核心选拔标准
1.形成前后尺寸
原始管材和成品管端的尺寸数据是模型选择和模具设计的主要依据。
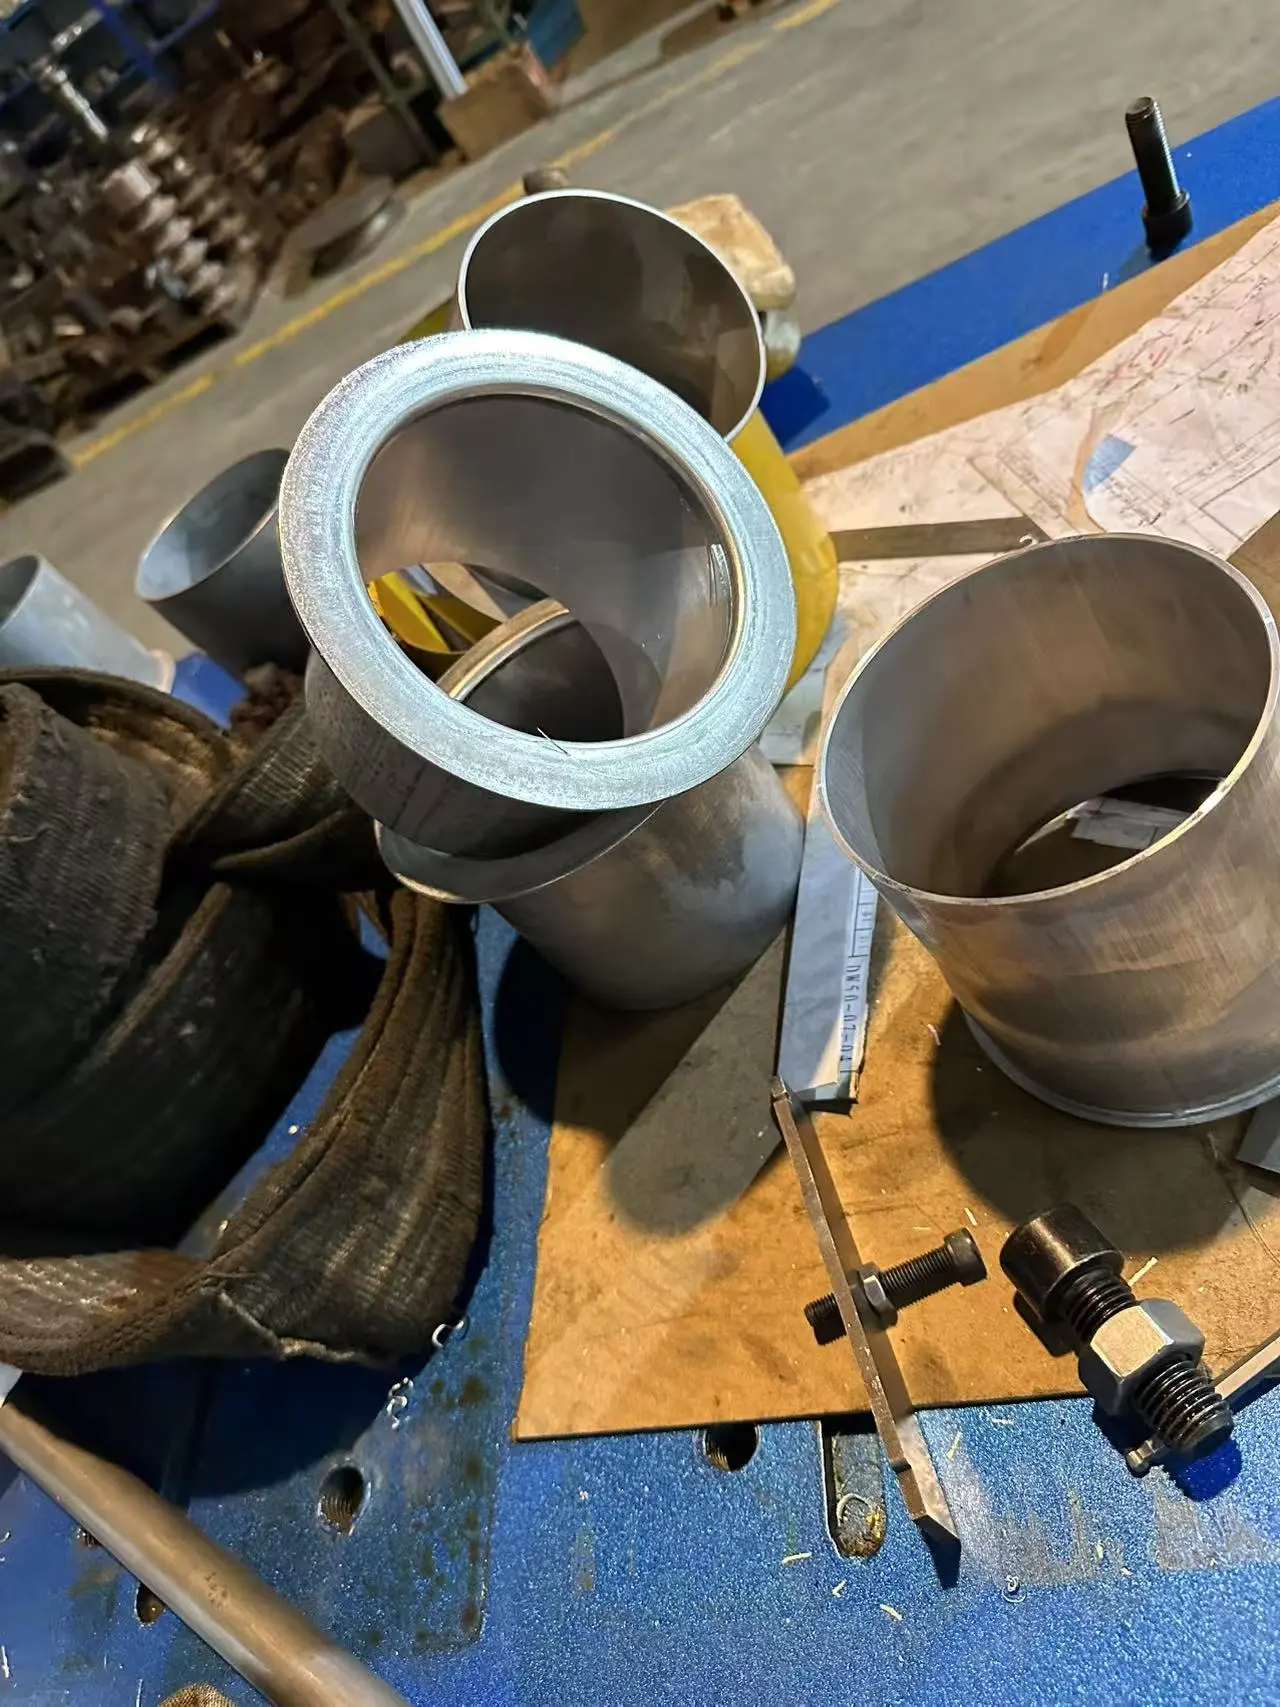
- 预成型原始管数据:外径(OD)、壁厚(WT)、管材材料(碳钢、不锈钢、铝、铜、合金等)、管材直度及切割质量。管端必须进行倒角和去毛刺后才能成型。
- 形成后目标数据:管端的成品外径/内径、变形截面轴长、变形比。
Key note: Excessive single‑step deformation will cause cracking or wrinkling. Heavy deformation requires multi‑station progressive forming.
- 最大总管长:决定机床尺寸、夹紧行程和工件放电空间。
Suggestion: Prepare a 2D drawing marked with raw tube and finished end dimensions for manufacturer evaluation.
2.组建站数量
工位数量定义了在一个夹持周期内可完成多少次成形工序而无需手动更换模具。
- 单站管端成型机:只能安装一套模具。完成 每循环进行一次成形操作.适合简单的单工艺工件(仅收缩/膨胀)、低批次和中批量生产,且模型频繁更换。优点:成本更低,设置简单。缺点:多步成型需手动更换模具。
- 多站管端成型机(2/3/4/6站):炮塔/滑套平台携带多套模具。机器会自动切换工位,在一次夹持内完成顺序成型。适用于需要渐进成型或复合工艺的工件(例如倒角→第一次收缩→第二次收缩→珠化)。非常适合无法一次性完成的大变形部件。优点:生产过程中无需手动换模,效率高且产品稳定性稳定。缺点:装备投入更高。
Tip: Select stations strictly according to your process flow; do not blindly purchase extra unused stations.
3.生产产出与周期时间
估算所需容量以确认机器吨位、伺服配置及自动化选项。
- 所需产出:每小时/每8小时班次/每天产量。
- 机器周期时间(包括夹紧、成形、模具回放和卸载):
- 单站:每件3–8秒(视行程和吨位而异)。
- 多站:每件4–12秒(站数越多,循环时间略有延长)。
- 觅食类型
- 手动供弹:操作员手动装填管子,适合低批次和中批次。
- 机器人/汽车杂志供货:用于大规模大批量生产。机器需要保留的IO信号握手接口。
4.其他关键选择因素
- 机吨位:通过管径、壁厚、材料屈服强度和变形比计算。吨位不足会导致成形不完整。
- 夹紧范围:夹紧能力必须覆盖原管的外径。
- 芯棒需求:内部芯棒对于薄壁管的膨胀/扩缩是必要的,以防止塌陷和起皱。
-
控制模式
- 液压NC:成本效益高,实现稳定批量生产,稀有产品更换。
- 数控伺服:精确定位控制,参数调整快速,适合频繁切换模型及未来自动化升级。
- 自动化可扩展性:如果计划后续装载机器人,选择保留IO接口的CNC模型。
5.常见的选择错误
- 只检查机器的最大外径容量,忽略壁厚、材料和变形比。
- 购买多站机进行单一成形工艺,导致不必要的额外成本。
- 单站机台上会遇到超出变形极限的重度变形成品。
- 跳过预处理:没有倒角的磨盘会在成型过程中触发管状开裂。
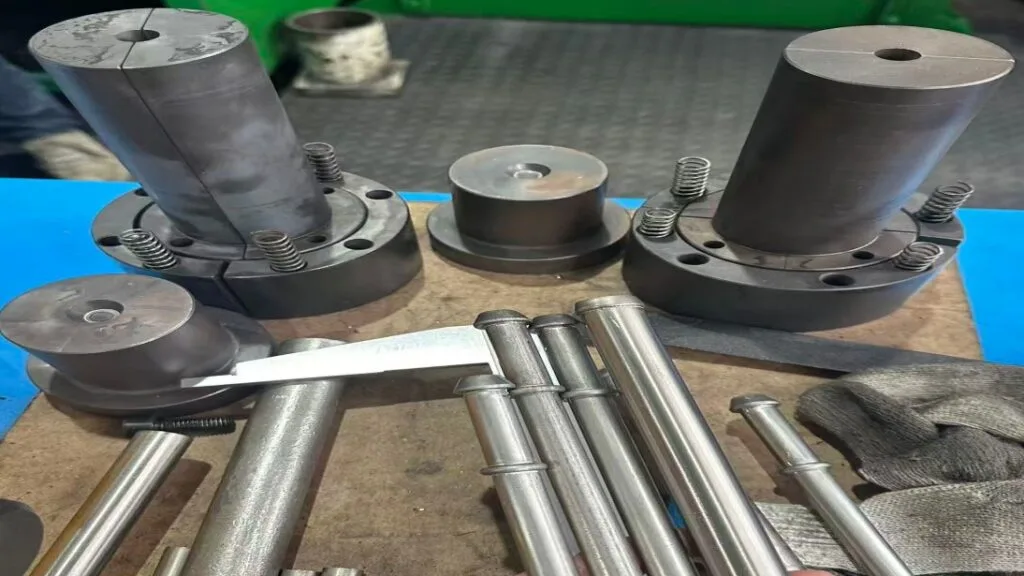
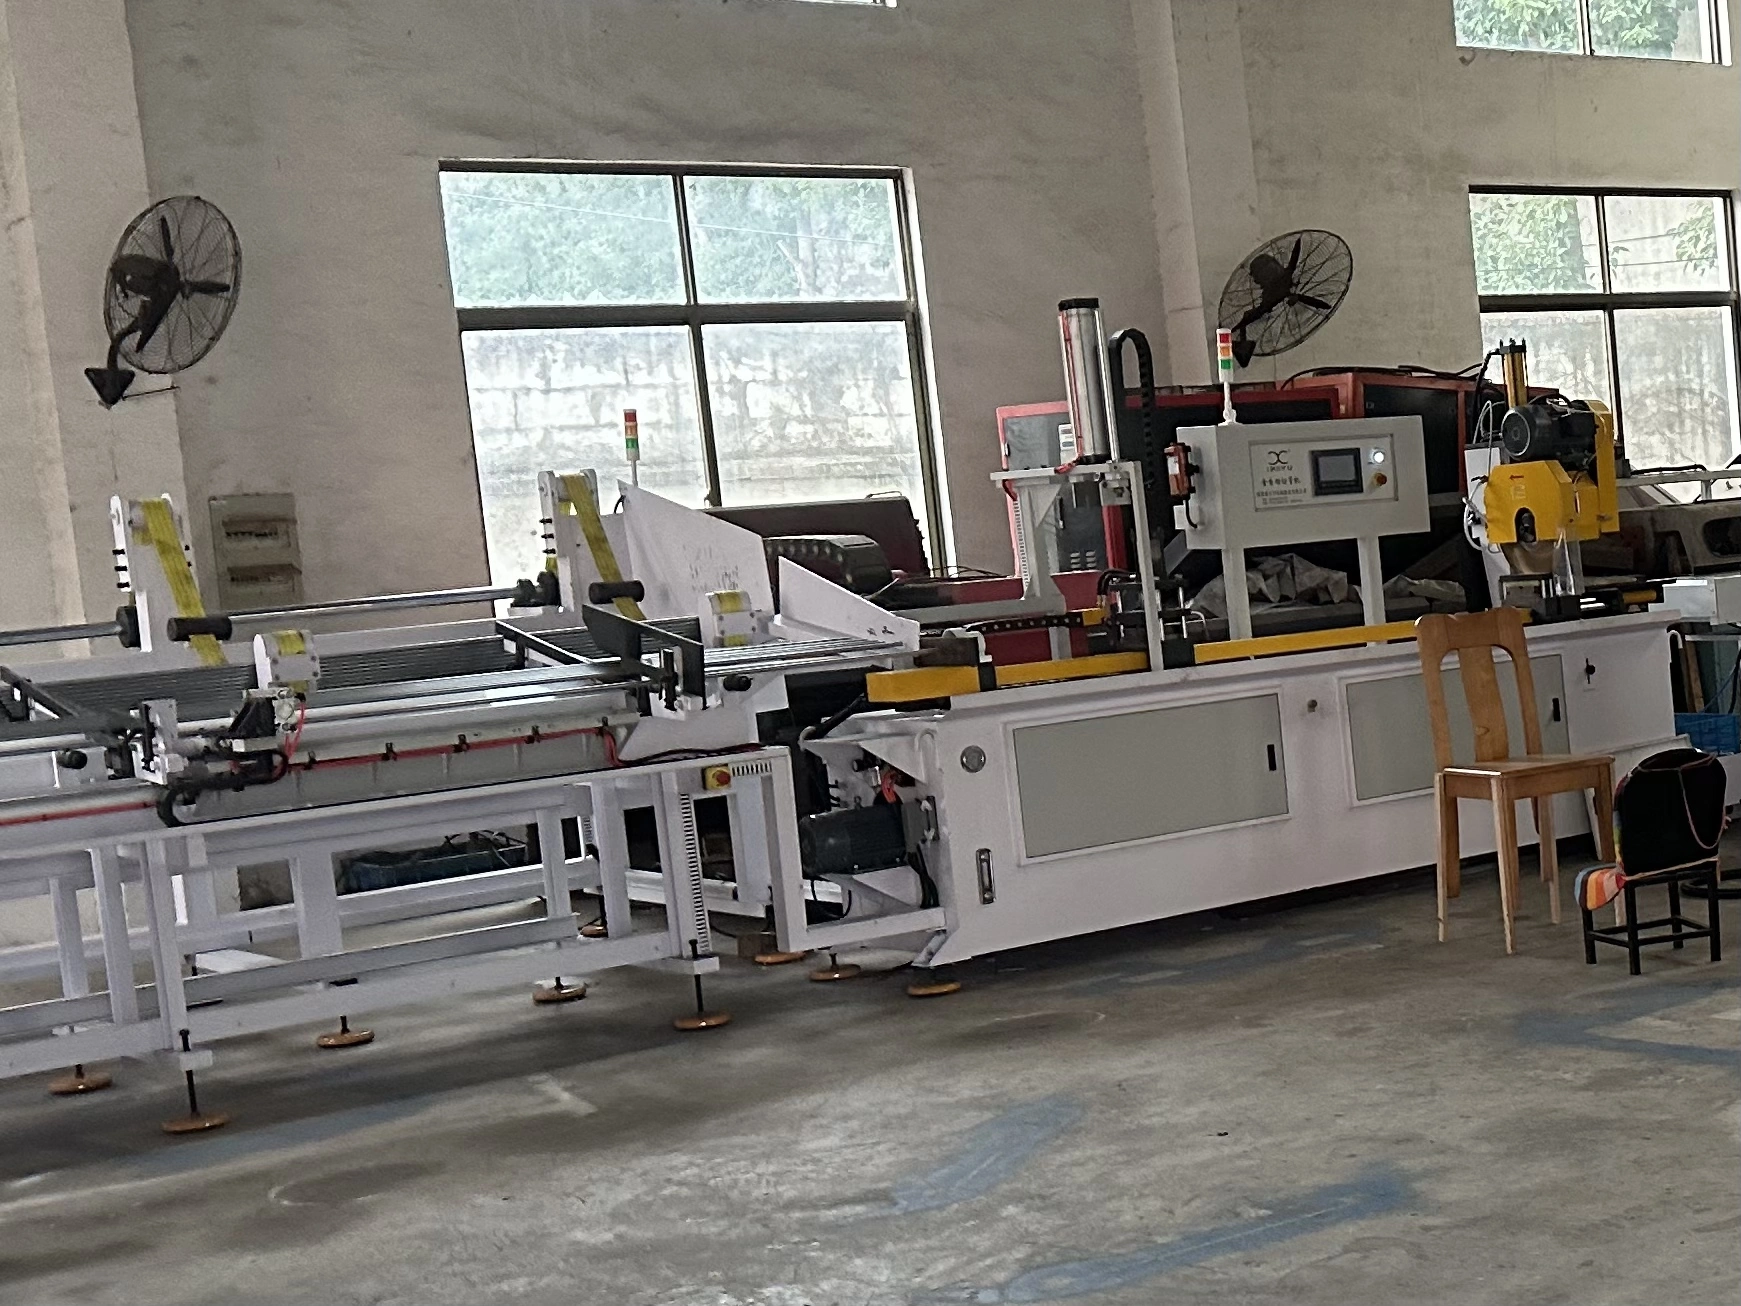
机械特性
- 微型计算机控制带液压驱动,实现稳定运行。
- 可动脚踏板开关,具备自动启动、紧急暂停和紧急停止三项功能,提供高安全性能。
- 能够进行多种成形工艺,包括管道收缩、管道膨胀和管道颠倒。它是管端成型的理想机器。
- 快速且简单的模具更换,适合灵活生产。
技术参数
| 模型 | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| 最大收缩能力(毫米) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| 最大收缩行程(毫米) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| 单次收缩时间 | 4~6 | 5~10 | 8~15 | — | — | — | — |
| 夹紧行程 | 70 | 80 | 85 | — | — | — | — |
| 模具变动行程 | 90 | 110 | 135 | — | — | — | — |
| 控制电源(V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| 最大电机功率(千瓦) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| 最大管收缩率(毫米/秒) | 110/1.5 | — | — | — | — | 180/12 | — |
| 发动机 | Y112M-4 4千瓦 | Y132S-4 5.5KW | Y132S-4 5.5KW | Y132S-4 7.5KW | Y132S-4 11KW | Y132S-4 15千瓦 | Y132S-4 22千瓦 |
| 油泵位量(L/min) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| 系统压力(Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| 油泵位量(L/min) | 14 | 19 | 19 | 22 | 22 | — | — |
| 油箱容量(L) | 90 | 100 | 110 | — | — | — | — |
| 机油质量 | 32#防磨损液压油(冬季)46#防磨损液压油(夏季) | 32#防磨损液压油(冬季)46#防磨损液压油(夏季) | 32#防磨损液压油(冬季)46#防磨损液压油(夏季) | 32#防磨损液压油(冬季)46#防磨损液压油(夏季) | 32#防磨损液压油(冬季)46#防磨损液压油(夏季) | 32#防磨损液压油(冬季)46#防磨损液压油(夏季) | 32#防磨损液压油(冬季)46#防磨损液压油(夏季) |
| 尺寸(L)WH)(mm) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| 体重(公斤) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
问1:我应该提供哪些维度信息来选择机器?
答:原材料管外径、壁厚、材料;目标成品端尺寸、轴向成形长度、最大管长,以及成品管端的二维图纸。
问2:什么是变形比,为什么重要?
答:变形比指收缩或膨胀过程中直径变化的百分比。单步变形过大会导致开裂或皱纹。大规模变形必须采用多站渐进成形。
问题3:单站站与多站站,我需要多少站?
答:如果你只需要一个成型操作来处理低/中批次,选择单工位。当需要连续多步成形或大规模渐进变形时,选择多站机。避免使用你永远不会用到的重复站点。
问4:更多的工作站是否意味着更好的机器性能?
答:没有。更多电台会提高购买成本。站点数量应与实际流程一致,闲置站点多余是浪费投资。
问5:如何计算实际产能?
答:计算基于机器周期时间加上装卸时间。单站:~3–8台/车;多站:~4–12台/电脑。手动喂食会将实际的小时产量降低到理论周期值以下。
问6:我的工件需要两级渐进收缩,我可以用单工位机器吗?
答:技术上可行,但第二次成型需要手动更换模具并重新夹紧。它降低了效率和一致性。多站模型推荐用于批量生产。
Q7:管外径符合机器规格,为什么壁厚仍然重要?
答:壁厚或高强度材料需要更高的吨位。同内径的薄壁管可能需要芯棒支撑以防止塌陷。切勿仅按外径选择机器。
Q8:在管端成型前可以跳过倒角和去毛刺吗?
答:不推荐。在冷成型和刮成型模具中,锋利的磨头成为裂纹起始点。倒角和去毛刺是强制性的预处理。
问9:液压NC和数控伺服管端成型机有什么区别?
答:液压NC经济性强,适合稳定的大规模生产,产品更换较少。数控伺服能够实现精确定位和快速参数调整,非常适合频繁更换零件和自动化集成。
问10:我可以稍后为现有的管端成型机加装自动送料机器人吗?
答:只有带有预留的IO信号握手接口的CNC版本支持机器人连接。基本的液压NC单站机型通常无法改装。
问11:薄壁管膨胀需要什么配置?
答:机器必须支持内部支撑芯的安装。芯棒对于防止管端在薄壁管膨胀或扩口时发生褶皱和塌陷至关重要。
问12:管端成型应该在弯管之前还是之后进行?
答:最佳实践:完整的管道端成型 管道弯曲前.弯曲的管形结构可能会阻挡模具或芯轴进入管口。如果不可避免弯曲后成型,则需要定制专用夹具。