概述
管道冷锯和光纤激光管切割是两种主流的管道爆料解决方案。许多买家只比较机器购买价格,忽视了隐藏的二次加工成本、精度稳定性和材料损失。本文比较了实际精度和全生命周期成本作为参考。
1.工作原理
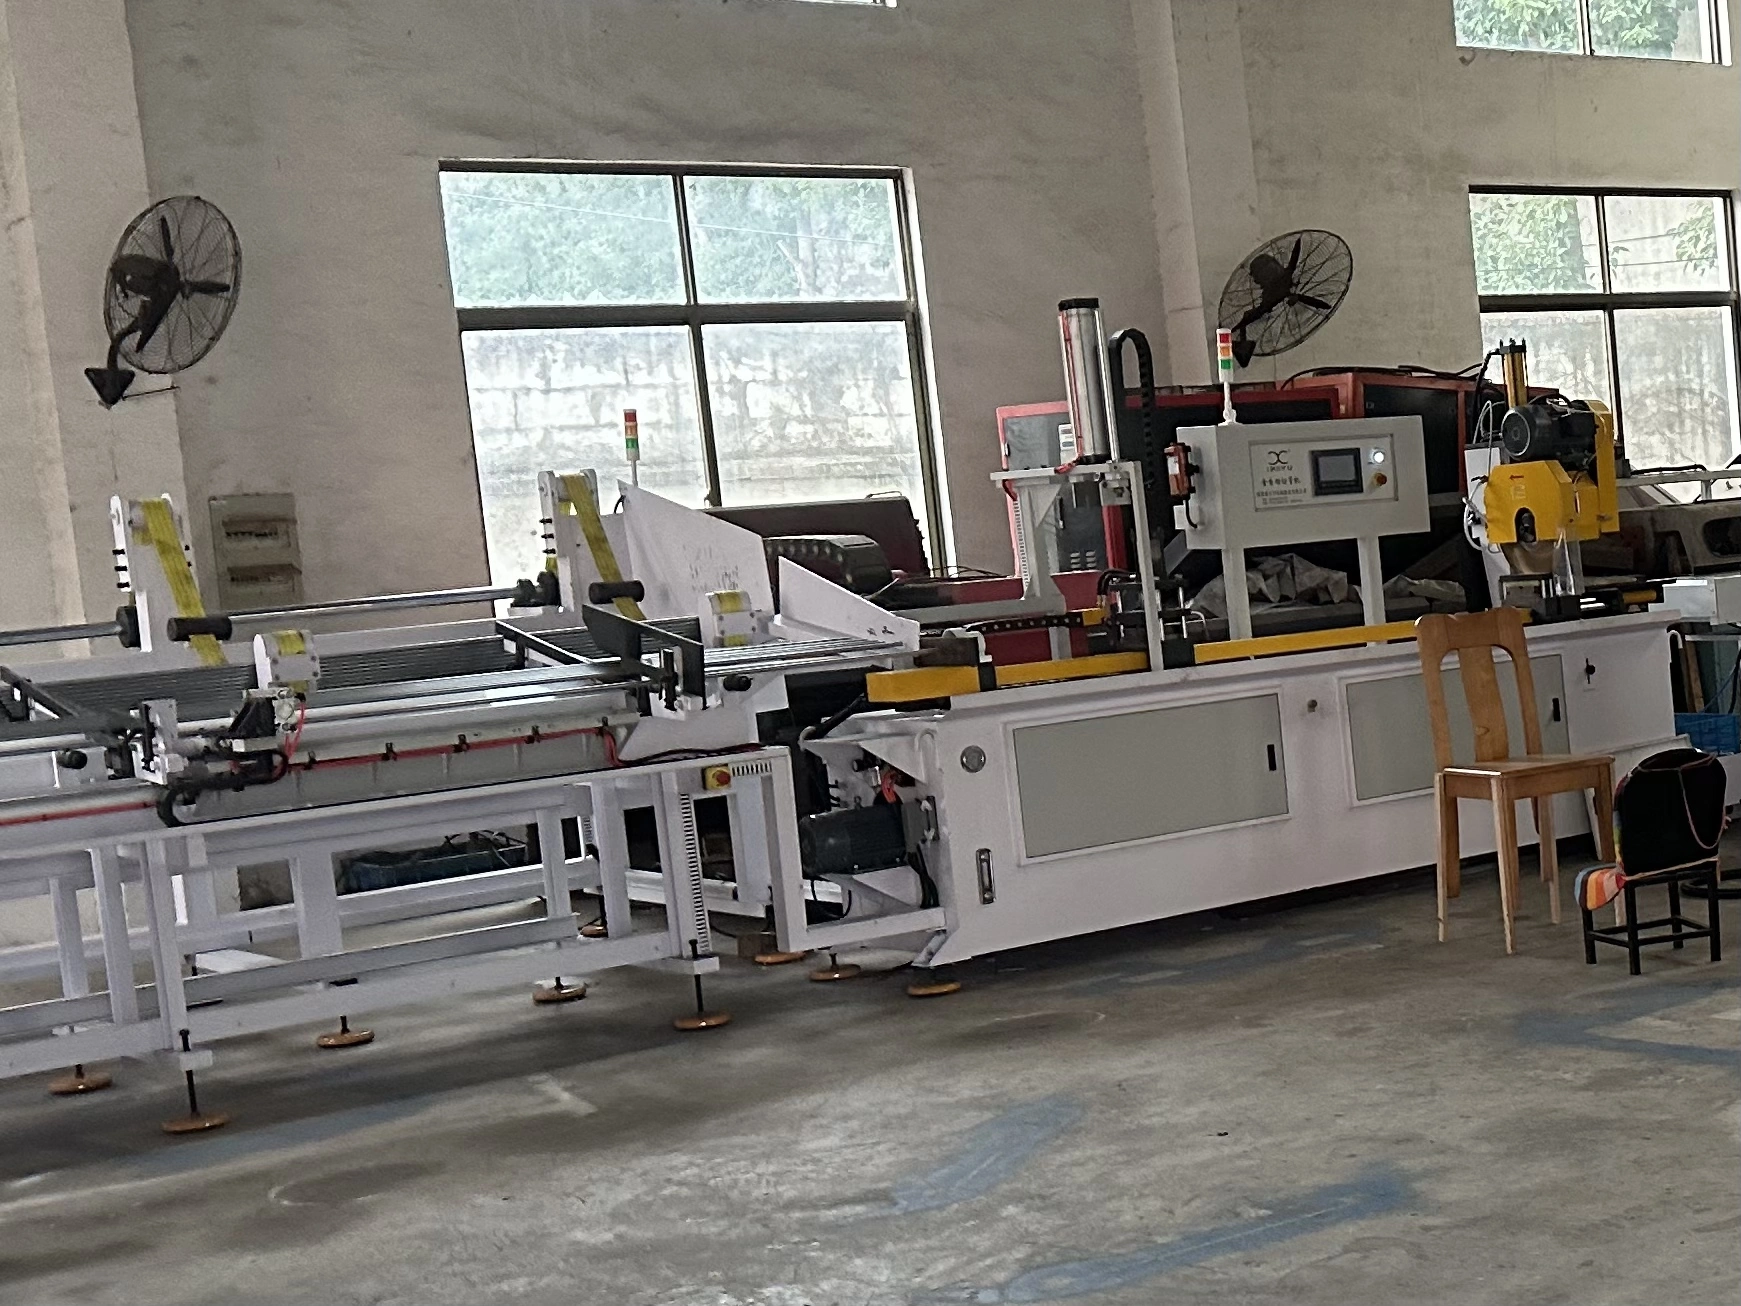
管道冷锯 机械剪切,通过旋转硬质合金锯片进行切割。它仅设计用于直切或简单的固定角度斜面。

光纤激光管切割 非接触式热切割。高能激光熔化金属,辅助气体吹散熔融炉渣。它能在一次夹具中完成切割、钻孔、开槽、夹具、标记和斜角。
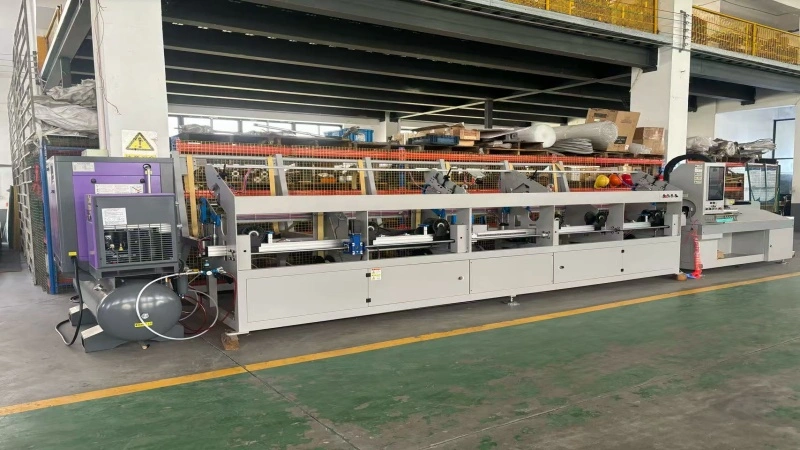
2.精度比较
| 项目 | 管冷锯 | 激光管切割 |
|---|---|---|
| 长度公差 | ±0.1 ~ ±0.5毫米;随叶片磨损和振动波动;长管累积误差 | ±0.02 ~ ±0.05毫米;闭环伺服控制,批量精度稳定,无累积误差 |
| 切口宽度 | 1.5–3毫米,物质损失较大 | <0.2毫米,最小材料浪费 |
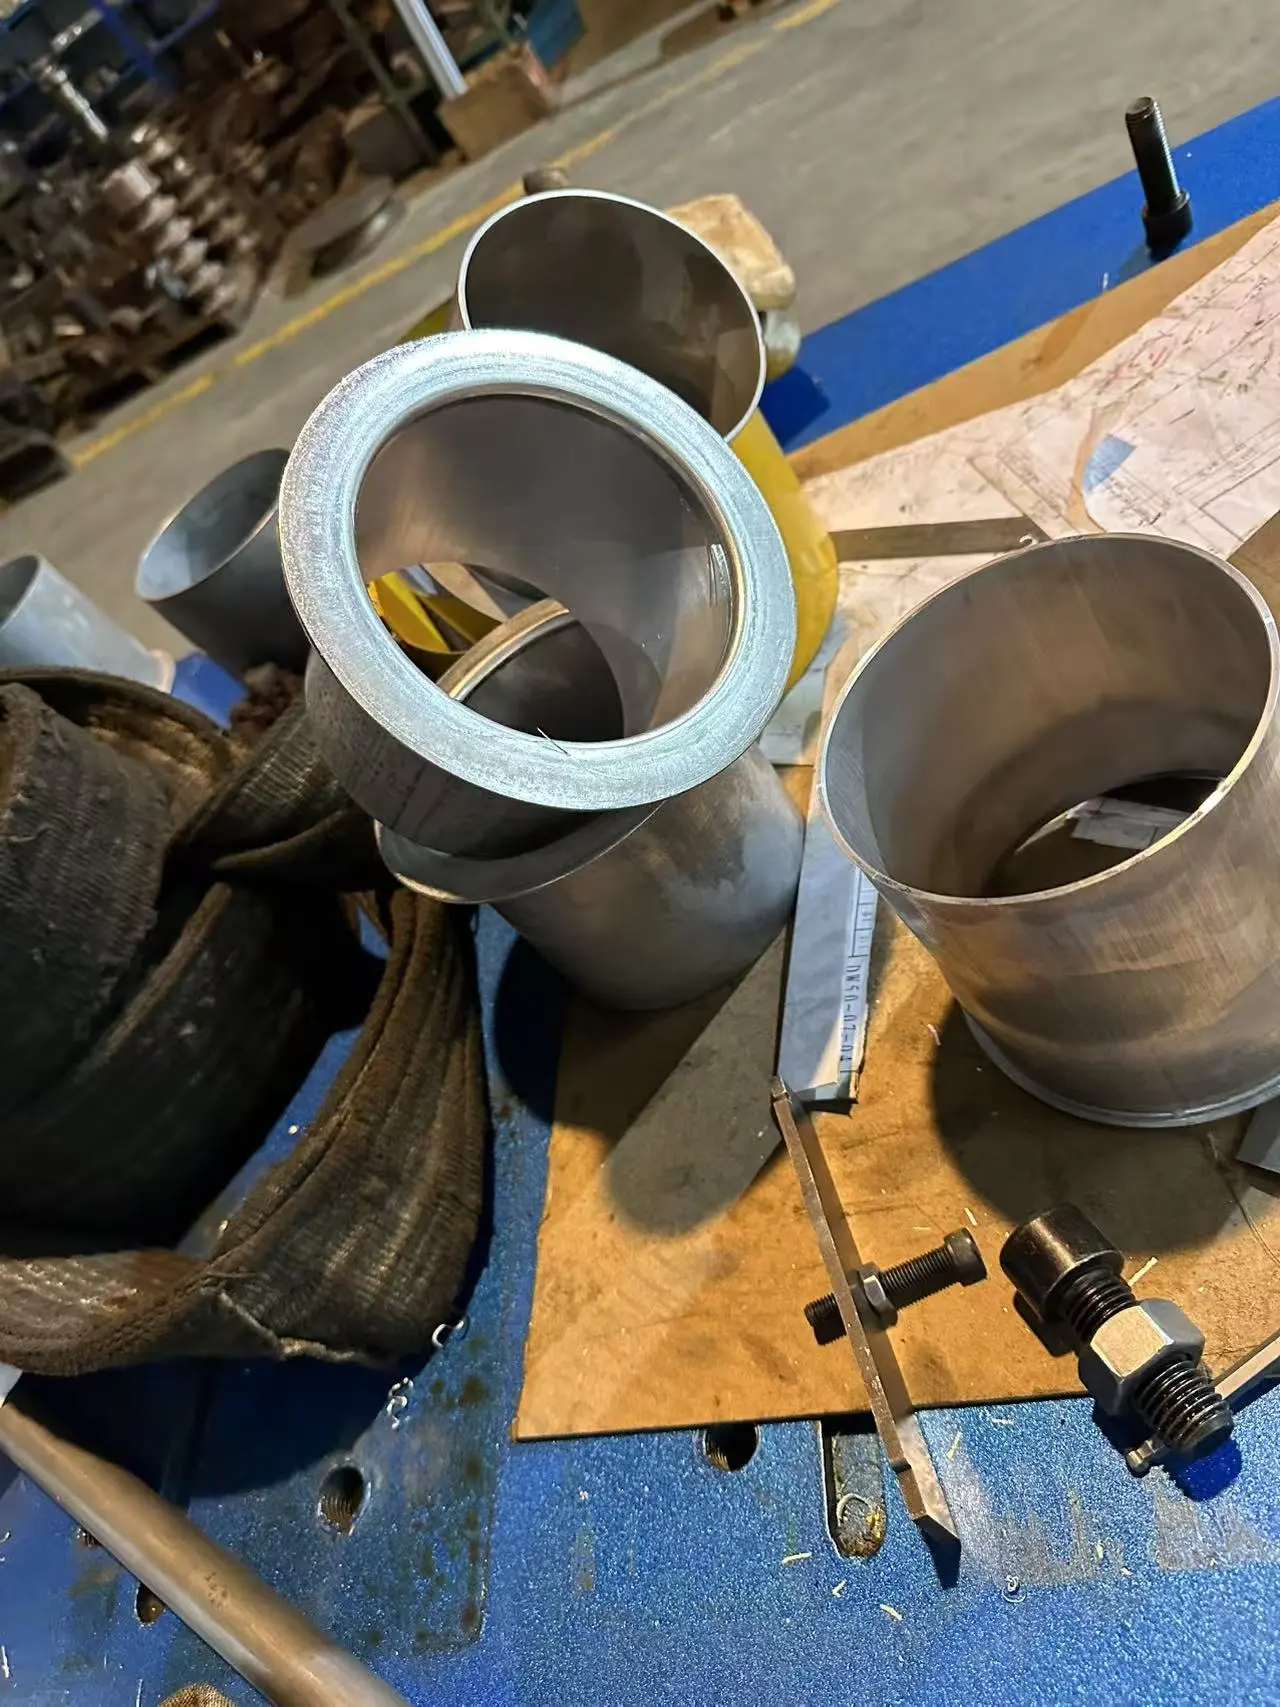
| 切削刃 | 毛刺+内闪光,焊接前必须去除毛刺 | 边缘光滑,大多数材料几乎无毛刺,焊接准备 |
| 特征准确性 | 只有简单的切割长度;没有孔/轮廓切割 | 孔位、鞍座套、复杂轮廓,都在严格公差范围内 |
3.真实全生命周期成本分析
3.1资本投资
- 冷锯:低预付款,基础和安装简单。
- 激光管切割机:初期投资更高,配备激光源、夹头、自动装弹机、冷却系统和安全外壳。
3.2运行成本分解
冷锯 ✅低电费和燃气成本❌经常购买刀片,切割流体消耗❌去毛刺、研磨和检查❌的额外劳动力更大的切口→更多管道废料❌更换管道尺寸时安装夹具的时间增加
激光管切割 ❌更高的功耗+助燃气体(O₂/N₂/空气),定期更换✅喷嘴和透镜,无需锯片成本✅,去除毛刺工序✅极少甚至零,嵌套优化减少剩余废料✅,程序切换,无需更换新图纸的夹具。
3.3成本交叉点
- 小批量,仅用简单直切:冷锯每件更便宜
- 中批次加二次加工:激光逐渐获得优势
- 大批量+复杂零件(孔、檐口、多型材):激光通过将多个工艺合并到一个系统中,将总生产成本降低25~50%
4.适用场景
✅ 选择冷锯
- 仅有简单的固定长度管道切割
- 大型厚壁合金管
- 低预算,小批量生产
- 公差要求宽松,轮廓不复杂
✅ 选择激光管切割
- 薄壁管,高精度装配/焊接零件
- 需要孔、槽、鞍部檐口或斜角的零件
- 多产品,频繁的绘图切换
- 自动化管道制造线
- 减少去毛刺、重工和焊接填充材料
5.主要限制
- 冷锯无法开孔或复杂轮廓;所有额外特征都需要分别钻孔和铣削。刀片磨损会逐渐降低切割精度。
- 激光对超厚厚壁合金管有限制;激光功率决定切割能力。激光机需要稳定的电源、防尘车间和定期光学维护。
FAQ
问1:锯切和激光管切割在精度上的主要区别是什么? 答:冷锯的典型公差±0.1~0.5毫米,受振动和锯片磨损影响。光纤激光器的稳定重复精度可达±0.02~0.05毫米。激光在长时间批量生产中几乎没有累计误差。
问2:为什么我不能只通过机器购买价格来判断成本? 答:冷锯机器成本低,但隐藏成本包括锯片、去毛刺人工、废料损失和二次加工。激光节省了人工和复工成本,因此中大批量的综合成本更为划算。
问3:锯齿损失更大,锯和激光? 答:冷锯切口1.5–3毫米,材料浪费更大。激光切口小于0.2毫米,节省了原料。
问4:冷锯能在管子上切孔和鞍板吗? 答:没有。冷锯只能进行直切和简单的固定角度斜角加工。孔、缺口和鞍形接头只能通过激光或单独的二次加工完成。
问5:哪种工艺适合薄壁管? 答:建议使用激光管切割。冷锯夹紧力可能会挤压和变形薄壁管。激光非接触切割可避免管状塌陷。
问6:激光何时开始变得比冷锯更具成本效益? 答:对于简单的切割长度零件,冷锯在小批量中占优。当零件需要去毛刺、钻孔或缺口时,激光的投资回报率会有所提升。复杂轮廓的大规模生产将明显通过激光节省成本。
问7:激光切削刃需要去除毛刺吗? 答:在参数正确的情况下,激光刃口几乎无毛刺,准备焊接。对于厚壁厚管,仍可能需要少量修剪。冷锯零件总是需要去毛刺。
问8:对于大直径厚合金管,应该选哪种? 答:冷锯更经济。厚合金管需要高激光功率,这会显著增加机器和气体成本。
Q9:锯和激光的换装时间有多长? 答:冷锯需要更换锯片、调整夹具并重新测量。激光只加载新程序,换装时间大大缩短,适合多品种生产。
问10:我应该提供哪些信息才能获得准确报价? 答:管径、壁厚、材料、拉坯特征(仅切割/孔/顶/斜角)、年产量、公差要求、是否需要自动送料。