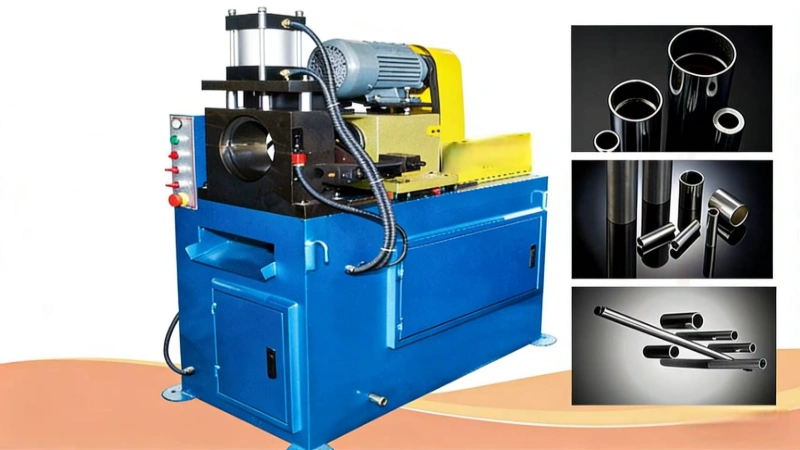
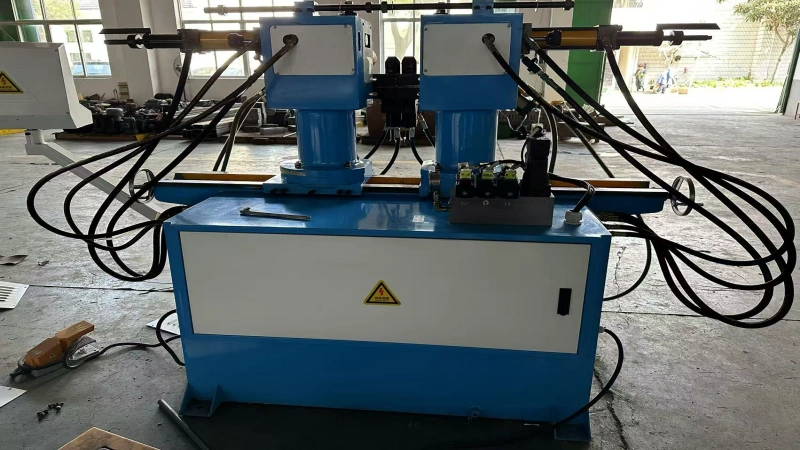
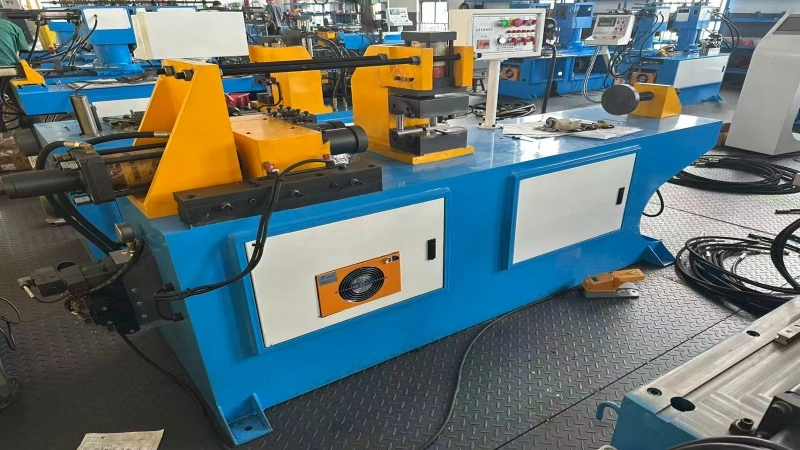
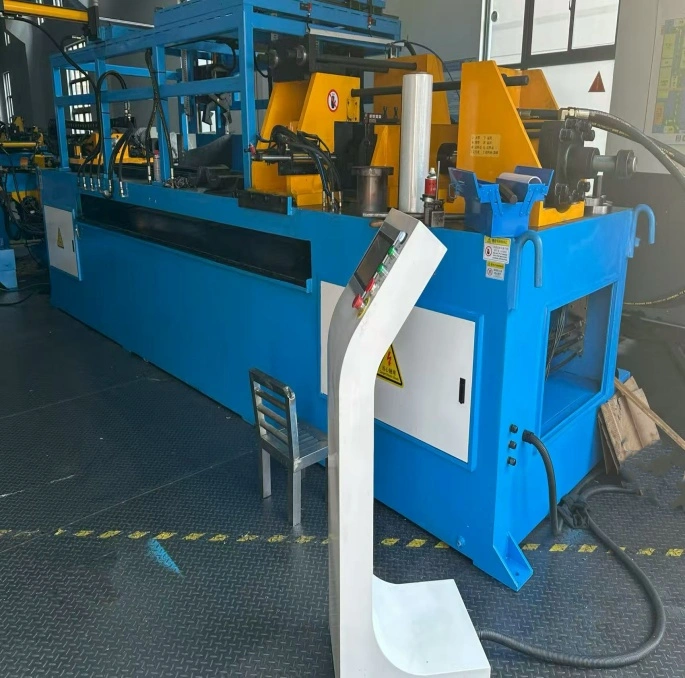
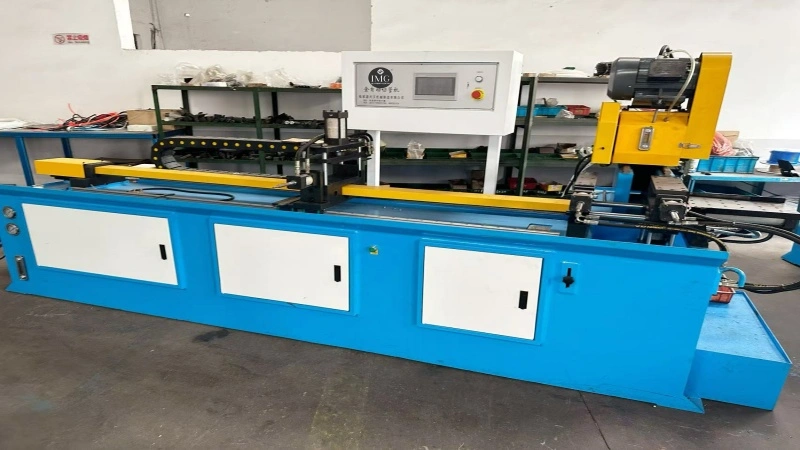
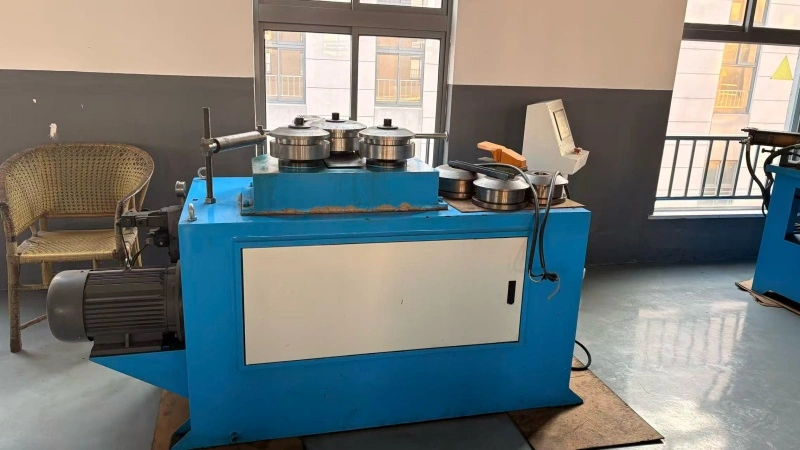
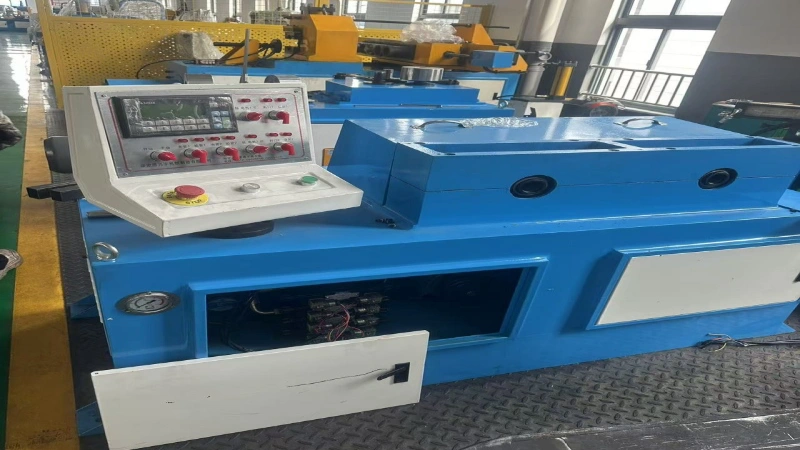
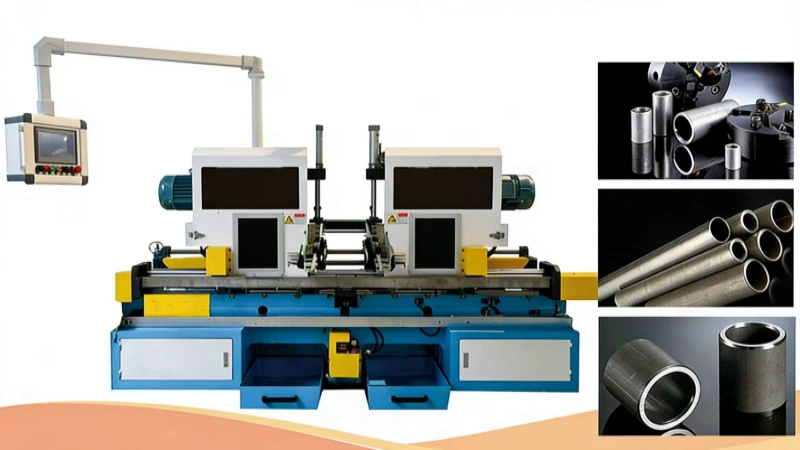
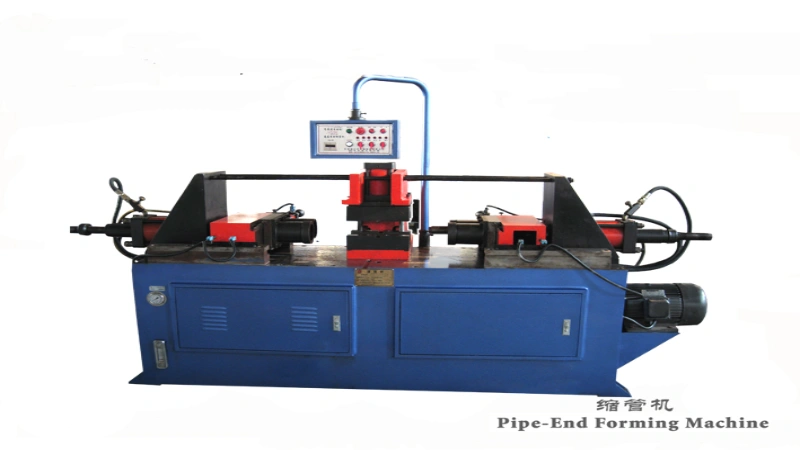
在现代金属制造领域,连接点通常是任何装配件中最关键的部分。无论是高性能车辆的排气系统、复杂的航空液压框架,还是钢制家具的结构完整性,管子的终端方式决定了其功能。这正是成形机成为制造卓越基石的地方。
随着各行业要求更严格的公差和更快的周期时间,理解管道和管道操作的细节不再是可选,而是竞争必备。本综合指南探讨了高质量端成型设备的机械原理、应用及选择标准,展示了为何投资合适技术对您的生产线至关重要。
1.揭示机制:什么是端成形机?
成型机的核心是一种专门的工业设备,旨在改变管道或管道末端的形状。与弯曲不同,弯曲改变管子的轨迹,端成形改变的是横截面几何形状或管尖直径。该工艺使管子能够相互嵌合、安装密封件、固定软管或安装到其他部件上。
该工艺通常是冷成形操作,意味着金属的成形温度低于其再结晶温度。这能保持材料的机械性能,并且通常使表面硬化,使成型端比原始原料更坚固。该机械利用液压、气动或电动伺服驱动动力,将管子强行插入模具或将工具插入管内。
技术的发展
历史上,端成型是一个手工、劳动密集的过程,涉及加热和锤子。如今,现代管端成型机利用复杂的逻辑控制器(PLC)和精密工具,在几秒钟内完成复杂形状。
机器底座的刚性至关重要。一台来自信誉良好制造商的高质量机器(如TubingMachinery.com介绍的机器)采用重型钢架,以吸收膨胀或缩减过程中产生的巨大力。没有这种刚性,振动会导致模具对齐不一致,导致椭圆形问题或零件公差不符。此外,现代技术引入了数控(CNC)变体,使多站成型成为可能,即管子自动在不同模具间移动,实现复杂的最终形状,无需操作员干预。
2.核心工艺:管状成型机的多功能性
当我们讨论管状端成型机时,我们指的并不是单一功能。这些机器是管材行业的“瑞士军刀”。设备的多功能性主要取决于工具配置和施加力的方法。了解这些具体流程对于工程师和采购经理来说至关重要,以确定适合其具体蓝图的机器。
扩展与缩减
最基本的操作是扩张(放大)和缩减(缩小规模)。
膨胀:通常通过分段的手指插入管内并向外扩张,或用实心锥形工具强入内径(ID)实现。这对于“滑合”接头尤为关键,因为一根管子必须完美滑过另一根管子。
减小:这涉及将管子压入锥形模具以压缩外径(OD)。它常用于封管或准备管子进行穿线。
串珠与扩边
浮珠:珠子是管周周围隆起的脊纹。在汽车和暖通空调行业,珠饰对于软管固定至关重要。该珠子起到倒钩的作用,防止软管在夹紧时因压力而滑落。
扩口:扩口将管子末端向外展开,形成漏斗或平面。这在高压液压连接(如SAE或JIC喇叭口)中是标准设计,螺母将膨胀金属压缩在接头上,形成无密封密封,无需垫片。
增厚与不适
对于需要高结构强度的应用,端成型机可以进行“变压”,即通过纵向压缩材料来增加管端壁厚。这在石油和天然气行业很常见,因为管道端必须螺纹,但螺纹根部的壁体强度不能丢失。
3.机械类型:冲压式、分段式和旋转式
并非所有机器的原理相同。要展示真正的专业能力(E-E-A-T中的“E”),必须区分管端成型机中使用的不同机械方法。
冲压成型机(线性)
冲压成型工是行业的重担。它们使用线性液压缸将工具直接推入或压制的管子上方。
优点:非常适合厚墙管和深层减压管。它们坚固、易于维护,并产生巨大的力量。
缺点:通常只能用对称形状。如果你需要复杂的珠形设计,简单的内存可能不够用,除非配备多步骤工具。
分段输入输出机
这些机器使用可伸缩的手指(段组)。
机制:膨胀时,通过一对手指向后拉一个锥形轴,迫使手指向外贴管内径。减小时,手指按压过口。
精度:这是精确测量管子尺寸以达到精确公差的标准。由于模具是分段的,管子上可能会有细小的见证痕迹,这在外观部件时需要考虑。
旋转与自旋成形
对于处理外观部件或复杂几何形状的管状端成型机,旋转成型更为优越。工具高速旋转,而管子保持静止(或反之)。摩擦会局部加热金属,使其变得柔韧。
应用:非常适合完全闭合管子末端(圆顶)或制作非常锋利、抛光的珠子,且不会有分段模具常见的见证痕迹。
4.材料重要性:兼容性与工具寿命
端成形机的效能与加工材料密不可分。如果操作者不懂材料科学,对于不锈钢来说,一个完美运行的机器配置可能会严重失效。
不锈钢与低碳钢的区别
不锈钢(尤其是304和316等级)具有较高的加工硬化率。随着形成,它变得越来越难。这需要更高的刚性和液压动力的机器。此外,不锈钢的模具通常需要高级涂层(如TiN或TICN)以防止“打结”现象——即材料附着在工具上,破坏表面表面。
有色金属(铜和铝)
铜软且具延展性,易于成型。然而,由于其软性较强,如果支撑不当,容易塌陷或屈曲。高品质的管端成型机具备可调节夹紧压力的功能。如果夹子太紧,会使铜变形;太松,管子会打滑。精密压力调节是专业级机械的标志。
奇异合金
在航空航天领域,钛和Inconel等材料很常见。这些需要精确的速度控制。过快形成这些材料会导致开裂。先进的伺服电端成型机通常被青睐,因为它们可编程控制行程速度和力曲线,使工程师能够“轻柔”材料成型。
5.工业应用:准确与安全并存
对成形机的需求由特定行业标准驱动,这些标准拒绝妥协安全性和可靠性。
汽车行业
排气系统是最显眼的应用。管道必须扩展以适应消声器和催化转换器。然而,除了排气外,端成型还用于燃油管线、动力转向管和头枕框架。在电动汽车(EV)中,电池冷却管需要复杂的端部结构,以确保冷却液不会泄漏到高压部件上。成形机的精度与车辆安全性直接相关。
暖通空调与制冷
在空调系统中,铜管是钎焊在一起的。要制作钎焊接头,必须将一根管子膨胀,形成毛细间隙,供银焊锡流入。膨胀不准确会导致“节端不足”,最终导致制冷剂泄漏。因此,暖通空调制造商依赖高速管状成型机,这些机器能在2秒内循环,同时保持+/-0.05毫米的公差。
家具与结构
脚手架需要将锻造端垂直堆叠。钢制家具(椅子、桌子)采用端成型以实现美观收缩,并使桌腿能够嵌入底座。这里,外观处理是关键。该机器必须在不刮花铬或粉末涂层表面的情况下成型管子,因此需要专用聚合物夹具或抛光钢模具。
6.为你的生产线选择合适的机器
选择管端成型机是一项重要的资本投资。决策者必须评估多个因素以确保投资回报率(ROI)。
-
管道规格
最大外径和壁厚是多少?一台标定为2英寸管材的机器可能物理上能装上2.5英寸管,但缺乏夹紧力来固定管子。机器尺寸时,容量安全裕度应保持20%。
-
产量
对于大批量生产(例如每天5,000个零件),配备自动装载机的CNC多堆栈机床是必不可少的。对于每天50个零件的定制车间来说,手动装载、单站液压机具更灵活,换装时间更快。
-
模具更换
在现代“准时”制造中,你早上可能用1英寸管,下午用2英寸管。找那些提供“快速更换”工具系统的机器。顶级机器可在5分钟内完成工具更换,无需手动工具。
-
动力来源
液压:行业标准,动力强劲,价格更便宜。需要维护机油。
电动(伺服):更清洁、更安静、更节能且精度更高。前期成本更高,但运营成本更低。
7.维护与故障排除以延长使用寿命
为了维护生产线的“可信度”,管状成型机的维护不可忽视。一台维护良好的机器可以用几十年。
液压健康
对于液压装置来说,油的清洁性至关重要。受污染的机油会导致气门卡住和密封失效。定期更换滤清器和监测机油温度至关重要。如果油过热,机器压力会下降,导致模具不完整。
模具润滑
切勿在没有润滑的情况下金属对金属运行。应在管端涂抹专用成型润滑剂(通常与切割液不同)。这减少了摩擦,降低了成型所需的吨位,并大幅延长了膨胀指和夹具模具的使用寿命。
对齐检查
随着时间推移,冲头中心线相对于夹具模具会因磨损而偏移。定期检查对齐以确保同心。如果管道偏离中心膨胀,墙体一侧会变得极薄,可能导致现场失效。
8.产品聚焦与规格
在管材机械,我们理解每个生产车间都有独特的需求。以下是我们旗舰端成形解决方案的详细介绍,旨在满足多样化的工业需求。
| 品牌 |
产品系列 |
主要特征 |
典型价格区间* |
| 管材机械A |
TM-40液压系列 |
•单站线性成型
•最大容量:40毫米外径
•带触摸屏的PLC控制
•理想用途:膨胀、缩减、扩起 |
8500美元- 12000美元
(请求报价) |
| 管材机械B |
TM-80重型 |
•高力压紧系统
•最大载重:80毫米外径
•兼容不锈钢材质
•快速更换工具系统 |
15,000 - 22,000美元
(请求报价) |
| 管材机械C |
CNC-E多堆栈 |
•全电动伺服驱动
•多功能工具叠加(最多3击)
• 0.01毫米精度
•清洁操作(无液压系统) |
35,000 - 55,000
(请求报价) |
| 管材机械D |
旋转自旋形式 |
•旋转头技术
•非常适合化妆品串珠和封闭
•轻柔地处理薄壁管材
•变速控制 |
18,000美元- 28,000美元
(请求报价) |
*价格基于标准配置估算。最终定价取决于定制、电压需求和工具包。
结论:提升您的制造能力
成形机不仅仅是一台冲压机;它是原材料与功能性产品之间的桥梁。无论你是处理需要坚固管端成型机的重型结构管,还是需要精密管状成型机的精密航空航天部件,你所选择的技术都决定了你的产品质量。
通过了解膨胀、还原和扩口的机械原理,并选择符合材料和产量需求的机械,你就能确保生产线高效、安全且盈利。
在Tubing Machinery,我们致力于提供满足现代行业严格要求的设备。我们诚邀您探索我们的全系列产品,并联系我们的工程团队,讨论如何为您的具体成型挑战量身定制解决方案。今天投资高质量的端成型,就是投资明天产品的可靠性。