
Para la producción de bastidores de asientos de automóviles
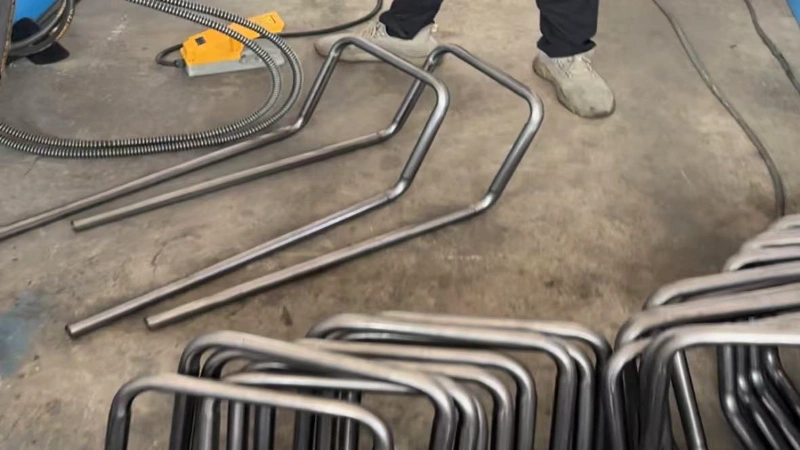
Aplicación y idoneidad
P: ¿Qué tipo de tuberías puede procesar esta máquina para sillas de coche?
R: Está especialmente diseñado para tubos de bastidor de asientos de automóviles, incluyendo tubos redondos y tubos ovalados. Materiales aplicables: Q195, Q235 y acero aleado de alta resistencia. Especificación común: diámetro de tubería φ10–φ32 mm, grosor de pared 1,0–3,0 mm. Se utiliza ampliamente para conformado simétrico de tubos laterales de asiento, tubos de respaldo y tubos de soporte de cabecera.

P: ¿Cuáles son las ventajas de doblar doble cabeza frente a doblar una sola cabeza para las partes del asiento?
R: La flexión síncrona de doble cabeza garantiza una alta simetría de las piezas del asiento izquierdo y derecho con un error de simetría dentro de ±0,15 mm. Elimina los procedimientos secundarios de sujeción y volteo, mejora la eficiencia de producción en aproximadamente un 40% y se ajusta perfectamente a la producción en masa de las líneas de montaje de asientos para automóviles.
P: ¿Puede una sola máquina producir varios modelos de sillas de coche?
R: Sí. El sistema soporta almacenar 99 conjuntos de programas de flexionado. La sustitución del modelo puede completarse en 5–10 minutos simplemente cambiando el molde y retirando el programa, adecuado para la producción mixta de turismos y asientos de vehículos de nueva energía.

Precisión y calidad de procesamiento
P: ¿Cómo solucionar el tamaño desigual y la mala simetría de los tubos de sillín doblados?
R: Las principales causas incluyen el funcionamiento no sincronizado de doble cabeza, moldes/abrazaderas desgastados y material desigual de las tuberías. Soluciones: recalibrar la sincronización de servos, reemplazar los accesorios desgastados, clasificar las materias primas de forma uniforme y ajustar los parámetros de compensación de flexión
P: ¿Cómo evitar que las tuberías se arruguen y se colapsen tras doblarse?
R: Equipar con varilla de núcleo flotante para soporte interno de tubería, instalar moldes antiarrugas, adoptar un doblado uniforme a baja velocidad y ajustar la presión de la rueda de prensado. El lubricante profesional para flexión puede reducir eficazmente la deformación de la pared del tubo.
P: ¿Cómo controlar el rebote en flexión y asegurar la consistencia en lotes?
R: El sistema servo tiene compensación de rebote incorporada. Los operadores pueden establecer parámetros según el material de la tubería y las especificaciones, y confirmar y fijar parámetros mediante la producción de prueba en primera pieza. La precisión de ángulo repetida puede alcanzar ±0,3°.
Automatización y conexión de línea
¿Puede la máquina conectarse con líneas de producción automáticas?
R: Soporta emparejamiento automático de línea completa, conectándose con máquinas de corte de tuberías, máquinas de chafraseado y estaciones de soldadura para formar una línea de producción integrada. Equipado con interfaces de comunicación Ethernet y RS485, puede conectarse al sistema MES para estadísticas automáticas de datos de producción.
P: ¿Hay alimentación totalmente automática disponible?
R: Ambos Semiautomático (alimentación manual) y Totalmente automático (alimentación automática por rack) Los modelos son opcionales. El modelo automático permite la clasificación automática de tuberías y alimentación de longitud fija, con un operador capaz de gestionar 2–3 dispositivos, afortando enormemente los costes de mano de obra.
4. Fallos y soluciones comunes
P: Doble cabeza desincronizada o una sola cabeza sin movimiento
R: Revisar la conexión del cable servo y del codificador, realizar el reinicio del origen para los dos ejes, inspeccionar la válvula solenoide y la presión del aceite (modelo hidráulico) y reiniciar el sistema para restaurar los parámetros síncronos.
P: Deslizamiento de tubería causado por una fuerza de sujeción insuficiente
R: Limpiar lodos de aceite y chatarras de hierro en los dispositivos, reemplazar los bloques de sujeción desgastados y aumentar adecuadamente la presión hidráulica o los parámetros de par de sujeción servo.
P: Alarmas frecuentes del sistema hidráulico
R: Comprueba el nivel y la calidad del aceite hidráulico, sustituye los elementos filtrantes bloqueados, limpia los equipos de disipación de calor y sustituya regularmente los sellos envejecidos de la huida.
5. Selección de modelos y servicio postventa
P: ¿Modelo eléctrico vs modelo hidráulico, cómo elegir?
R: Modelo servoeléctrico completo: bajo ruido, sin contaminación por petróleo, mayor precisión y ahorro energético, adecuado para la producción de asientos de vehículos de nueva gama y talleres limpios. Modelo hidráulico: alta fuerza de salida y rentable, ideal para el procesamiento en masa de tubos de sillín de pared gruesa.
P: Sobre la entrega, instalación y garantía
R: Ciclo de entrega estándar: 7–15 días laborables. Se ofrece instalación gratuita in situ, puesta en marcha, depuración de programas y formación para operadores. Toda la máquina cuenta con una garantía de 12 meses y soporte técnico de por vida. Se admiten servicios personalizados no estándar (recorrido prolongado, matrices de curvatura especiales).
6. Mantenimiento diario
A diario: limpiar restos de hierro y lubricar las guías;
Semanalmente: sujetar tornillos y comprobar fugas en la tubería;
Mensualmente: calibrar la precisión de sincronización de doble cabezal;
Regularmente: cambiar aceite hidráulico y desgastar accesorios de moho


