Criterios Básicos de Selección
1. Dimensiones antes y después de la formación
Los datos dimensionales del tubo en bruto y del extremo acabado del tubo son la base principal para la selección del modelo y el diseño del troquel.
- Preformación de datos en bruto de tubos: Diámetro exterior (OD), espesor de pared (WT), material del tubo (acero al carbono, acero inoxidable, aluminio, cobre, aleación, etc.), rectitud del tubo y calidad de corte. Los extremos del tubo deben ser bisalados y desbavados antes de formarse.
- Datos de objetivos post-formación: diámetro exterior / diámetro interior terminado del extremo del tubo, longitud axial de la sección deformada, relación de deformación.
Key note: Excessive single‑step deformation will cause cracking or wrinkling. Heavy deformation requires multi‑station progressive forming.
- Longitud máxima total del tubo: Determina el tamaño de la cama de la máquina, la carrera de sujeción y el espacio de descarga de la pieza.
Suggestion: Prepare a 2D drawing marked with raw tube and finished end dimensions for manufacturer evaluation.
2. Número de estaciones de formación
La cantidad de estación define cuántas operaciones de conformado pueden completarse en un ciclo de sujeción sin necesidad de cambiar manualmente el troquel.
- Forma de extremo de tubería de una sola estación: Solo se puede instalar un juego de dados. Versiones completas una operación de conformado por ciclo. Adecuado para piezas simples de un solo proceso (solo encogiéndose/expandiéndose), producción de lotes bajos y medios, cambios frecuentes de modelo. Ventajas: Menor coste, configuración sencilla. Desventajas: Es necesario reemplazar manualmente el troquel para la formación en varios pasos.
- Antigua estación de extremos de tubería de varias estaciones (2/3/4/6): La torreta/plataforma deslizante lleva varios juegos de dados. La máquina cambia automáticamente de estación para terminar el conformado secuencial dentro de una sola sujeción. Adecuado para piezas que requieren conformado progresivo o procesos combinados (por ejemplo, bisellón → primer retráctil → segundo entráctil → perladura). Ideal para piezas de gran deformación que no pueden terminarse de un solo golpe. Ventajas: No se puede cambiar manualmente el chip durante la producción, alta eficiencia y consistencia estable del producto. Desventajas: mayor inversión en equipo.
Tip: Select stations strictly according to your process flow; do not blindly purchase extra unused stations.
3. Producción y tiempo de ciclo
Estimar la capacidad requerida para confirmar el tonelaje de la máquina, la configuración de los servos y las opciones de automatización.
- Producción requerida: Piezas por hora / por turno de 8 horas / por día.
- Tiempo de ciclo de la máquina (incluyendo sujeción, conformado, retracción y descarga del troquel):
- Estación individual: 3–8 segundos por pieza (varía según el recorrido y el tonelaje).
- Multi-estaciones: 4–12 segundos por pieza (más estaciones extienden ligeramente el tiempo de ciclo).
- Tipo de alimentación
- Alimentación manual: El operador carga los tubos manualmente, ajusta los lotes bajos y medianos.
- Alimentación de cargadores de robots / automóviles: Para producción masiva de gran volumen. La máquina necesita una interfaz de señal de enlace de señal de salida reservada.
4. Otros factores clave de selección
- Tonelaje de máquinas: Calculado por diámetro exterior del tubo, grosor de la pared, resistencia al límite elástico del material y relación de deformación. Un tonelaje insuficiente conduce a una formación incompleta.
- Rango de sujeción: La capacidad de sujeción debe cubrir el diámetro exterior del tubo crudo.
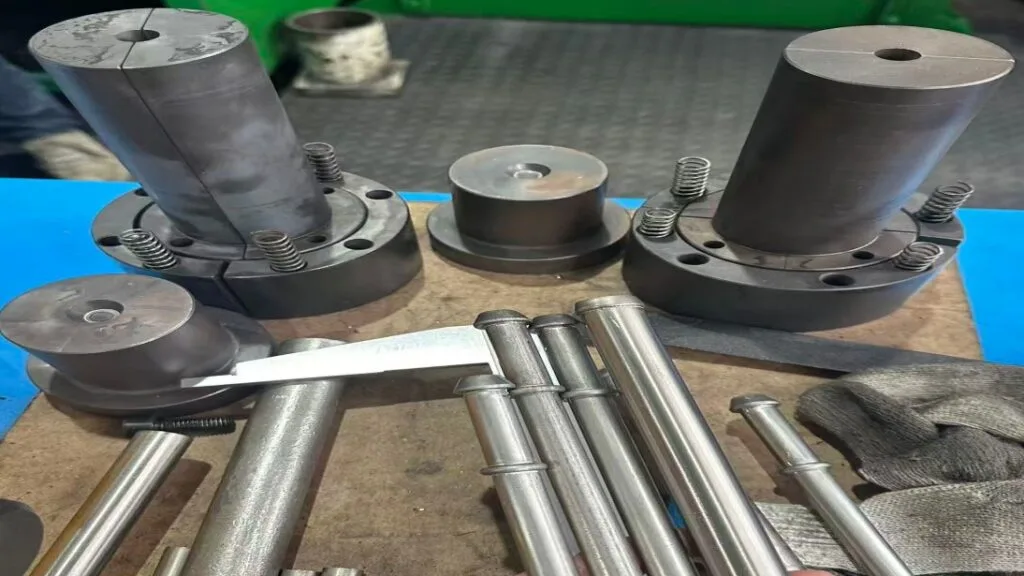
- Requisito de mandril: El mandril interno es necesario para que los tubos de pared delgada se expandan o ensanchen y así evitar el colapso y el arrugamiento.
-
Modo de control
- Hidráulico NC: Rentable para una producción en masa estable con cambios de producto poco frecuentes.
- CNC Servo: Control de posición preciso, ajuste rápido de parámetros, adecuado para cambios frecuentes de modelos y futuras actualizaciones de automatización.
- Ampliabilidad de la automatización: Si se planea cargar robots más adelante, elige modelos CNC con interfaz de E/S reservada.
5. Errores comunes en la selección
- Solo comprueba la capacidad máxima de diámetro exterior de la máquina ignorando el grosor de la pared, el material y la relación de deformación.
- Compra una máquina multiestación para un proceso de conformado único, lo que supone un coste adicional innecesario.
- Espera piezas terminadas con deformación pesada en una máquina de una sola estación más allá del límite de deformación.
- Evita el preprocesado: Las muelas sin bisellar provocan grietas en el tubo durante el formado.
Características mecánicas
- Control por microordenador con accionamiento hidráulico para un funcionamiento estable.
- Interruptor de pedal móvil, con 3 funciones: arranque automático, pausa de emergencia y parada de emergencia, ofreciendo un alto rendimiento de seguridad.
- Capaz de realizar múltiples procesos de conformado, incluyendo encogimiento de tuberías, expansión de tuberías y desmontado de tubos. Es una máquina ideal para la formación de extremos de tubos.
- Sustitución rápida y sencilla del molde, adecuada para una producción flexible.
Parámetros técnicos
| Modelo | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| Capacidad máxima de contracción (mm) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| Carrera máxima de contracción (mm) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| Tiempo(s) de contracción simple | 4~6 | 5~10 | 8~15 | — | — | — | — |
| Carrera de sujeción | 70 | 80 | 85 | — | — | — | — |
| Curso de cambio de troquel | 90 | 110 | 135 | — | — | — | — |
| Fuente de alimentación de control(V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| Potencia máxima del motor (kW) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| Velocidad máxima de contracción del tubo (mm/seg) | 110/1.5 | — | — | — | — | 180/12 | — |
| Motor | Y112M-4 4KW | Y132S-4 5,5KW | Y132S-4 5,5KW | Y132S-4 7,5KW | Y132S-4 11KW | Y132S-4 15KW | Y132S-4 22KW |
| Desplazamiento de la bomba de aceite (L/min) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| Presión del sistema (Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| Desplazamiento de la bomba de aceite (L/min) | 14 | 19 | 19 | 22 | 22 | — | — |
| Capacidad del depósito de combustible(L) | 90 | 100 | 110 | — | — | — | — |
| Calidad del aceite | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) |
| Dimensiones(LWH)(mm) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| Peso (kg) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
P1: ¿Qué información dimensional debería proporcionar para la selección de máquinas?
R: diámetro exterior bruto del tubo, grosor de la pared, material; dimensiones del extremo acabado objetivo, longitud axial de conformado, longitud máxima total del tubo y dibujo 2D del extremo del tubo acabado.
P2: ¿Qué es la razón de deformación y por qué importa?
R: La razón de deformación se refiere al porcentaje de cambio de diámetro durante la contracción o expansión. Una deformación de un solo paso demasiado grande provoca grietas o arrugas. La gran deformación debe adoptar una formación progresiva de múltiples estaciones.
P3: Estación única vs estación multiestación, ¿cuántas estaciones necesito?
R: Elige una sola estación si solo necesitas una operación de conformado para lotes bajos/medianos. Elige máquina multiestación cuando se requiera formación secuencial de varios pasos o una gran deformación progresiva. Evita estaciones redundantes que nunca vas a usar.
P4: ¿Cuantas estaciones significan mejor rendimiento de la máquina?
R: No. Más emisoras aumentan el coste de compra. La cantidad de estaciones debe coincidir con tu proceso real, estaciones extra no utilizadas son inversión desperdiciada.
P5: ¿Cómo calcular la capacidad real de producción?
R: Calcular en función del tiempo de ciclo de la máquina más el tiempo de carga/descarga. Estación única: ~3–8 s/pc; Multi-estación: ~4–12S/PC. La alimentación manual reduce la producción horaria real por debajo del valor teórico del ciclo.
P6: Mi pieza requiere encogimiento progresivo en dos pasos, ¿puedo usar una máquina de una sola estación?
R: Técnicamente factible, pero se requiere cambiar manualmente el troquel y volver a sujetar para el segundo conformado. Reduce la eficiencia y la consistencia. Se recomienda el modelo multiestación para producción en masa.
P7: El diámetro exterior del tubo coincide con las especificaciones de la máquina, ¿por qué sigue siendo importante el grosor de la pared?
R: Las paredes más gruesas o materiales de alta resistencia requieren mayor tonelaje. Los tubos de pared delgada del mismo diámetro exterior pueden necesitar soporte de mandril para evitar el colapso. Nunca selecciones la máquina solo por diámetro exterior.
P8: ¿Puedo saltarme el biselado y el desbarbado antes de formar los extremos del tubo?
R: No se recomienda. Las muelas afiladas se convierten en puntos de inicio de grietas durante el conformado en frío y los troqueles de formación por arañazos. El bisellado y el desbarbado son un preprocesamiento obligatorio.
P9: ¿Cuál es la diferencia entre la máquina CNC hidráulica y la CNC de conformado de extremos de tubo servo?
R: El NC hidráulico es económico para una producción en masa estable con cambios de producto poco frecuentes. El servo CNC ofrece un posicionamiento preciso y un ajuste rápido de parámetros, ideal para cambios frecuentes de piezas e integración de automatización.
P10: ¿Puedo instalar un robot que alimenta automáticamente la máquina de conformado de extremos de tubería existente más adelante?
R: Solo las versiones CNC con interfaz reservada de señal de enlace de señal de salida permiten conexión de robot. Los modelos básicos de estación única NC hidráulica generalmente no pueden ser instalados posteriormente.
P11: ¿Qué configuración se necesita para la expansión de tubos de pared delgada?
R: La máquina debe soportar la instalación del mandril de soporte interno. El mandril es esencial para evitar que los extremos de los tubos se arruguen y colapsen durante la expansión o el ensanchamiento de tubos de pared fina.
P12: ¿Debe hacerse el conformado de los extremos de tubería antes o después de doblar la tubería?
R: Mejor práctica: Conformado completo de los extremos de la tubería antes de la flexión de tubos. La geometría de tubos doblados puede bloquear troqueles o mandriles que acceden a la apertura del tubo. Se requieren accesorios especiales personalizados si es inevitable conformar tras doblarse.