Critères de sélection de base
1. Dimensions avant et après la formation
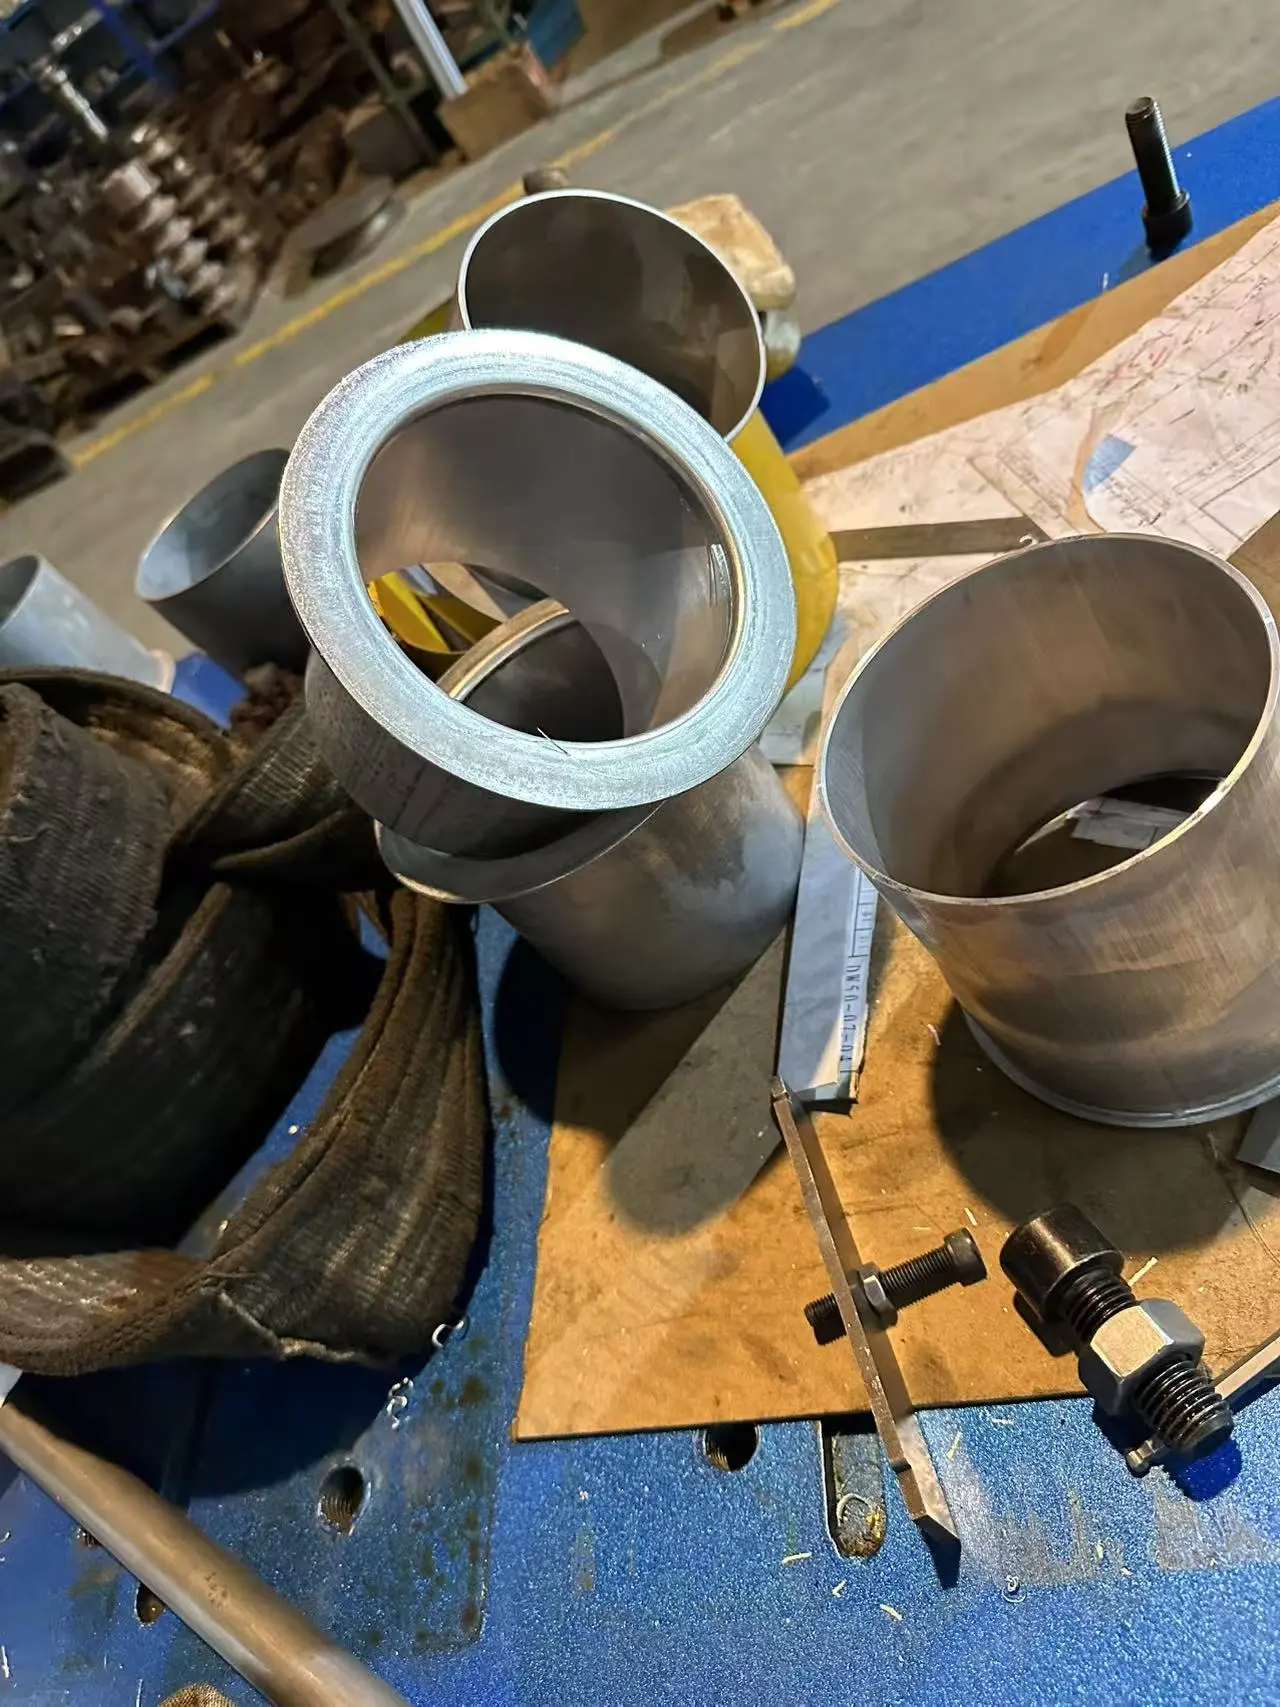
Les données dimensionnelles du tube brut et de l’extrémité du tube fini constituent la base principale pour la sélection du modèle et la conception du coin.
- Préformage des données brutes du tube: Diamètre extérieur (OD), épaisseur de paroi (WT), matériau des tubes (acier au carbone, acier inoxydable, aluminium, cuivre, alliage, etc.), rectitude des tubes et qualité de coupe. Les extrémités des tubes doivent être chanfreinées et ébavurées avant de former.
- Données de cible post-formation: Angle extérieur / intérieur fini de l’extrémité du tube, longueur axiale de la section déformée, rapport de déformation.
Key note: Excessive single‑step deformation will cause cracking or wrinkling. Heavy deformation requires multi‑station progressive forming.
- Longueur maximale totale du tube : Détermine la taille du plateau de la machine, la course de serrage et l’espace de décharge de la pièce.
Suggestion: Prepare a 2D drawing marked with raw tube and finished end dimensions for manufacturer evaluation.
2. Nombre de stations de formation
La quantité de station définit combien d’opérations de formage peuvent être effectuées en un même cycle de serrage sans changement manuel de puce.
- Fun-train d’extrémité de tuyau à une seule station: Un seul jeu de puces peut être installé. Complets une opération de formage par cycle. Adapté aux pièces simples en monoprocessus (seulement rétrécissement / expansion), production en faible et moyenne lot, changements fréquents de modèle. Avantages : coût moindre, installation simple. Inconvénients : remplacement manuel de la puce nécessaire pour le formage en plusieurs étapes.
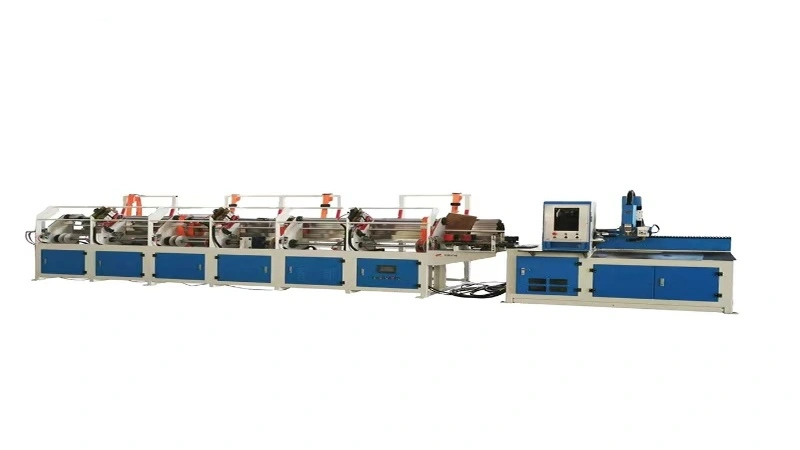
- Ancien de tuyauterie à extrémités de tuyauterie (2/3/4/6 stations): La tourelle/plateforme coulissante transporte plusieurs jeux de puces. La machine change automatiquement de station pour terminer le formage séquentiel en un seul serrage. Adapté aux pièces nécessitant un formage progressif ou des procédés combinés (par exemple, chanfrein → premier rétracte → 2e rétractage → perlage). Idéal pour les parties à grande déformation qui ne peuvent pas être terminées en un seul coup. Avantages : Pas de changement manuel de puces pendant la production, grande efficacité et régularité du produit. Inconvénients : Investissement plus élevé en équipement.
Tip: Select stations strictly according to your process flow; do not blindly purchase extra unused stations.
3. Production et temps de cycle
Estimer la capacité requise pour confirmer le tonnage de la machine, la configuration des servomoteurs et les options d’automatisation.
- Production requise : Pièces par heure / par quart de 8 heures / par jour.
- Temps de cycle de la machine (y compris le serrage, le formage, la rétraction et le déchargement de la matrice) :
- Station unique : 3 à 8 secondes par pièce (varie selon la course et le tonnage).
- Multi-stations : 4 à 12 secondes par pièce (plus de stations prolongent légèrement le temps de cycle).
- Type d’alimentation
- Alimentation manuelle : L’opérateur charge les tubes manuellement, adapte les battions de faible et moyenne.
- Alimentation robotique / auto pour magazines : Pour la production en grande masse. La machine a besoin d’une interface de poignée de main réservée pour le signal d’entrée.
4. Autres facteurs clés de sélection
- Tonnage de machines: Calculé par l’extérieur extérieur du tube, l’épaisseur de la paroi, la résistance à l’élasticité du matériau et le rapport de déformation. Un tonnage insuffisant conduit à un formage incomplet.
- Plage de serrage: La capacité de serrage doit couvrir le diamètre extérieur du tube brut.
- Exigence de mandrin: Un mandrin interne est nécessaire pour l’expansion ou l’évasement des tubes à paroi fine afin d’éviter l’effondrement et le froissement.
-
Mode de contrôle
- NC hydraulique : Rentable pour une production de masse stable avec un changement de produit rare.
- CNC Servo : Contrôle de position précis, ajustement rapide des paramètres, adapté aux changements fréquents de modèles et à la mise à jour future de l’automatisation.
- Extensibilité de l’automatisation: Si le chargement du robot est prévu ultérieurement, choisissez des modèles CNC avec une interface d’E/S réservée.
5. Erreurs de sélection courantes
- Vérifiez seulement la capacité maximale de diamètre de la machine en ignorant l’épaisseur de la paroi, le matériau et le rapport de déformation.
- Achetez une machine multi-stations pour un procédé de formage unique, ce qui entraîne des coûts supplémentaires inutiles.
- Attendez-vous à des pièces finies à déformation lourde sur une machine à station unique au-delà de la limite de déformation.
- Évitez le prétraitement : Les meules sans chanfrein déclencheront la fissuration des tubes pendant le formage.
Caractéristiques mécaniques
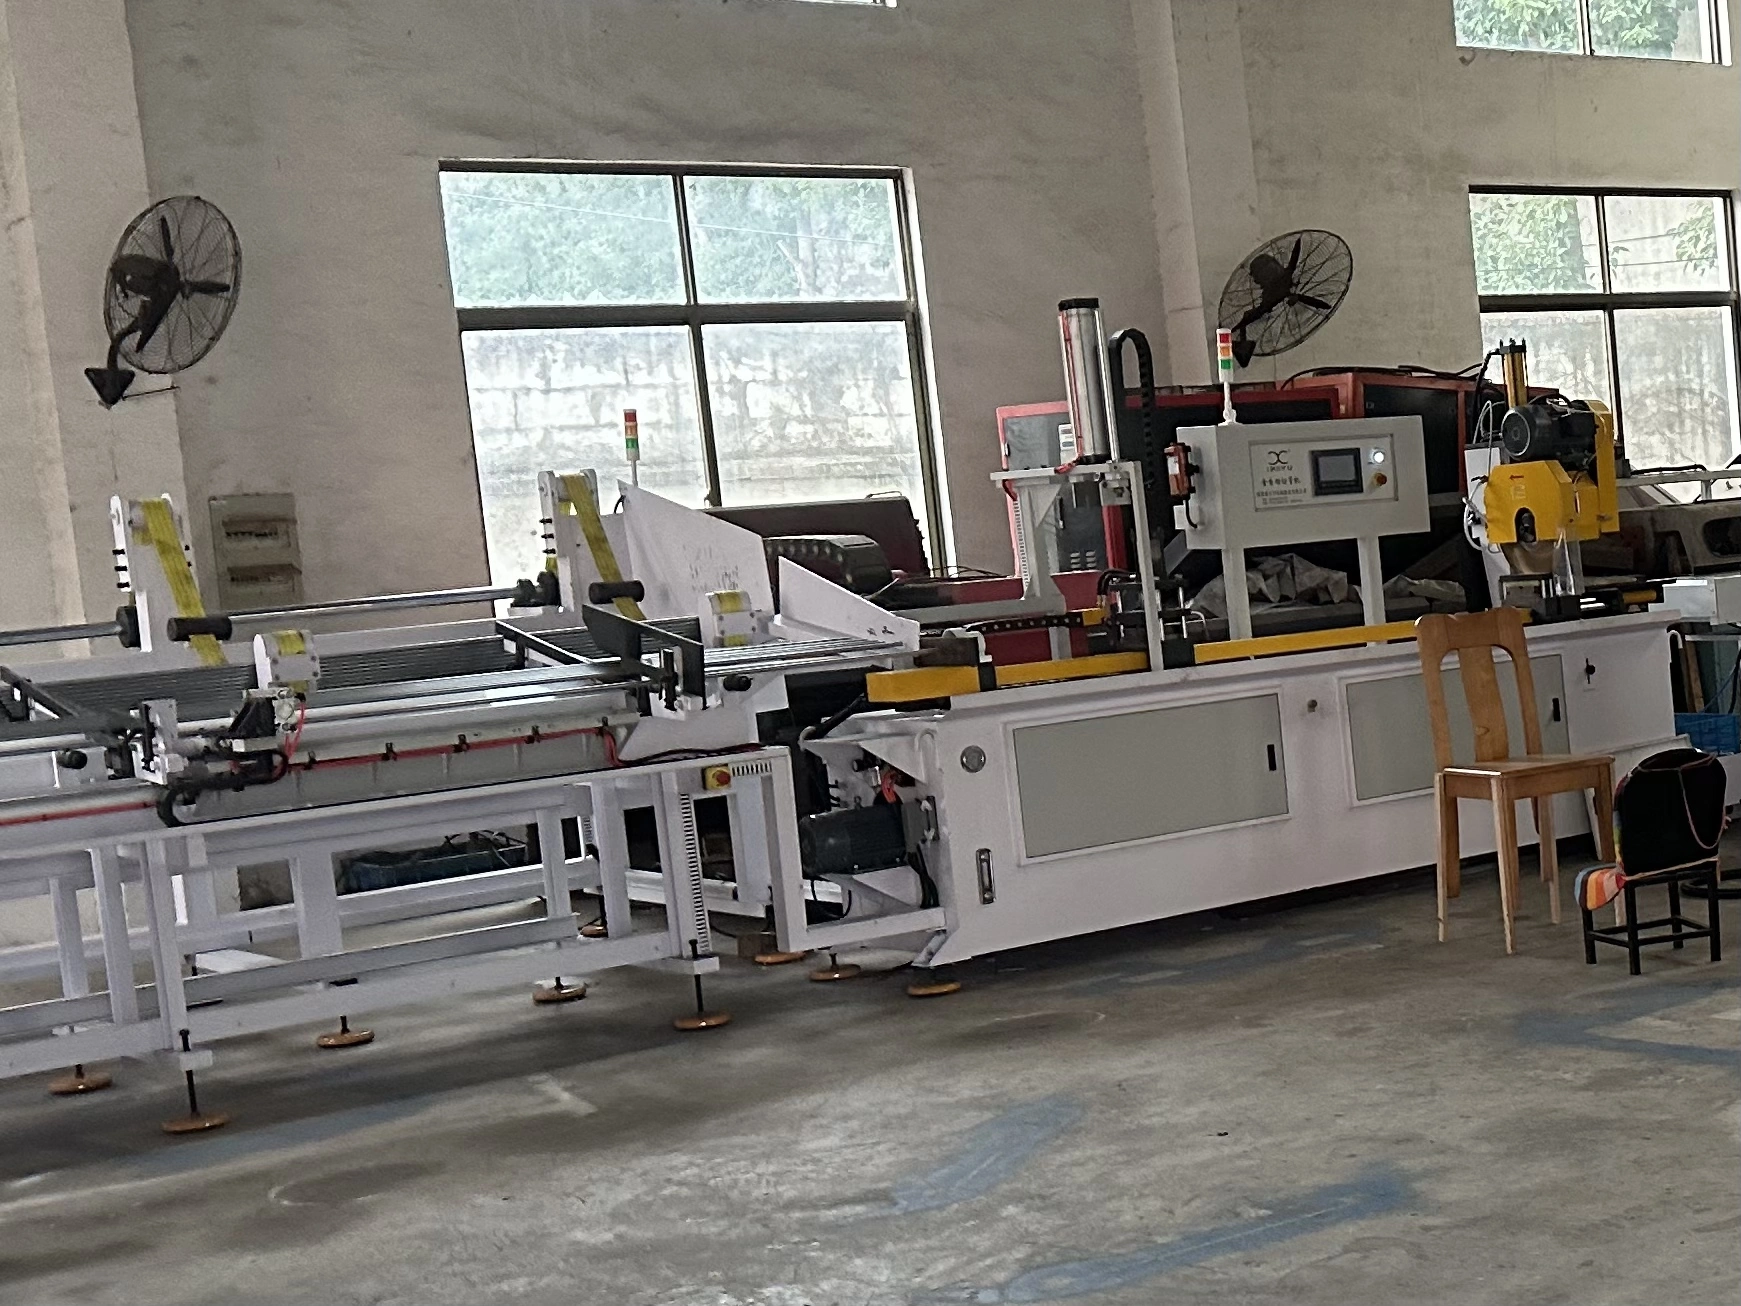
- Contrôle par microordinateur avec entraînement hydraulique pour un fonctionnement stable.
- Interrupteur pédalier mobile, avec 3 fonctions : démarrage automatique, pause d’urgence et arrêt d’urgence, offrant des performances de sécurité élevées.
- Capable de multiples procédés de formage, notamment le rétractage des tuyaux, l’expansion des tuyaux et le dégradage des tubes. C’est une machine idéale pour le formage des extrémités de tubes.
- Remplacement rapide et simple du moule, adapté à une production flexible.
Paramètres techniques
| Modèle | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| Capacité maximale de retrait (mm) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| Course de retrait maximale (mm) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| Temps de retrait simple (s) | 4~6 | 5~10 | 8~15 | — | — | — | — |
| Course de serrage | 70 | 80 | 85 | — | — | — | — |
| Course de changement de dé | 90 | 110 | 135 | — | — | — | — |
| Alimentation de commande (V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| Puissance maximale du moteur (kW) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| Taux maximal de retrait du tube (mm/sec) | 110/1.5 | — | — | — | — | 180/12 | — |
| Moteur | Y112M-4 4KW | Y132S-4 5,5KW | Y132S-4 5,5KW | Y132S-4 7,5KW | Y132S-4 11KW | Y132S-4 15KW | Y132S-4 22KW |
| Cylindrée de la pompe à huile (L/min) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| Pression système (Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| Cylindrée de la pompe à huile (L/min) | 14 | 19 | 19 | 22 | 22 | — | — |
| Capacité du réservoir de carburant (L) | 90 | 100 | 110 | — | — | — | — |
| Qualité de l’huile | Huile hydraulique antiusure 32# (hiver) 46# huile hydraulique antiusure (été) | Huile hydraulique antiusure 32# (hiver) 46# huile hydraulique antiusure (été) | Huile hydraulique antiusure 32# (hiver) 46# huile hydraulique antiusure (été) | Huile hydraulique antiusure 32# (hiver) 46# huile hydraulique antiusure (été) | Huile hydraulique antiusure 32# (hiver) 46# huile hydraulique antiusure (été) | Huile hydraulique antiusure 32# (hiver) 46# huile hydraulique antiusure (été) | Huile hydraulique antiusure 32# (hiver) 46# huile hydraulique antiusure (été) |
| Dimensions (LWH)(mm) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| Poids (kg) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
Q1 : Quelles informations dimensionnelles devrais-je fournir pour la sélection de la machine ?
R : Tube brut, épaisseur de paroi, matériau ; dimensions de l’extrémité finie ciblée, longueur axiale de formage, longueur totale maximale du tube, plus un dessin 2D de l’extrémité du tube fini.
Q2 : Qu’est-ce que le rapport de déformation et pourquoi est-il important ?
R : Le rapport de déformation fait référence au pourcentage de variation du diamètre lors du rétrécissement ou de l’expansion. Une déformation à pas unique trop importante provoque des fissures ou des plis. Une grande déformation doit adopter une formation progressive multi-stations.
Q3 : Une seule station vs plusieurs stations, combien de stations dois-je utiliser ?
R : Choisissez une seule station si vous n’avez besoin que d’une seule opération de formage pour les lots faible/moyens. Choisissez une machine multi-stations lorsque la formation séquentielle à plusieurs étapes ou une grande déformation progressive est requise. Évitez les stations redondantes que vous n’utiliserez jamais.
Q4 : Plus de stations signifie-t-il une meilleure performance de la machine ?
R : Non. Plus de stations augmentent le coût d’achat. La quantité de stations doit correspondre à votre processus réel, les stations inutilisées supplémentaires sont un investissement gaspillé.
Q5 : Comment calculer la capacité réelle de production ?
R : Calculer en fonction du temps de cycle de la machine plus le temps de chargement/déchargement. Station unique : ~3–8 s/pc ; Multi-stations : ~4–12S/PC. L’alimentation manuelle réduit la production horaire réelle en dessous de la valeur théorique du cycle.
Q6 : Ma pièce nécessite un rétrécissement progressif en deux étapes, puis-je utiliser une machine à station unique ?
R : Techniquement faisable, mais un changement manuel de puce et un reserrage pour le second formage sont nécessaires. Cela réduit l’efficacité et la constance. Le modèle multi-stations est recommandé pour la production de masse.
Q7 : Le tube OD correspond aux spécifications de la machine, pourquoi l’épaisseur de la paroi reste-t-elle importante ?
R : Un mur plus épais ou un matériau à haute résistance nécessite un tonnage plus élevé. Les tubes à paroi fine du même OD peuvent nécessiter un support de mandrin pour éviter l’effondrement. Ne choisissez jamais la machine uniquement par le diamètre extérieur.
Q8 : Puis-je éviter le chanfrein et le débavure avant la formation des extrémités du tube ?
R : Non recommandé. Les meules tranchantes deviennent des points d’initiation de fissures lors du formage à froid et des matrices de formation par rayure. Le chanfrein et le débavure sont des prétraitements obligatoires.
Q9 : Quelle est la différence entre la machine de formage à extrémité de tuyaux servo CNC hydraulique et CNC ?
R : Le NC hydraulique est économique pour une production de masse stable avec un changement de produit rare. Le servo CNC assure un positionnement précis et un ajustement rapide des paramètres, idéal pour le changement fréquent de pièces et l’intégration automatisée.
Q10 : Puis-je installer plus tard un robot alimentant automatiquement la machine de formage d’extrémité de tuyau existante ?
R : Seules les versions CNC avec une interface de poignée de main réservée pour le signal d’E/S supportent la connexion robot. Les modèles basiques NC à station unique ne peuvent généralement pas être adaptés à posteriorisation.
Q11 : Quelle configuration est nécessaire pour l’expansion des tubes à paroi mince ?
R : La machine doit supporter l’installation d’un mandin de support interne. Le mandrin est essentiel pour éviter les plis et l’effondrement des extrémités du tube lors de l’expansion ou de l’évasement des tubes à paroi fine.
Q12 : Faut-il faire le formage des extrémités de tuyau avant ou après le pliage des tuyaux ?
R : Bonne pratique : Formage complet des extrémités de tuyau Avant la flexion des tuyaux. La géométrie des tubes tordus peut bloquer les matrices ou les mandrils donnant accès à l’ouverture des tubes. Des accessoires spéciaux sur mesure sont nécessaires si le formage après pliage est inévitable.