เกณฑ์การคัดเลือกหลัก
1. ขนาดก่อนและหลังขึ้นรูป
ข้อมูลขนาดของปลายท่อดิบและปลายท่อสําเร็จรูปเป็นพื้นฐานหลักสําหรับการเลือกแบบจําลองและการออกแบบแม่พิมพ์
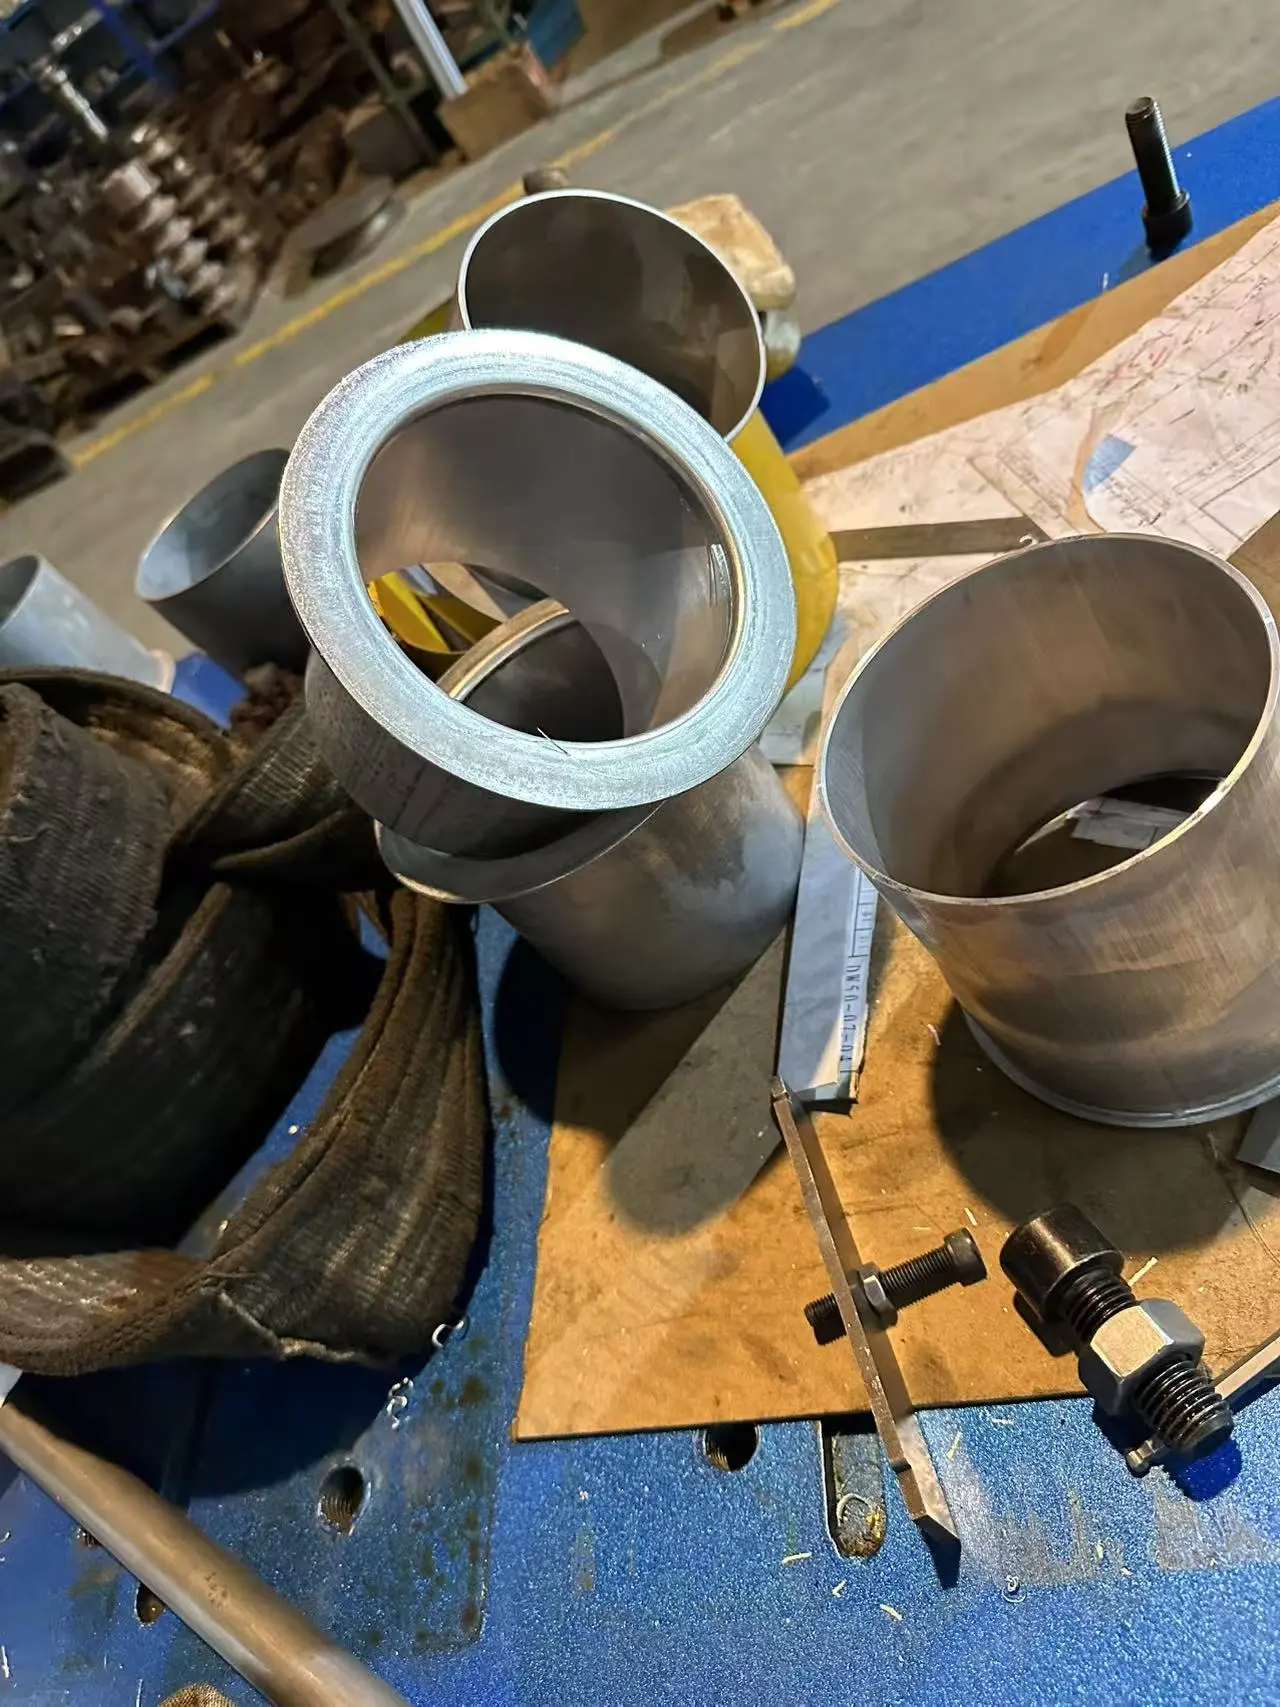
- ข้อมูลหลอดดิบล่วงหน้า: ขนาดเส้นผ่านศูนย์กลางภายนอก (OD), ความหนาของผนัง (WT), วัสดุท่อ (เหล็กกล้าคาร์บอน, สแตนเลส, อะลูมิเนียม, ทองแดง, อัลลอย ฯลฯ), ความตรงของท่อและคุณภาพการตัด ปลายท่อต้องถูกตัดมุมและลดคมก่อนขึ้นรูป
- ข้อมูลเป้าหมายหลังการขึ้นรูป: ขนาดสําเร็จรูป OD / ID ของปลายท่อ, ความยาวแกนของส่วนที่เสียรูป, อัตราส่วนการเปลี่ยนรูป
Key note: Excessive single‑step deformation will cause cracking or wrinkling. Heavy deformation requires multi‑station progressive forming.
- ความยาวท่อสูงสุดโดยรวม: กําหนดขนาดฐานเครื่อง ระยะการยึด และพื้นที่ปล่อยชิ้นงาน
Suggestion: Prepare a 2D drawing marked with raw tube and finished end dimensions for manufacturer evaluation.
2. จํานวนสถานีขึ้นรูป
จํานวนสถานีกําหนดจํานวนครั้งที่ขึ้นรูปสามารถทําได้ในรอบการหนีบหนึ่งครั้งโดยไม่ต้องเปลี่ยนแม่พิมพ์ด้วยมือ
- ปลายท่อแบบสถานีเดียว: สามารถติดตั้งแม่พิมพ์ได้เพียงชุดเดียวเท่านั้น เติมเต็ม หนึ่งครั้งต่อรอบการขึ้นรูป. เหมาะสําหรับชิ้นงานที่ผ่านกระบวนการเดียวอย่างง่าย (เฉพาะการหดตัว/ขยายตัว), การผลิตแบบจํานวนต่ําและกลาง, การเปลี่ยนรุ่นบ่อยครั้ง ข้อดี: ต้นทุนต่ํากว่า การตั้งค่าง่าย ข้อเสีย: ต้องเปลี่ยนแม่พิมพ์ด้วยมือสําหรับการขึ้นรูปหลายขั้นตอน
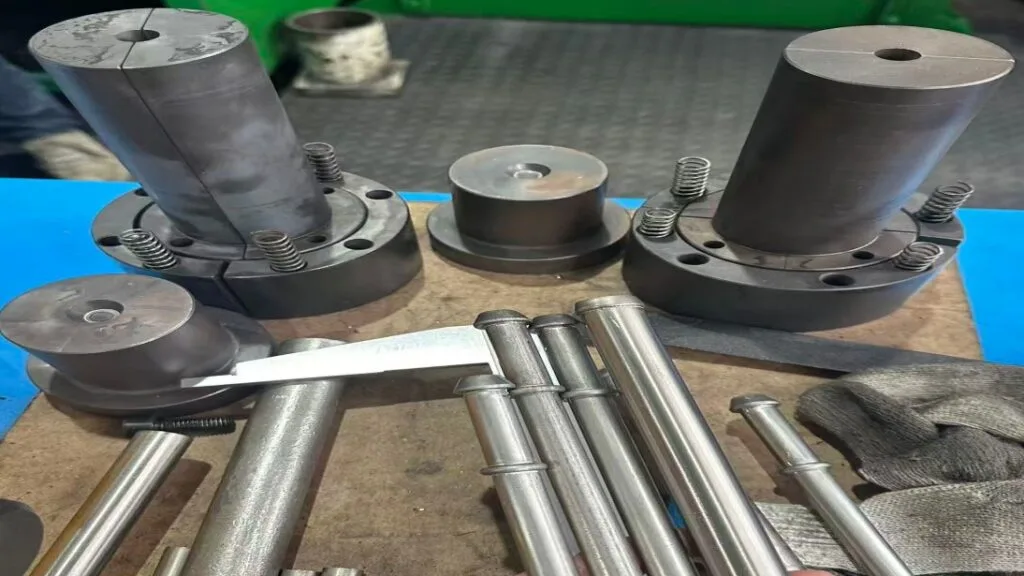
- ปลายท่อหลายสถานีเดิม (2/3/4/6 สถานี): แท่นป้อมปืน/สไลด์สามารถติดตั้งชุดแม่พิมพ์หลายชุด เครื่องจะสลับสถานีโดยอัตโนมัติเพื่อเสร็จสิ้นการขึ้นรูปแบบต่อเนื่องภายในการจับจับครั้งเดียว เหมาะสําหรับชิ้นงานที่ต้องการกระบวนการขึ้นรูปแบบก้าวหน้าหรือกระบวนการรวม (เช่น การเฉียงมุม→การหดตัวที่หนึ่ง →การหดครั้งที่สอง→การรีดลูกปัด) เหมาะสําหรับชิ้นส่วนที่มีการเสียรูปมากและไม่สามารถทําให้เสร็จได้ในครั้งเดียว ข้อดี: ไม่ต้องเปลี่ยนแม่พิมพ์ด้วยมือในระหว่างการผลิต ประสิทธิภาพสูงและความสม่ําเสมอของผลิตภัณฑ์ที่มั่นคง ข้อเสีย: ลงทุนในอุปกรณ์มากขึ้น
Tip: Select stations strictly according to your process flow; do not blindly purchase extra unused stations.
3. ผลผลิตและเวลารอบการผลิต
ประมาณกําลังการผลิตที่ต้องการเพื่อยืนยันน้ําหนักเครื่องจักร การตั้งค่าเซอร์โว และตัวเลือกระบบอัตโนมัติ
- กําลังการผลิตที่ต้องการ: จํานวนชิ้นต่อชั่วโมง / ต่อกะ 8 ชั่วโมง / ต่อวัน
- เวลารอบเครื่องจักร (รวมถึงการหนีบ การขึ้นรูป การดึงแม่พิมพ์ และการปลดน้ําหนัก):
- สถานีเดี่ยว: 3–8 วินาทีต่อชิ้น (ขึ้นอยู่กับระยะทางและน้ําหนัก)
- หลายสถานี: 4–12 วินาทีต่อชิ้น (ถ้าเพิ่มจํานวนสถานีจะเพิ่มเวลารอบเล็กน้อย)
- ประเภทการให้อาหาร
- ป้อนด้วยมือ: ผู้ปฏิบัติงานโหลดท่อด้วยมือ เหมาะสําหรับชุดผลิตต่ําและกลาง
- การป้อนแมกกาซีนหุ่นยนต์ / อัตโนมัติ: สําหรับการผลิตจํานวนมากในปริมาณมาก เครื่องต้องการอินเทอร์เฟซสัญญาณ IO แบบสํารองไว้
4. ปัจจัยสําคัญอื่น ๆ
- น้ําหนักเครื่องจักร: คํานวณตาม OD ท่อ ความหนาของผนัง ความแข็งแรงของวัสดุ และอัตราส่วนการเปลี่ยนรูป ปริมาณไม่เพียงพอทําให้การขึ้นรูปไม่สมบูรณ์
- ช่วงการหนีบ: ความสามารถในการจับต้องครอบคลุมเส้นผ่านศูนย์กลางด้านนอกของท่อดิบ
- ข้อกําหนดของแกนหมุน: แกนหมุนภายในจําเป็นสําหรับการขยาย/ขยายท่อผนังบางเพื่อป้องกันการยุบตัวและรอยย่น
-
โหมดควบคุม
- ระบบไฮดรอลิก NC: คุ้มค่าสําหรับการผลิตจํานวนมากที่มั่นคงและเปลี่ยนผลิตภัณฑ์ได้ยาก
- CNC Servo: ควบคุมตําแหน่งได้อย่างแม่นยํา ปรับพารามิเตอร์ได้รวดเร็ว เหมาะสําหรับการเปลี่ยนรุ่นบ่อยครั้งและการอัปเกรดระบบอัตโนมัติในอนาคต
- การขยายระบบอัตโนมัติ: หากมีแผนจะโหลดด้วยหุ่นยนต์ในภายหลัง ให้เลือกรุ่น CNC ที่มีอินเทอร์เฟซ IO สํารองไว้
5. ข้อผิดพลาดในการเลือกที่พบบ่อย
- ตรวจสอบเฉพาะความจุ OD สูงสุดของเครื่องโดยไม่คํานึงถึงความหนาผนัง วัสดุ และอัตราส่วนการเปลี่ยนรูป
- ซื้อเครื่องหลายสถานีสําหรับกระบวนการขึ้นรูปเดียว ซึ่งจะเพิ่มต้นทุนโดยไม่จําเป็น
- คาดว่าจะมีชิ้นส่วนที่เสียรูปหนักบนเครื่องจักรสถานีเดียวที่เกินขีดจํากัดการเสียรูป
- ข้ามขั้นตอนการเตรียมก่อน: ใบมีดที่ไม่มีการมุมเฉียงจะทําให้ท่อแตกร้าวระหว่างการขึ้นรูป
ลักษณะทางกล
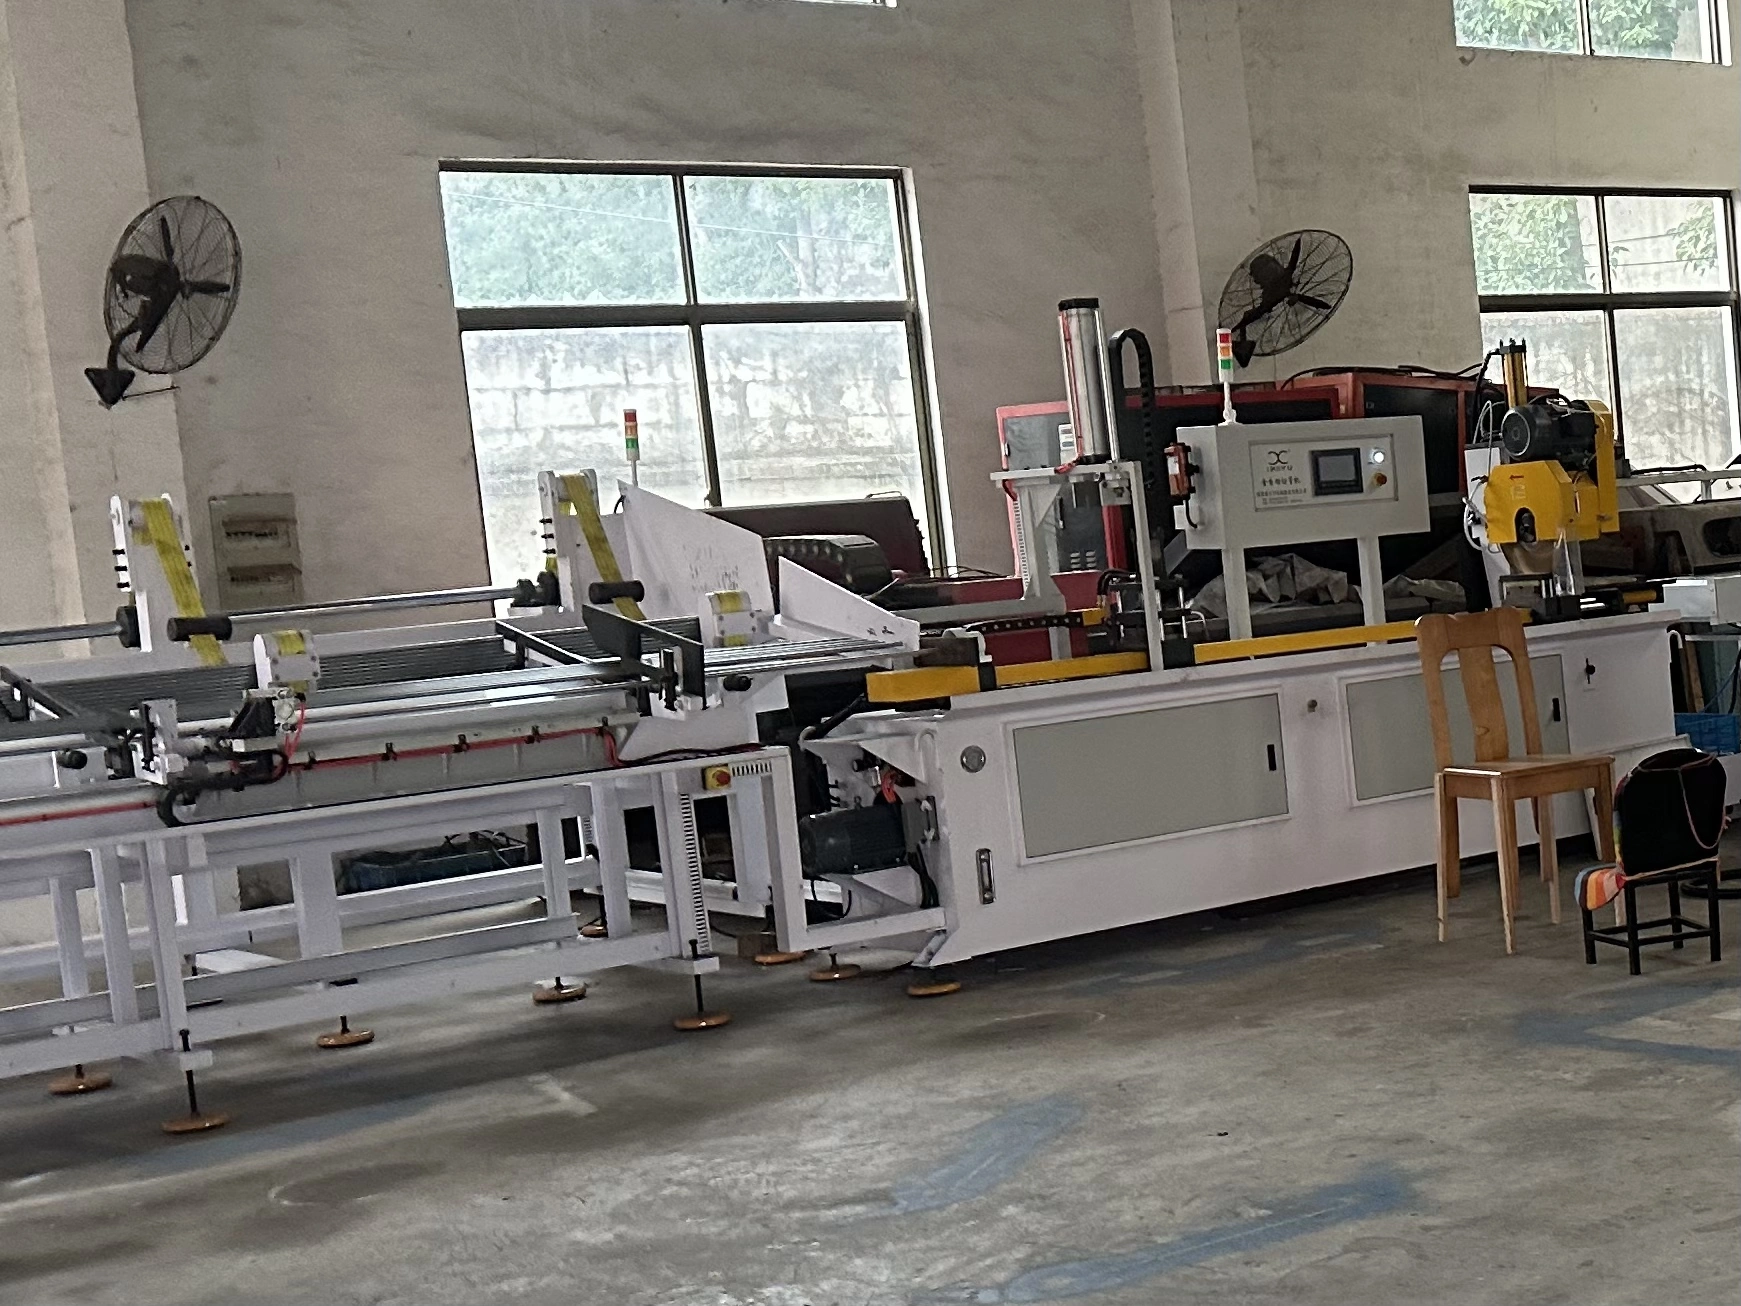
- การควบคุมด้วยไมโครคอมพิวเตอร์ด้วยระบบไฮดรอลิกเพื่อการทํางานที่เสถียร
- สวิตช์แป้นเหยียบแบบเคลื่อนที่ได้ มี 3 ฟังก์ชัน: สตาร์ทอัตโนมัติ, หยุดฉุกเฉิน และหยุดฉุกเฉิน ให้ประสิทธิภาพความปลอดภัยสูง
- สามารถทํากระบวนการขึ้นรูปได้หลายรูปแบบ เช่น การหดท่อ การขยายท่อ และการพลิกท่อ เป็นเครื่องจักรที่เหมาะสําหรับการขึ้นรูปปลายท่อ
- การเปลี่ยนแม่พิมพ์ได้อย่างรวดเร็วและง่ายดาย เหมาะสําหรับการผลิตที่ยืดหยุ่น
พารามิเตอร์ทางเทคนิค
| รุ่น | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| ความสามารถในการหดตัวสูงสุด (มม.) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| ช่วงหดตัวสูงสุด (มม.) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| ระยะเวลาการหดตัวครั้งเดียว | 4~6 | 5~10 | 8~15 | — | — | — | — |
| จังหวะหนีบ | 70 | 80 | 85 | — | — | — | — |
| จังหวะการเปลี่ยนแม่พิมพ์ | 90 | 110 | 135 | — | — | — | — |
| แหล่งจ่ายไฟควบคุม (V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| กําลังมอเตอร์สูงสุด (kW) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| อัตราการหดตัวสูงสุดของท่อ (มม./วินาที) | 110/1.5 | — | — | — | — | 180/12 | — |
| มอเตอร์ | Y112M-4 4KW | Y132S-4 5.5KW | Y132S-4 5.5KW | Y132S-4 7.5KW | Y132S-4 11KW | Y132S-4 15KW | Y132S-4 22KW |
| ปริมาตรปั๊มน้ํามัน (ลิตร/นาที) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| ความดันระบบ (Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| ปริมาตรปั๊มน้ํามัน (ลิตร/นาที) | 14 | 19 | 19 | 22 | 22 | — | — |
| ความจุถังน้ํามันเชื้อเพลิง (ลิตร) | 90 | 100 | 110 | — | — | — | — |
| คุณภาพน้ํามัน | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) |
| ขนาด (LWH)(มม.) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| น้ําหนัก (กก.) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
คําถามที่ 1: ควรให้ข้อมูลขนาดใดสําหรับการเลือกเครื่องจักร?
ตอบ: ท่อดิบ OD, ความหนาผนัง, วัสดุ; ขนาดปลายท่อสําเร็จรูปเป้าหมาย ความยาวขึ้นรูปตามแกน ความยาวท่อรวมสูงสุด รวมถึงภาพวาด 2 มิติของปลายท่อที่เสร็จสมบูรณ์
คําถามที่ 2: อัตราส่วนการเปลี่ยนรูปคืออะไรและทําไมจึงสําคัญ?
ตอบ: อัตราส่วนการเปลี่ยนรูปหมายถึงเปอร์เซ็นต์ของการเปลี่ยนแปลงเส้นผ่านศูนย์กลางในระหว่างการหดตัวหรือขยายตัว การเสียรูปขั้นเดียวที่มากเกินไปจะทําให้เกิดรอยแตกร้าวหรือรอยย่น การเปลี่ยนรูปขนาดใหญ่ต้องปรับใช้การฟอร์มแบบก้าวหน้าหลายสถานี
คําถามที่ 3: สถานีเดียวกับหลายสถานี ต้องใช้กี่สถานี?
ตอบ: เลือกสถานีเดียวหากคุณต้องการงานขึ้นรูปเพียงครั้งเดียวสําหรับชุดงานต่ํา/กลาง เลือกเครื่องจักรหลายสถานีเมื่อจําเป็นต้องขึ้นรูปหลายขั้นตอนแบบต่อเนื่องหรือการขึ้นรูปแบบก้าวหน้าขนาดใหญ่ หลีกเลี่ยงสถานีที่ซ้ําซ้อนซึ่งคุณจะไม่มีวันได้ใช้
คําถามที่ 4: สถานีที่มากขึ้นหมายถึงประสิทธิภาพของเครื่องจักรที่ดีกว่าหรือไม่?
ตอบ: ไม่ สถานีมากขึ้นทําให้ต้นทุนการซื้อสูงขึ้น จํานวนสถานีควรตรงกับกระบวนการจริงของคุณ สถานีที่ไม่ได้ใช้เพิ่มเป็นการลงทุนที่เสียเปล่า
คําถามที่ 5: จะคํานวณกําลังการผลิตที่แท้จริงได้อย่างไร?
ตอบ: คํานวณตามเวลารอบเครื่องจักรบวกเวลาการโหลด/ขนถ่าย สถานีเดี่ยว: ~3–8 วินาที/ชิ้น; มัลติสเตชัน: ~4–12 วินาที/ชิ้น การป้อนด้วยมือช่วยลดผลผลิตรายชั่วโมงจริงให้ต่ํากว่าค่ารอบทฤษฎี
คําถามที่ 6: ชิ้นงานของฉันต้องการการหดตัวแบบก้าวหน้าสองขั้นตอน สามารถใช้เครื่องจักรแบบสถานีเดียวได้หรือไม่?
ตอบ: ทางเทคนิคสามารถทําได้ แต่จําเป็นต้องเปลี่ยนแม่พิมพ์และหนีบใหม่ด้วยมือสําหรับการขึ้นรูปครั้งที่สอง มันลดประสิทธิภาพและความสม่ําเสมอ รุ่นมัลติสเตชั่นแนะนําให้ผลิตจํานวนมาก
คําถามที่ 7: ท่อ OD ตรงกับสเปกของเครื่อง ทําไมความหนาของผนังยังสําคัญ?
ตอบ: ผนังหนาหรือวัสดุที่มีความแข็งแรงสูงต้องการน้ําหนักมากกว่า ท่อผนังบางที่มีค่า OD เดียวกันอาจต้องการการรองรับด้วยแกนกลางเพื่อป้องกันการยุบตัว อย่าเลือกเครื่องเฉพาะจากเส้นผ่านศูนย์กลางภายนอกเท่านั้น
คําถามที่ 8: ฉันสามารถข้ามการแกะมุมและลบคมก่อนที่ปลายท่อจะขึ้นรูปได้ไหม?
ตอบ: ไม่แนะนํา ใบมีดคมจะกลายเป็นจุดเริ่มต้นของรอยแตกร้าวในระหว่างการขึ้นรูปเย็นและแม่พิมพ์สร้างรอยขีดข่วน การแกะคมและลบคมเป็นขั้นตอนการเตรียมล่วงหน้าที่จําเป็น
Q9: ความแตกต่างระหว่างเครื่องขึ้นรูปปลายท่อเซอร์โวแบบไฮดรอลิก NC กับเครื่อง CNC คืออะไร?
ตอบ: ระบบไฮดรอลิก NC คุ้มค่าสําหรับการผลิตจํานวนมากที่มั่นคงและการเปลี่ยนผลิตภัณฑ์ได้ยาก เซอร์โว CNC มอบตําแหน่งที่แม่นยําและปรับพารามิเตอร์ได้อย่างรวดเร็ว เหมาะสําหรับการสลับชิ้นส่วนบ่อยครั้งและการผสานระบบอัตโนมัติ
Q10: ฉันสามารถติดตั้งระบบป้อนอัตโนมัติหุ่นยนต์ให้กับเครื่องขึ้นรูปปลายท่อที่มีอยู่ในภายหลังได้หรือไม่?
ตอบ: เฉพาะรุ่น CNC ที่มีอินเทอร์เฟซจับมือสัญญาณ IO สํารองเท่านั้นที่รองรับการเชื่อมต่อกับหุ่นยนต์ รุ่นไฮดรอลิก NC แบบสถานีเดียวโดยทั่วไปไม่สามารถติดตั้งเพิ่มเติมได้
คําถามที่ 11: ต้องการการตั้งค่าแบบใดสําหรับการขยายท่อผนังบาง?
ตอบ: เครื่องต้องรองรับการติดตั้งแกนรองรับภายใน แกนหมุนมีความสําคัญเพื่อป้องกันการย่นและยุบตัวของปลายท่อขณะขยายหรือขยายตัวของท่อผนังบาง
คําถามที่ 12: ควรขึ้นรูปปลายท่อก่อนหรือหลังการดัดท่อ?
ตอบ: แนวทางปฏิบัติที่ดีที่สุด: การขึ้นรูปปลายท่ออย่างสมบูรณ์ ก่อนการดัดท่อ. รูปทรงท่อที่โค้งงออาจบล็อกแม่พิมพ์หรือแกนหมุนที่เข้าถึงช่องเปิดท่อได้ จําเป็นต้องมีอุปกรณ์ยึดพิเศษเฉพาะหากต้องการขึ้นรูปหลังการดัดเป็นสิ่งที่หลีกเลี่ยงไม่ได้