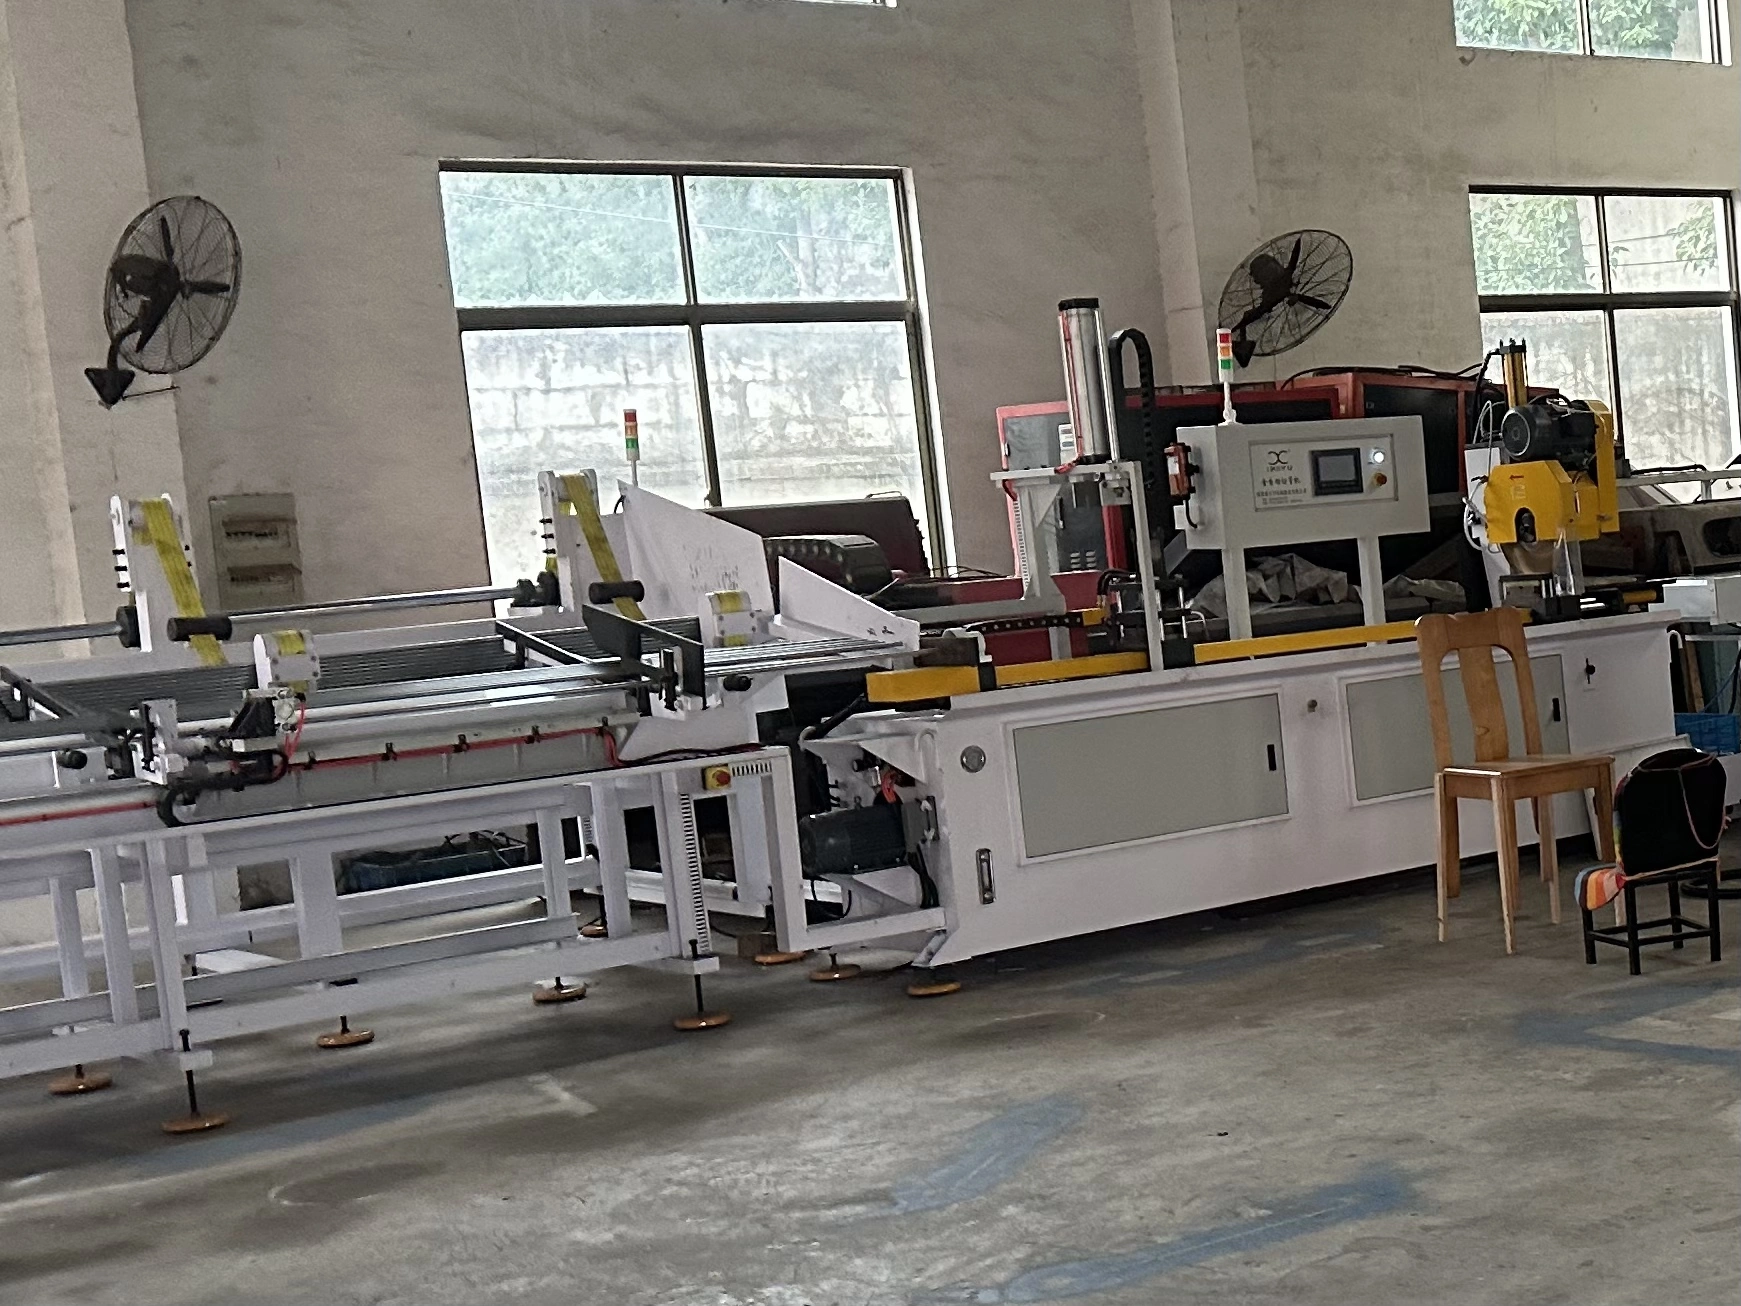
معايير الاختيار الأساسية
1. الأبعاد قبل وبعد التكوين
البيانات البعدية للأنبوب الخام ونهاية الأنبوب النهائي هي الأساس الأساسي لاختيار النموذج وتصميم القوالب.
- بيانات الأنابيب الخام المسبق: القطر الخارجي (OD)، سمك الجدار (WT)، مادة الأنابيب (الفولاذ الكربوني، الفولاذ المقاوم للصدأ، الألمنيوم، النحاس، السبائك، وغيرها)، واستقامة الأنبوب وجودة القطع. يجب أن تكون أطراف الأنابيب مشطوقة ومزيل الأنابيب قبل التكوين.
- بيانات الأهداف بعد التكوين: النهاية النهائية OD / معرف نهاية الأنبوب، طول المحور للقسم المشوه، نسبة التشوه.
Key note: Excessive single‑step deformation will cause cracking or wrinkling. Heavy deformation requires multi‑station progressive forming.
- أقصى طول إجمالي للأنابيب: يحدد حجم سرير الآلة، وشوط التثبيت، ومساحة تفريغ قطعة العمل.
Suggestion: Prepare a 2D drawing marked with raw tube and finished end dimensions for manufacturer evaluation.
2. عدد محطات التشكيل
تحدد كمية المحطة عدد عمليات التشكيل التي يمكن إكمالها في دورة تثبيت واحدة دون تغيير يدوي للقالب.
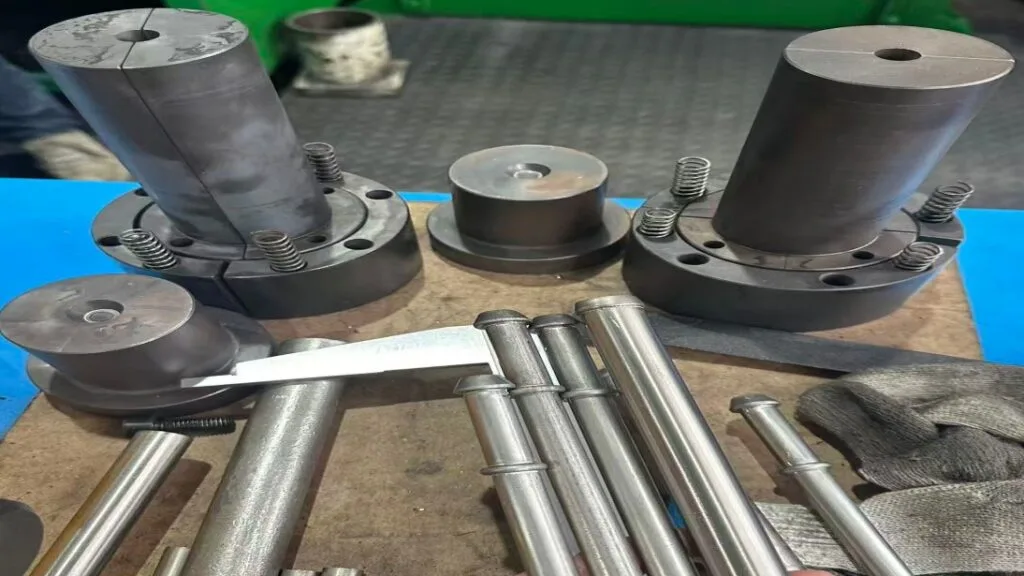
- نهاية الأنابيب ذات المحطة الواحدة السابقة: يمكن تركيب مجموعة واحدة فقط من القوالب. المكتمل عملية تشكيل واحدة في كل دورة. مناسب لقطع العمل أحادية العملية البسيطة (فقط تصغير/تمديد)، والإنتاج بدفعات منخفضة ومتوسطة، وتغيير النماذج بشكل متكرر. المزايا: تكلفة أقل، إعداد بسيط. العيوب: يتطلب استبدال القوالب يدويا للتشكيل متعدد الخطوات.
- نهاية الأنابيب متعددة المحطات سابقة (2/3/4/6 محطات): منصة البرج/الانزلاق تحمل عدة مجموعات قوالب. تقوم الآلة تلقائيا بتبديل المحطات لإنهاء التشكيل التسلسلي خلال تثبيت واحد. مناسبة لقطع العمل التي تحتاج إلى تشكيل تدريجي أو عمليات مركبة (مثل التطويق → الانكماش الأول → الانكماش الثاني → الخرز). مثالي للأجزاء ذات التشوه الكبير التي لا يمكن إنهاؤها بضربة واحدة. المزايا: عدم وجود تبديل يدوي للقوالب أثناء الإنتاج، كفاءة عالية وثبات في الإنتاج. العيوب: استثمار أعلى في المعدات.
Tip: Select stations strictly according to your process flow; do not blindly purchase extra unused stations.
3. إنتاج الإنتاج وزمن الدورة
تقدير السعة المطلوبة لتأكيد حمولة الآلة، وتكوين السيرفو، وخيارات الأتمتة.
- الإنتاج المطلوب: قطع في الساعة / لكل وردية مدتها 8 ساعات / في اليوم.
- مدة دورة الآلة (بما في ذلك التثبيت، التكوين، سحب القوالب وتفريغها):
- المحطة الفردية: 3–8 ثوان لكل قطعة (تختلف حسب السفر والحمولة).
- المحطات المتعددة: 4–12 ثانية لكل قطعة (كلما زادت المحطات تمد وقت الدورة قليلا).
- نوع التغذية
- التغذية اليدوية: يقوم المشغل بتحميل الأنابيب يدويا، ويتناسب مع الدفعات المنخفضة والمتوسطة.
- تغذية المخزن من الروبوتات / السيارات: للإنتاج الضخم وعالي الحجم. يحتاج الجهاز إلى واجهة مصافحة إشارة IO محجوزة.
4. عوامل اختيار رئيسية أخرى
- حمولة الآلة: حسب القطر الخارجي للأنابيب، سمك الجدار، مقاومة المقاومة للمادة ونسبة التشوه. يؤدي الحمولة غير الكافية إلى تكوين غير مكتمل.
- مجمع التشابكيجب أن تغطي سعة التثبيت القطر الخارجي للأنبوب الخام.
- متطلبات المغزل: المغزل الداخلي ضروري لتمديد/اتساع الأنابيب ذات الجدار الرقيق لمنع الانهيار والتجاعيد.
-
وضع التحكم
- التصنيع الهيدروليكي NC: فعال من حيث التكلفة للإنتاج الضخم المستقر مع تغيير نادر في المنتجات.
- خدمة CNC: تحكم دقيق في الموقع، تعديل سريع للمعاملات، مناسب لتبديل النماذج بشكل متكرر وترقية الأتمتة المستقبلية.
- قابلية التوسع للأتمتة: إذا كان من المخطط تحميل الروبوت لاحقا، اختر نماذج CNC ذات واجهة إخراجية محجوزة.
5. الأخطاء الشائعة في الاختيار
- افحص فقط الحد الأقصى لسعة OD للآلة مع تجاهل سمك الجدار والمادة ونسبة التشوه.
- شراء آلة متعددة المحطات لعملية التشكيل الفردي، مما يؤدي إلى تكلفة إضافية غير ضرورية.
- توقع قطع نهائية ذات تشوه ثقيل على آلة محطة واحدة تتجاوز حد التشوه.
- تجنب المعالجة المسبقة: الشفرات بدون تشنجات قد تسبب تشقق الأنابيب أثناء التكوين.
س1: ما هي المعلومات البعدية التي يجب أن أقدمها لاختيار الآلة؟
ج: الأنبوب الخام خارج الخارج، سمك الجدار، المادة؛ أبعاد النهاية النهائية المستهدفة، طول التشكيل المحوري، الحد الأقصى لطول الأنبوب الكلي الكامل، بالإضافة إلى رسم ثنائي الأبعاد لنهاية الأنبوب النهائي.
س2: ما هي نسبة التشوه ولماذا هي مهمة؟
ج: نسبة التشوه تشير إلى نسبة تغير القطر أثناء الانكماش أو التمدد. التشوه الكبير جدا بخطوة واحدة يسبب تشققات أو تجعيدا. يجب أن يتبنى التشوه الكبير التكوين التدريجي متعدد المحطات.
س3: محطة واحدة مقابل عدة محطات، كم عدد المحطات التي أحتاجها؟
ج: اختر محطة واحدة إذا كنت تحتاج إلى عملية تشكيل واحدة فقط للدفعات المنخفضة أو المتوسطة. اختر آلة متعددة المحطات عندما تكون هناك حاجة إلى تشكيل متعدد الخطوات متسلسلا أو تشوه تدريجي كبير. تجنب المحطات الاحتياطية التي لن تستخدمها أبدا.
س4: هل تعني المحطات الإضافية أداء أفضل للجهاز؟
ج: لا. زيادة عدد المحطات تزيد من تكلفة الشراء. يجب أن يتطابق عدد المحطات مع عمليتك الفعلية، أما المحطات غير المستخدمة فتعتبر استثمارا ضائعا.
س5: كيف نحسب القدرة الإنتاجية الحقيقية؟
ج: حساب بناء على وقت دورة الآلة بالإضافة إلى وقت التحميل/التفريغ. محطة واحدة: ~3–8 ثوان لكل كمبيوتر؛ المحطات المتعددة: ~4–12 ثانية/حاسوب. التغذية اليدوية تقلل من الناتج الفعلي في الساعة إلى أقل من القيمة النظرية للدورة.
س6: قطعة عملي تتطلب تقليصا تدريجيا بخطوتين، هل يمكنني استخدام آلة بمحطة واحدة؟
ج: من الناحية التقنية ممكن، لكن يتطلب تغيير القالب يدويا وإعادة تثبيت القالب للتشكيل الثاني. يقلل من الكفاءة والاتساق. يوصى بنموذج المحطات المتعددة للإنتاج الضخم.
س7: أنبوب OD يطابق مواصفات الجهاز، لماذا لا يزال سمك الجدار مهما؟
ج: الجدران السميكة أو المواد عالية القوة تحتاج إلى حمولة أكبر. قد تحتاج أنابيب الجدار الرفيع من نفس القطر الخارجي إلى دعم المغزل لتجنب الانهيار. لا تختار الجهاز فقط حسب القطر الخارجي.
س8: هل يمكنني تخطي التطويق وإزالة الأوتار قبل تكوين نهاية الأنبوب؟
ج: غير موصى به. تصبح الشفرات الحادة نقاط بدء شقوق أثناء التشكيل البارد وقوالب الخدش. التشايش وإزالة الحبال هو معالجة مسبقة إلزامية.
س9: ما الفرق بين آلة تشكيل نهاية أنابيب السيرفو الهيدروليكية NC وCNC؟
ج: التيار الهيدروليكي غير القابل للطاقة اقتصادي للإنتاج الضخم المستقر مع تبديل المنتجات النادرة. يوفر سيرفو CNC تحديد المواقع بدقة وضبط سريع للمعاملات، وهو مثالي لتبديل الأجزاء بشكل متكرر وتكامل الأتمتة.
س10: هل يمكنني تركيب تغذية أوتوماتيكية للروبوت إلى آلة تشكيل نهاية الأنابيب الحالية لاحقا؟
ج: فقط نسخ CNC التي تحتوي على واجهة مصافحة إشارة IO محجوزة تدعم اتصال الروبوت. عادة لا يمكن تعديل نماذج المحطة الواحدة الهيدروليكية الأساسية NC.
س11: ما هو التكوين المطلوب لتوسيع الأنابيب ذات الجدار الرفيع؟
ج: يجب أن تدعم الآلة تركيب المقطر الداخلي الداعم. الماندرل ضروري لمنع تجعد وانهيار نهاية الأنبوب أثناء توسع أو اتساع الأنابيب ذات الجدار الرقيق.
س12: هل يجب أن يتم تشكيل نهاية الأنابيب قبل أو بعد ثني الأنابيب؟
ج: أفضل ممارسة: تشكيل نهاية الأنابيب بالكامل قبل ثني الأنابيب. قد تحجب هندسة الأنبوب المنحني القوالب أو المناوجات التي تصل إلى فتحة الأنبوب. تتطلب تركيبات خاصة مخصصة إذا كان التشكيل بعد الانحناء لا مفر منه.