Critérios Centrais de Seleção
1. Dimensões antes e depois da formação
Os dados dimensionais do tubo bruto e da extremidade do tubo acabado são a base principal para a seleção do modelo e o design do chip.
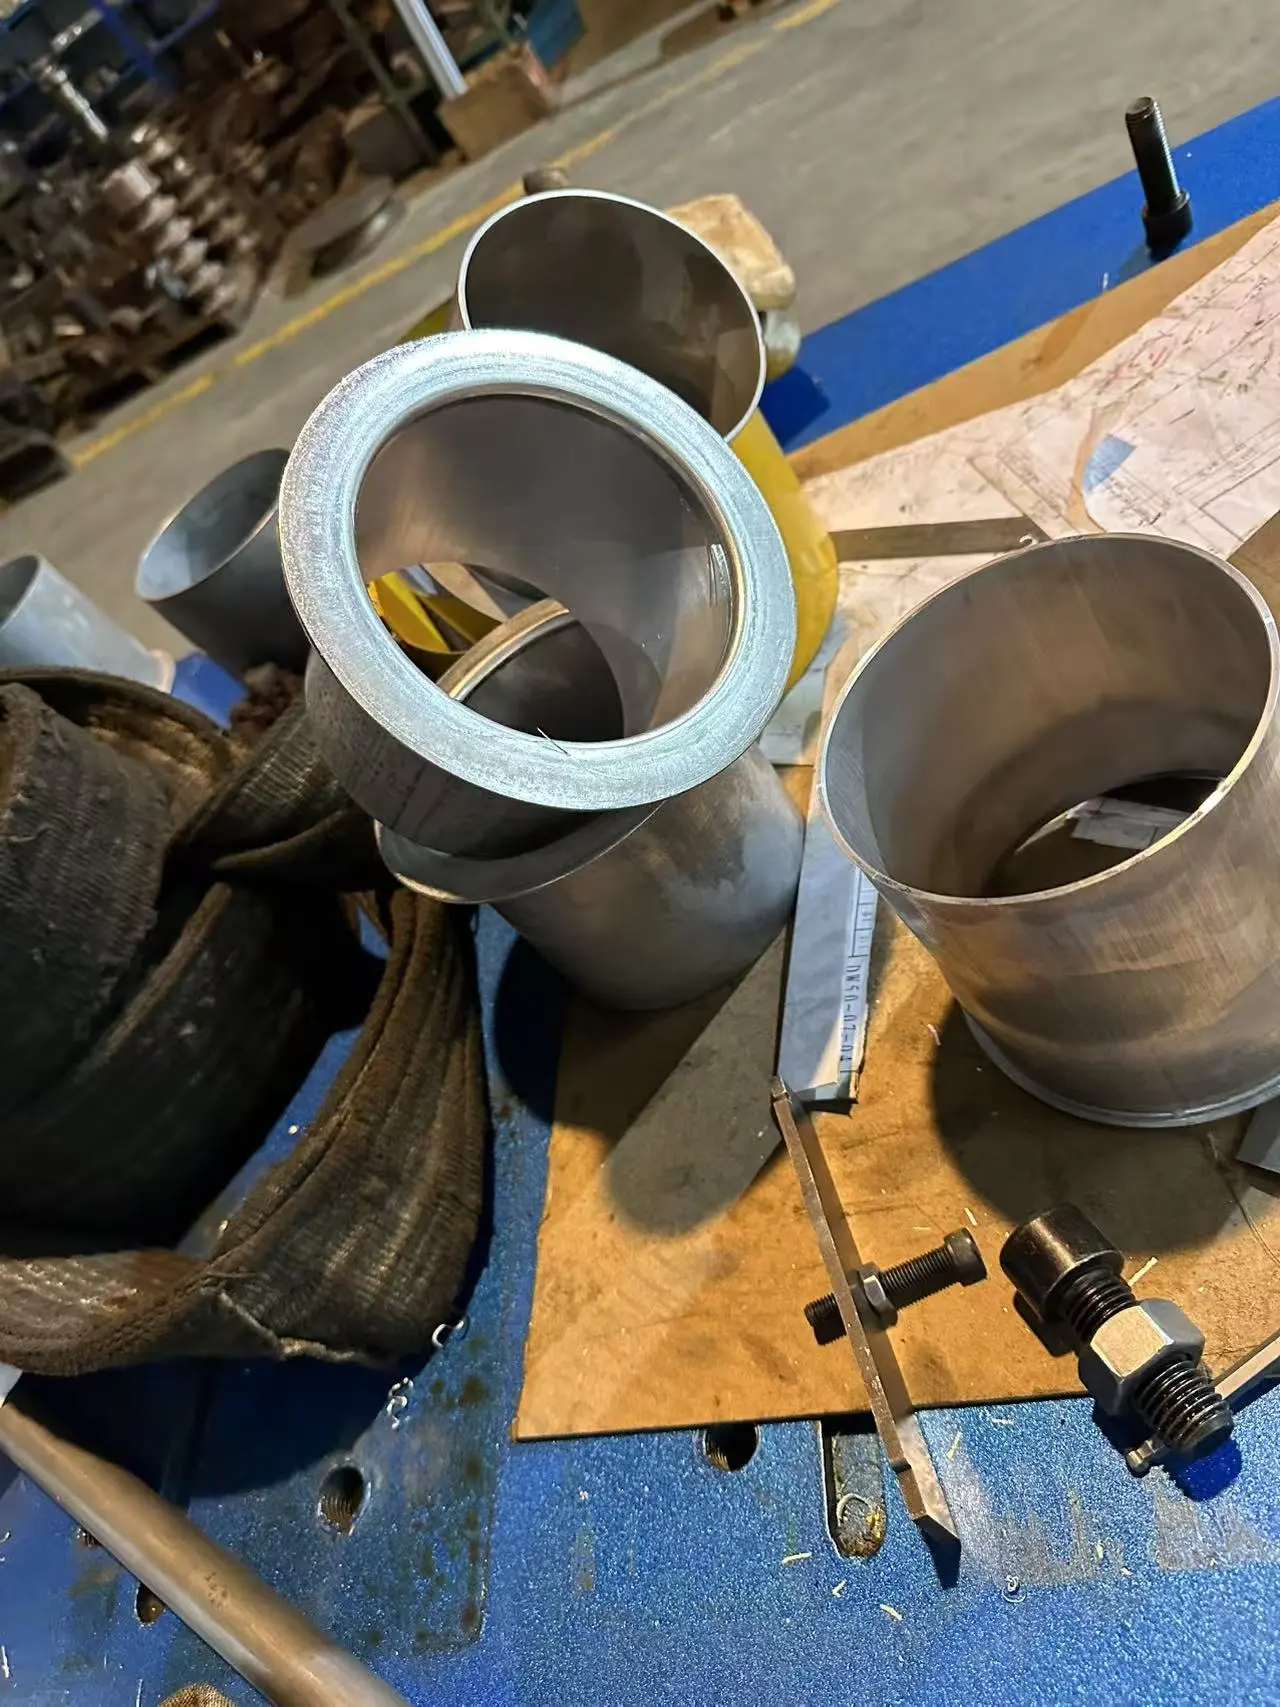
- Pré-formação de dados brutos de válvulas: Diâmetro externo (OD), espessura da parede (WT), material dos tubos (aço carbono, aço inoxidável, alumínio, cobre, liga, etc.), retidão dos tubos e qualidade de corte. As extremidades dos tubos devem ser chanfradas e desbavadas antes de serem formadas.
- Dados pós-formação de alvos: OD / ID finalizado da extremidade do tubo, comprimento axial da seção deformada, razão de deformação.
Key note: Excessive single‑step deformation will cause cracking or wrinkling. Heavy deformation requires multi‑station progressive forming.
- Comprimento máximo total do tubo: Determina o tamanho da cama da máquina, o curso de fixação e o espaço de descarga da peça.
Suggestion: Prepare a 2D drawing marked with raw tube and finished end dimensions for manufacturer evaluation.
2. Número de Estações de Formação
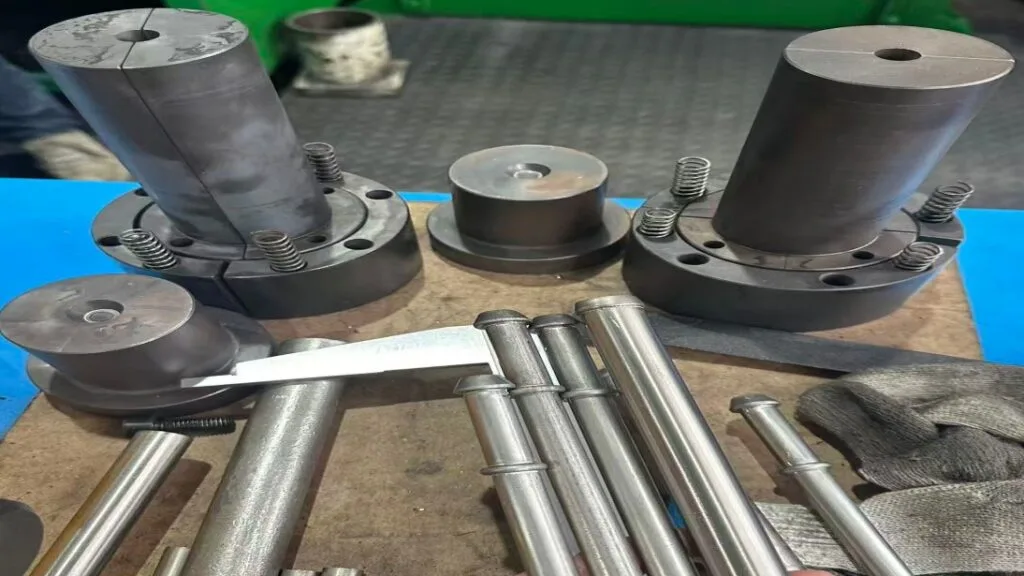
A quantidade da estação define quantas operações de conformação podem ser concluídas em um ciclo de fixação sem necessidade de troca manual do chip.
- Formador de extremidade de tubo de estação única: Apenas um conjunto de dados pode ser instalado. Completas uma operação de formação por ciclo. Adequado para peças simples de processo único (apenas encolhendo/expandindo), produção em lotes de baixo e médio porte, trocas frequentes de modelo. Vantagens: Menor custo, configuração simples. Desvantagens: Substituição manual do chip necessária para formação em múltiplas etapas.
- Formador de tubulação com múltiplas estações (2/3/4/6): A torre/plataforma de ferrolho carrega múltiplos conjuntos de dados. A máquina troca automaticamente de estação para terminar a formação sequencial dentro de uma única fixação. Adequado para peças que necessitam de formação progressiva ou processos combinados (por exemplo, chanfrar → primeiro encolhimento → 2º encolhimento → estalamento). Ideal para peças de grande deformação que não podem ser finalizadas em uma única batida. Vantagens: Sem troca manual de matriz durante a produção, alta eficiência e consistência estável do produto. Desvantagens: Maior investimento em equipamentos.
Tip: Select stations strictly according to your process flow; do not blindly purchase extra unused stations.
3. Produção e Tempo de Ciclo
Estimar a capacidade necessária para confirmar tonelagem da máquina, configuração dos servos e opções de automação.
- Produção exigida: Peças por hora / por turno de 8 horas / por dia.
- Tempo de ciclo da máquina (incluindo clampagem, conformação, retração e descarga do cunho):
- Estação única: 3–8 segundos por peça (varia conforme o curso e o tonelage).
- Multiestação: 4–12 segundos por peça (mais estações aumentam um pouco o tempo de ciclo).
- Tipo de alimentação
- Alimentação manual: O operador carrega os tubos manualmente, encaixa em volumes baixos e médios.
- Alimentação robótica / automotiva para carregadores: Para produção em massa em grande volume. A máquina precisa de uma interface reservada de sinalização de sinal.
4. Outros Fatores Chave de Seleção
- Tonelagem de máquinas: Calculado pelo OD do tubo, espessura da parede, resistência ao escoamento do material e razão de deformação. Tonelagem insuficiente leva à formação incompleta.
- Faixa de Clampagem: A capacidade de fixação deve cobrir o diâmetro externo do tubo cru.
- Requisito de Mandril: O mandril interno é necessário para a expansão e alargamento de tubos de parede fina para evitar colapsos e rugas.
-
Modo de Controle
- Hidráulico NC: Econômico para produção em massa estável com troca rara de produto.
- CNC Servo: Controle de posição preciso, ajuste rápido de parâmetros, adequado para troca frequente de modelos e futuras atualizações de automação.
- Expansibilidade da Automação: Se o carregamento do robô for planejado posteriormente, escolha modelos CNC com interface de IO reservada.
5. Erros comuns de seleção
- Apenas verifique a capacidade máxima de overclock da máquina, ignorando a espessura da parede, o material e a razão de deformação.
- Compre uma máquina multi-estação para um processo de formação única, resultando em custos extras desnecessários.
- Espere peças com acabamento com deformação pesada em uma máquina de estação única além do limite de deformação.
- Pule o pré-processamento: Rebarbas sem chanfrado podem causar rachaduras no tubo durante a formação.
Características mecânicas
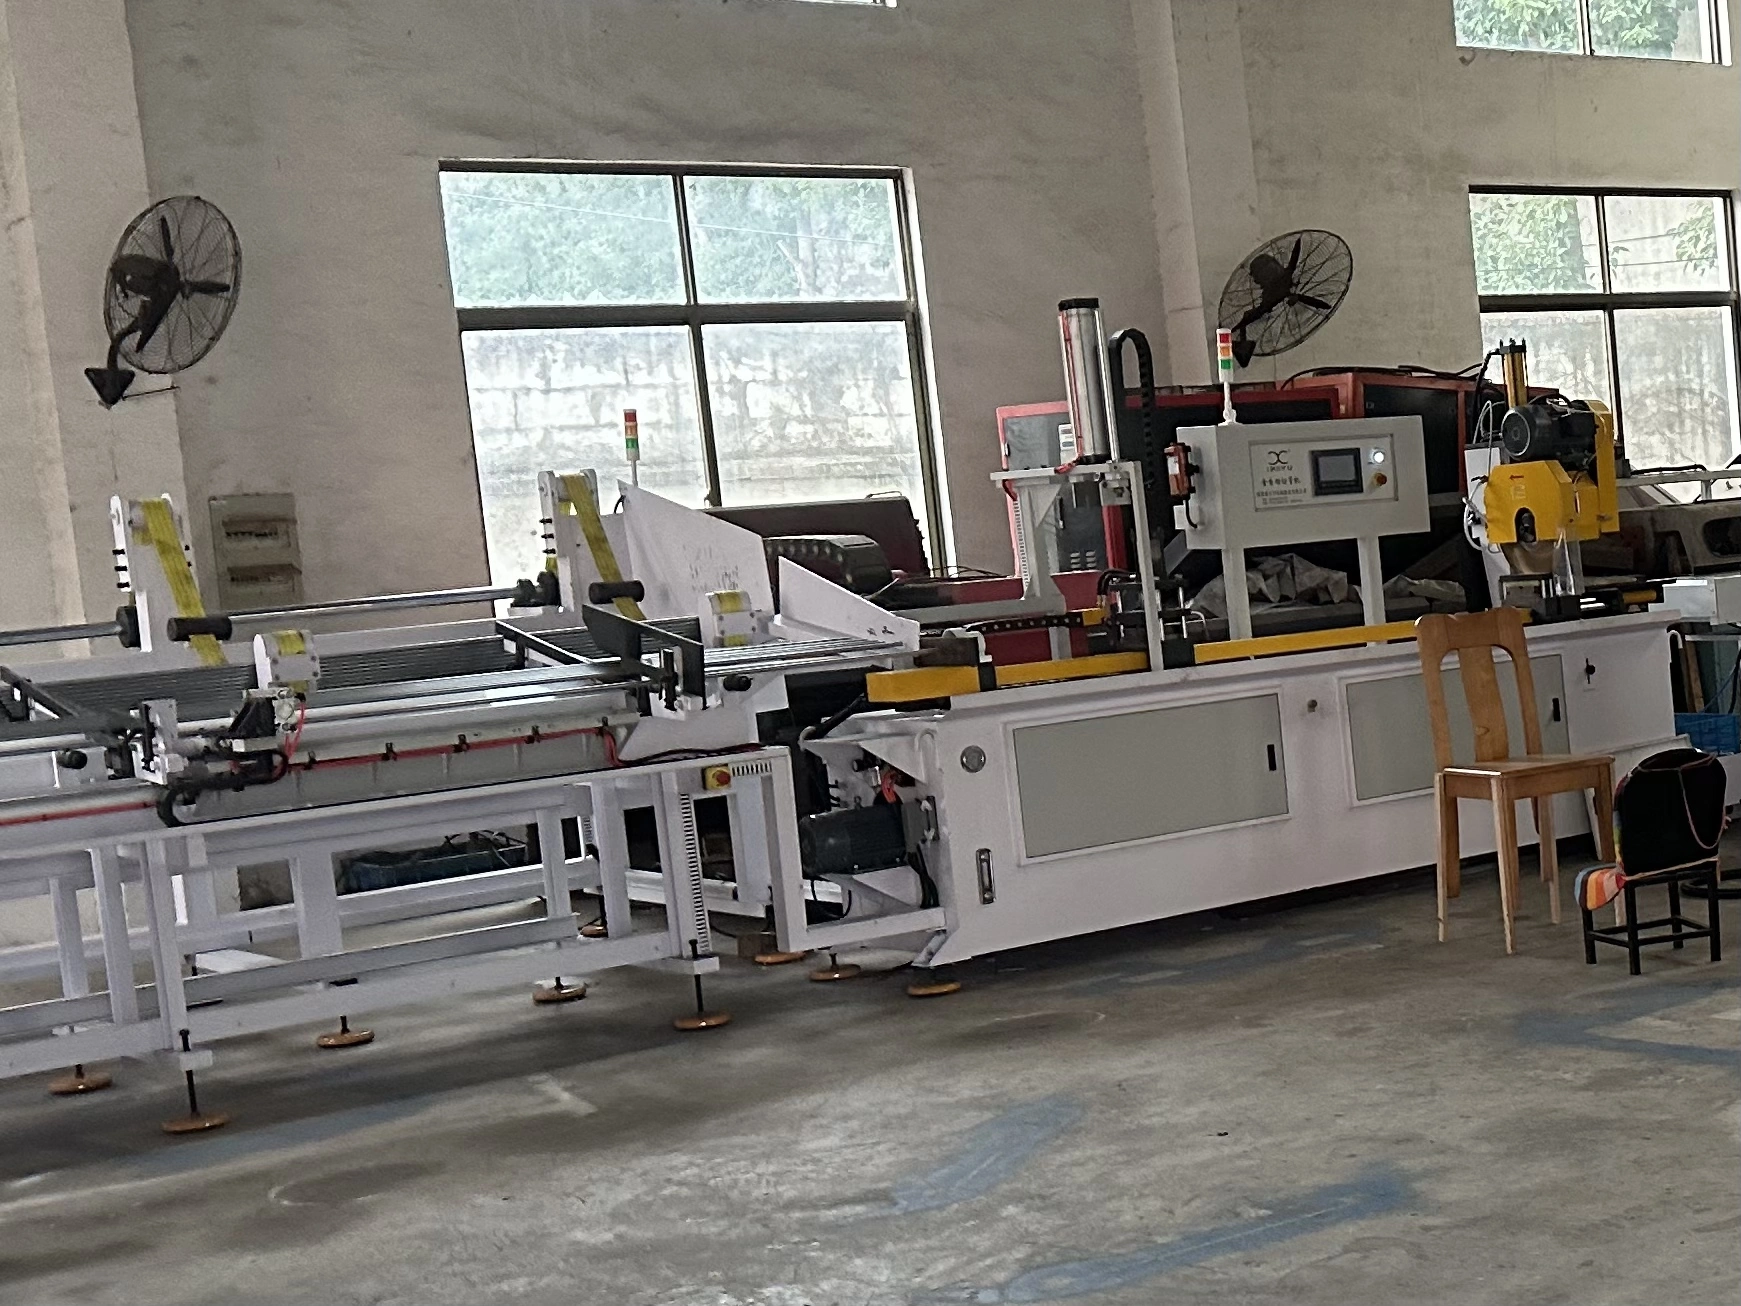
- Controle por microcomputador com acionamento hidráulico para operação estável.
- Interruptor móvel de pedal, com 3 funções: partida automática, pausa de emergência e parada de emergência, oferecendo alto desempenho de segurança.
- Capaz de múltiplos processos de conformação, incluindo encolhimento de tubos, expansão de tubos e enrolamento de tubos. É uma máquina ideal para formação de extremidades tubulares.
- Substituição rápida e simples do molde, adequada para produção flexível.
Parâmetros Técnicos
| Modelo | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| Capacidade máxima de retração (mm) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| Curso máximo de retração (mm) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| Tempo(s) de retração simples | 4~6 | 5~10 | 8~15 | — | — | — | — |
| Curso de fixação | 70 | 80 | 85 | — | — | — | — |
| Curso de troca de dados | 90 | 110 | 135 | — | — | — | — |
| Alimentação de controle(V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| Potência máxima do motor (kW) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| Taxa máxima de encolhimento do tubo (mm/seg) | 110/1.5 | — | — | — | — | 180/12 | — |
| Motor | Y112M-4 4KW | Y132S-4 5,5KW | Y132S-4 5,5KW | Y132S-4 7,5KW | Y132S-4 11KW | Y132S-4 15KW | Y132S-4 22KW |
| Deslocamento da bomba de óleo (L/min) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| Pressão do sistema (Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| Deslocamento da bomba de óleo (L/min) | 14 | 19 | 19 | 22 | 22 | — | — |
| Capacidade do tanque de combustível (L) | 90 | 100 | 110 | — | — | — | — |
| Qualidade do óleo | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) |
| Dimensões (LWH)(mm) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| Peso (kg) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
P1: Quais informações dimensionais devo fornecer para a seleção da máquina?
R: Tubo bruto de abertura, espessura da parede, material; dimensões das extremidades acabadas alvo, comprimento axial de conformação, comprimento máximo total do tubo, além de desenho 2D da extremidade do tubo acabado.
P2: O que é a razão de deformação e por que ela importa?
R: Razão de deformação refere-se à porcentagem de variação do diâmetro durante a encolhimento ou expansão. Deformação de um passo grande demais causa rachaduras ou rugas. Grande deformação deve adotar formação progressiva em múltiplas estações.
P3: Estação única vs múltiplas estações, quantas estações eu preciso?
R: Escolha uma estação única se você precisar de apenas uma operação de conformação para lotes baixos/médios. Escolha máquina multi-estação quando for necessário formar sequencialmente em múltiplos passos ou deformação progressiva de grande porte. Evite estações redundantes que você nunca vai usar.
P4: Mais estações significam melhor desempenho da máquina?
R: Não. Mais estações aumentam o custo de compra. A quantidade de estações deve corresponder ao seu processo real, estações extras não utilizadas são investimento desperdiçado.
P5: Como calcular a capacidade real de produção?
R: Calcule com base no tempo de ciclo da máquina mais o tempo de carregamento/descarga. Estação única: ~3–8 s/pc; Multi Estações: ~4–12S/PC. Alimentação manual reduz a produção real por hora abaixo do valor teórico do ciclo.
P6: Minha peça de trabalho precisa de encolhimento progressivo em dois passos, posso usar máquina de estação única?
R: Tecnicamente viável, mas é necessário trocar manualmente o chip e re-prender para a segunda conformação. Isso reduz a eficiência e a consistência. O modelo multi-estação é recomendado para produção em massa.
P7: O tubo OD corresponde às especificações da máquina, por que a espessura da parede ainda é importante?
R: Paredes mais grossas ou materiais de alta resistência precisam de maior tonelagem. Tubos de parede fina com o mesmo OD podem precisar de suporte de mandril para evitar colapso. Nunca selecione a máquina apenas pelo diâmetro externo.
P8: Posso pular o chanframento e o desbarbar antes da formação das extremidades do tubo?
R: Não recomendado. Rebarbas afiadas tornam-se pontos de iniciação de rachaduras durante a formação a frio e matrizes de formação por risco. Chanfrar e desbavar é pré-processamento obrigatório.
P9: Qual é a diferença entre a máquina hidráulica de formação de tubo CNC e a CNC de servo pipe em extremidade?
R: O NC hidráulico é econômico para produção em massa estável com rara troca de produto. O servo CNC oferece posicionamento preciso e ajuste rápido de parâmetros, ideal para troca frequente de peças e integração de automação.
P10: Posso adaptar a alimentação automática de robôs na máquina de formação de extremidade de tubo existente posteriormente?
R: Somente versões CNC com interface reservada de sinalização de IO suportam conexão robótica. Modelos hidráulicos básicos de NC com estação única geralmente não podem ser adaptados posteriormente.
P11: Qual configuração é necessária para a expansão de tubos de parede fina?
R: A máquina deve suportar a instalação do mandil interno de suporte. O mandril é essencial para evitar o enrugamento e o colapso das extremidades dos tubos durante a expansão ou alargamento de tubos de parede fina.
P12: A formação das extremidades do tubo deve ser feita antes ou depois da flexão do tubo?
R: Boa prática: Conformação completa das extremidades do tubo Antes da flexão de tubos. A geometria do tubo curvado pode bloquear matrizes ou mandris que acessam a abertura do tubo. Acessórios especiais personalizados são necessários se a formação após a curvatura for inevitável.