Pour la production de cadres de sièges automobiles
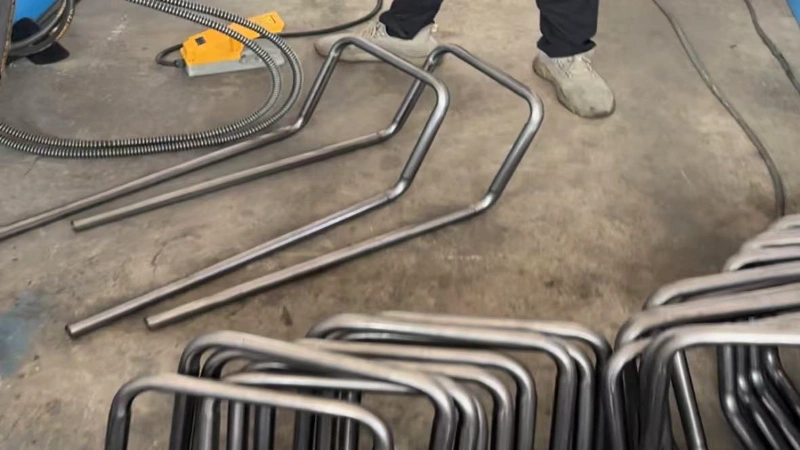
Application et adéquation
Q : Quels types de tuyaux cette machine peut-elle traiter pour des sièges auto ?
R : Il est spécialement conçu pour les tuyaux de châssis de sièges, y compris les tuyaux ronds et ovales. Matériaux applicables : Q195, Q235 et acier allié à haute résistance. Spécification commune : diamètre de tuyau φ10–φ32 mm, épaisseur de paroi 1,0–3,0 mm. Il est largement utilisé pour le formage symétrique des tuyaux latéraux du siège, des tuyaux de dossier et des tuyaux de support de tête.

Q : Quels sont les avantages de la flexion à double tête par rapport à la flexion à une tête pour les parties du siège ?
R : La flexion synchrone à double tête assure une haute symétrie des pièces du siège gauche et droit, avec une erreur de symétrie de ±0,15 mm. Il élimine les procédures de serrage et de retournement secondaires, améliore l’efficacité de production d’environ 40 % et correspond parfaitement à la production de masse des chaînes d’assemblage de sièges automobiles.
Q : Une seule machine peut-elle produire plusieurs modèles de sièges auto ?
R : Oui. Le système permet de stocker 99 ensembles de programmes de courbement. Le remplacement du modèle peut être réalisé en 5 à 10 minutes simplement en changeant le moule et en rappelant le programme, adapté à la production mixte de voitures particulières et de sièges de véhicules à énergie nouvelle.

Précision et qualité du traitement
Q : Comment résoudre la taille inégale et la mauvaise symétrie des tuyaux de selle tordus ?
R : Les principales causes incluent un fonctionnement à double tête non synchronisé, des moules/serre-joints usés et un matériau de tuyau inégal. Solutions : recalibrer la synchronisation des servos, remplacer les luminaires usés, trier les matières premières uniformément et ajuster les paramètres de compensation de la flexion
Q : Comment éviter que les tuyaux ne se froissent et ne s’effondrent après une flexion ?
R : Équipé d’une tige à noyau flottant pour le support interne des tuyaux, installer des moules anti-plis, adopter une flexion uniforme à basse vitesse et ajuster la pression de la roue de pressage. Un lubrifiant de flexion professionnel peut réduire efficacement la déformation de la paroi du tube.
Q : Comment contrôler le rebond en flexion et garantir la cohérence des lots ?
R : Le système servo possède une compensation de rebond intégrée. Les opérateurs peuvent définir les paramètres selon le matériau et les spécifications de la tuyauterie, ainsi que confirmer et verrouiller les paramètres lors de la production d’essai en première pièce. La précision d’angle répétée peut atteindre ±0,3°.
Automatisation et connexion de ligne
La machine peut-elle se connecter aux lignes de production automatiques ?
R : Il prend en compte l’appariement automatique sur toute la ligne, en se connectant à des machines de découpe de tuyaux, des machines à chanfreiner et des stations de soudage pour former une chaîne de production intégrée. Équipé d’interfaces de communication Ethernet et RS485, il peut être connecté au système MES pour des statistiques de données de production automatiques.
Q : L’alimentation entièrement automatique existe-t-elle ?
R : Les deux Semi-automatique (alimentation manuelle) et Automatique (alimentation automatique en rack) Les modèles sont optionnels. Le modèle automatique permet un tri automatique des tuyaux et un alimentation à longueur fixe, un opérateur pouvant gérer 2 à 3 appareils, ce qui réduit considérablement les coûts de main-d’œuvre.
4. Défauts courants et solutions
Q : Double tête désynchronisée ou sur une seule tête, aucun mouvement
R : Vérifier la connexion du câble servo et de l’encodeur, effectuer le reset d’origine pour les doubles arbres, inspecter la valve solénoïde et la pression d’huile (modèle hydraulique), puis redémarrer le système pour rétablir les paramètres synchrones.
Q : Glissement de tuyau causé par une force de serrage insuffisante
R : Nettoyer les boues d’huile et les ferrailles sur les luminaires, remplacer les blocs de serrage usés et augmenter de manière appropriée la pression hydraulique ou les paramètres de couple de serrage servo.
Q : Alarmes fréquentes des systèmes hydrauliques
R : Vérifier le niveau d’huile hydraulique et la qualité de l’huile, remplacer les éléments filtrants bloqués, nettoyer les équipements de dissipation de chaleur et remplacer régulièrement les joints vieillissants.
5. Sélection des modèles et service après-vente
Q : Modèle électrique vs modèle hydraulique, comment choisir ?
R : Modèle électrique servo complet : faible bruit, sans pollution pétrolière, plus haute précision et économie d’énergie, adapté à la production de sièges de véhicules à énergie nouvelle haut de gamme et aux ateliers propres. Modèle hydraulique : force de sortie élevée et économique, idéal pour le traitement de masse de tuyaux de selle à paroi épaisse.
Q : Concernant la livraison, l’installation et la garantie
R : Cycle de livraison standard : 7 à 15 jours ouvrés. Une installation gratuite sur site, mise en service, débogage de programmes et formation des opérateurs sont proposées. L’ensemble de la machine bénéficie d’une garantie de 12 mois et d’un support technique à vie. Des services personnalisés non standard (course prolongée, matrices de courbure spéciales) sont pris en charge.
6. Entretien quotidien
Chaque jour : nettoyer les débris de fer et lubrifier les rails de guidage ;
Hebdomadaire : fixer les vis et vérifier les fuites de canalisation ;
Chaque mois : calibrer la précision de synchronisation à double tête ;
Régulièrement : remplacer l’huile hydraulique et porter les accessoires de moulage