Producción de Marcos de carretilla Equipo de doblado de tuberías CNC – Equipamiento de Maquinaria IMG

Equipamiento de Maquinaria IMG

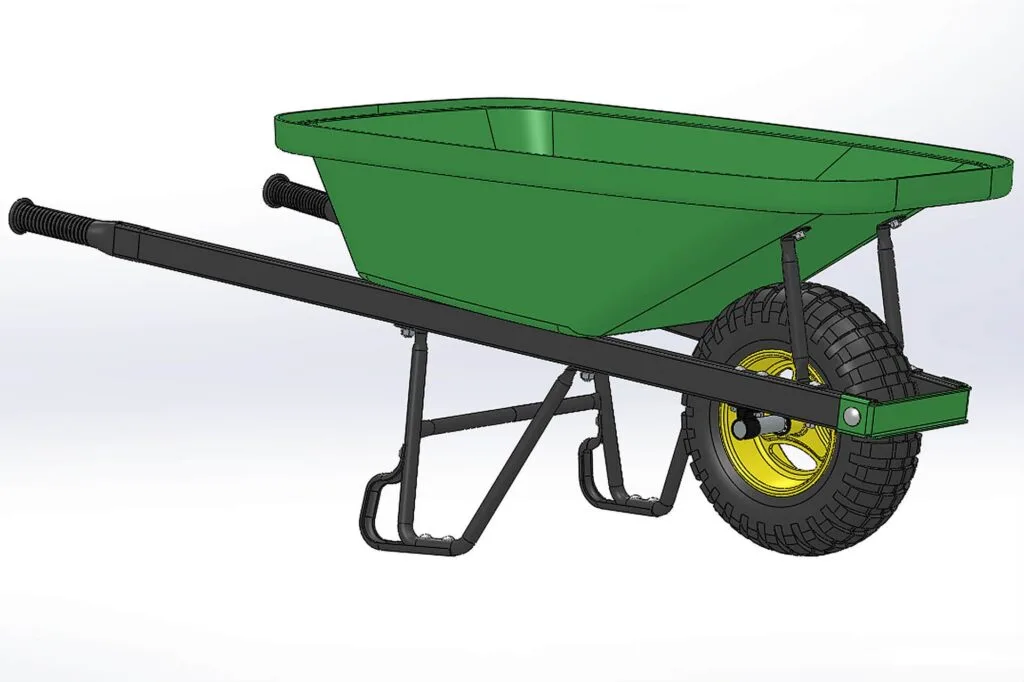
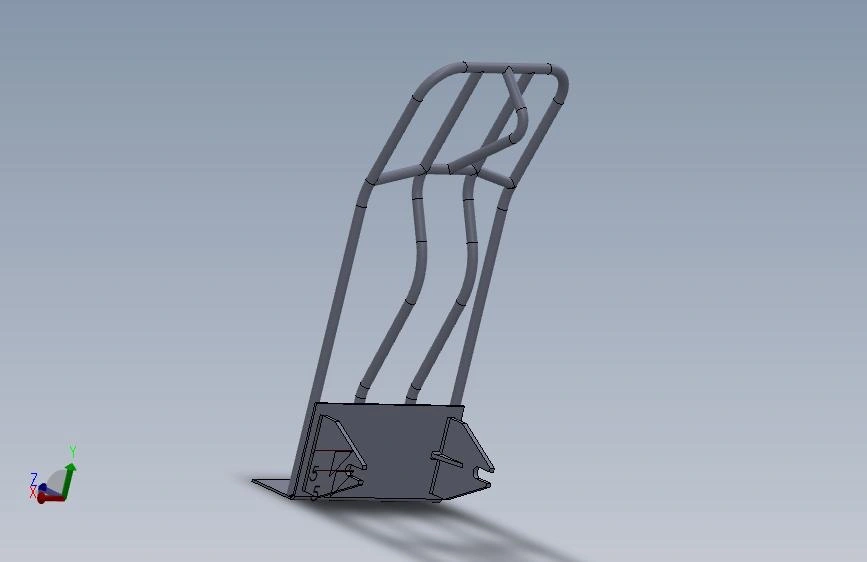
Producción de bastidores de carretillas Equipos de doblado de tubos CNC

P1: ¿Qué tubos se utilizan en los bastidores de carretilla de construcción estándar?

R: Adoptamos tubos redondos soldados en negro de Φ22 mm con un grosor de pared de 1,2 mm como estándar. Para los modelos europeos de exportación, los tubos de Φ20 mm son opcionales.

P2: ¿Qué equipo de procesamiento se requiere para fabricar los bastidores de carretillas?

R: Completamente Máquina automática de corte de tuberías, Máquina CNC de flexión de tubos con función de punzonado, máquina de moler. El equipo integrado de doblado y punzonado mejora enormemente la eficiencia.

P3: ¿Cuántas piezas de tubería tiene un bastidor de carretilla?

R: 8 piezas en total: 2 tubos principales de pasamanos, 2 tubos doblados de soporte de rueda delantero, 3 tubos de soporte horizontales, 1 soporte de tolva.

P4: ¿Puede tu máquina de doblar y perforar en un solo sujetado?

R: Sí. Nuestro doblado de tubos con función de punzonado integrada Completa la curvatura y estampación de agujeros de posicionamiento en un momento, sin necesidad de posicionamiento secundario.

P5: ¿Cuál es el estándar de tolerancia para cortar y doblar?

R: Tolerancia de longitud de corte de tubería ±0,5 mm; no se aplana ni se agrieta tras doblarse; radian simétrico para pasamanos emparejados; espacio de ajuste entre tubos ≤1 mm.

P6: ¿Qué radianes y ángulos de flexión se utilizan para los pasamanos principales?

R: Dos curvas en cada pasamanos: curva de 13° (R120) a 310mm desde el extremo, curva de 13,5° (R120) a 420mm desde el otro extremo.

P7: ¿Qué agujeros hay que perforar en el marco?

R: Orificios de posicionamiento Φ8 en pasamanos, agujeros de eje Φ10 en soportes delanteros, agujeros de tornillo Φ7 para soportes de fijación de tolvas. Todos los agujeros están estampados por la unidad de perforación.

P8: ¿Son los datos dimensionales adecuados para la producción en masa?

R: Sí. Los parámetros de tamaño se ajustan a fijos dispositivos de herramientas, asegurando dimensiones consistentes para la producción en masa. Los parámetros pueden ajustarse para carretillas ligeras o de carga pesada personalizadas.

P9: ¿Cuál es la carga nominal de esta carretilla estándar?

R: El bastidor estándar de tubos de Φ22 mm soporta una carga máxima de 300 kg, adecuado para construcción, transporte agrícola y de jardinería.

P10: ¿Podemos personalizar las tallas de carretilla para diferentes mercados?

R: Claro. Podemos ajustar el diámetro del tubo, el radio de curvatura, el ancho y la altura del bastidor para cumplir con los estándares de construcción nacionales o las especificaciones de exportación europeas y americanas.

P11: ¿Qué procesos posteriores se necesitan tras la fabricación del bastidor?

R: Soldar todas las uniones → pulir cicatrices de soldadura → tratamiento antióxido superficial (pintura en spray o galvanizado) → montaje de tolva, rueda, mangos de goma y soportes para los pies.

P12: ¿Cómo inspeccionar los bastidores de carretillas terminados?

R: Comprueba la simetría general, la estanqueidad de la soldadura, la deformación de la tubería, la descascaración de la pintura; realizar pruebas de empuje de carga para confirmar que no hay flexión ni fractura por debajo del peso valorado.
8cf11838eea5cd2755dc703e1a5d072d_副本
1eb054a02b0e890f86d632d15a365365_副本
80695ea2ee129d3b34767aa43ba99030_副本
a5011db500dc5139dbde8de6836dec03_副本

Blog relacionado

tube flanging machine

Cómo elegir una máquina de conformado de extremos de tubería

Criterios básicos de selección 1. Dimensiones antes y después de la formación Los datos dimensionales del tubo en bruto y del extremo acabado del tubo son la base principal para la selección del modelo y el diseño del troquel. Nota clave: Una deformación excesiva en un solo paso provocará grietas o arrugas. La deformación fuerte requiere formación progresiva en varias estaciones. Sugerencia: Prepara un dibujo 2D marcado con tubo en bruto y las dimensiones finales para la evaluación del fabricante. 2. Número de estaciones de conformado La cantidad de estaciones define cuántas operaciones de conformado se pueden completar en un ciclo de sujeción sin cambiar manualmente el troquel. Consejo: Selecciona estaciones estrictamente según el flujo de tu proceso; No compres a ciegas estaciones extra sin usar. 3….

Leer más »
automatic pipe loading cutting machine

Máquina de corte de tuberías automática vs manual

Los cortadores manuales funcionan bien en pequeños talleres que manejan pedidos de baja tanda, mientras que los sistemas automáticos de corte de tuberías están diseñados para reducir la manipulación manual y permitir una producción continua. Más allá de la precisión de corte, los operadores también deben tener en cuenta el coste de mano de obra, la consistencia de la pieza y el tiempo de cambio al seleccionar el equipo. 1. Definición manual de núcleo Los operadores de máquinas cortadoras de tubos cargan manualmente los tubos, ajustan los dispositivos, fijan la longitud de corte y el corte por disparador pieza a pieza. Estructura sencilla, baja inversión, adecuada para trabajos de lotes pequeños o prototipos. Máquina automática de corte de tuberías Equipada con alimentación automática de cargadores, posicionamiento de longitud de servo, sujeción automática neumática/hidráulica, corte continuo y descarga automática. Preestablecido...

Leer más »
Fiber laser tube cutting machine, cnc automatic metal pipe laser cutter for round and square tube high‑precision cutting

Sierra de tubos vs máquina de corte láser de tubos – Comparación técnica y comercial detallada

Resumen: La sierra en frío de tuberías y el corte láser de tubos de fibra son dos soluciones habituales de blanking de tubos. Muchos compradores solo comparan el precio de compra de máquinas, ignorando el coste oculto de procesamiento secundario, la estabilidad de precisión y la pérdida de material. Este artículo compara la precisión real y el coste del ciclo de vida completo para referencia. 1. Principio de funcionamiento Tubería Corte en frío Corte mecánico mediante hoja giratoria de sierra de carburo. Está diseñado solo para corte recto o bisel simple de ángulo fijo. Corte de tubos láser de fibra Corte térmico sin contacto. Un láser de alta energía funde el metal y el gas de ayuda elimina la escoria fundida. Puede completar el corte, el agujero, la ranura, el copas, el marcado y el bisel en un solo sujetado. 2….

Leer más »