Production de châssis de brouette Équipement de pliage de tuyaux CNC – IMG Machinery Equipment

Équipement de machines IMG

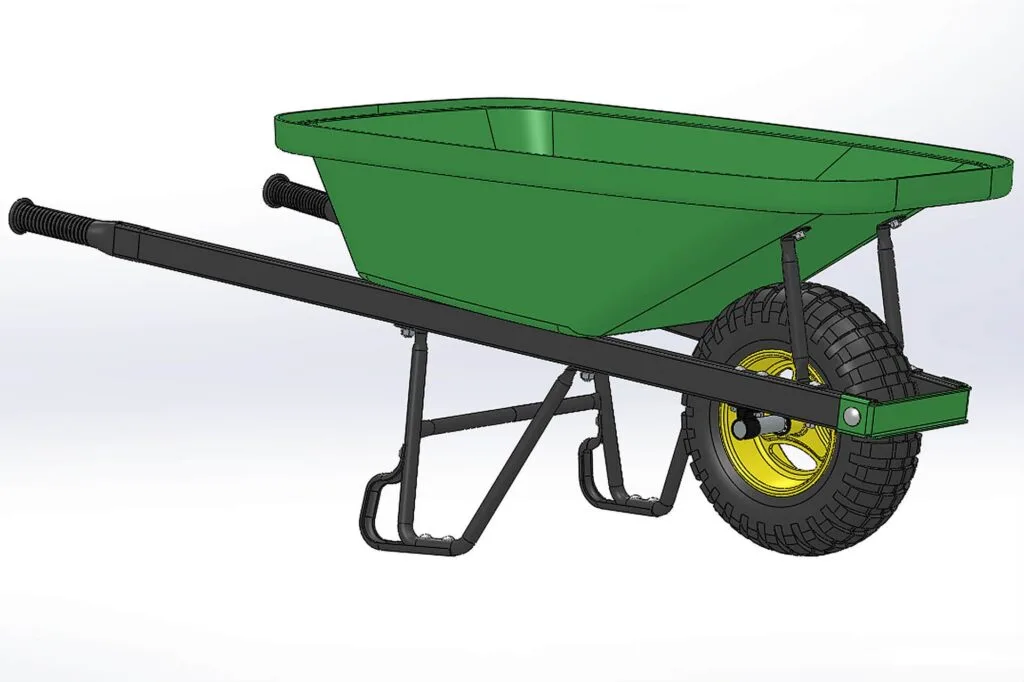
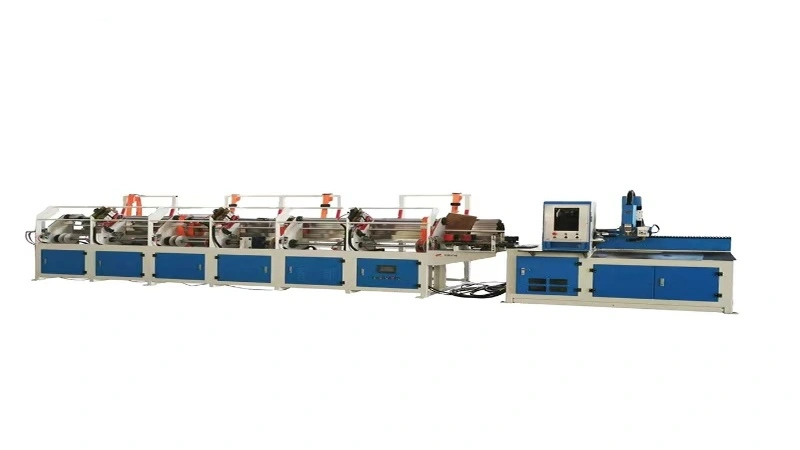
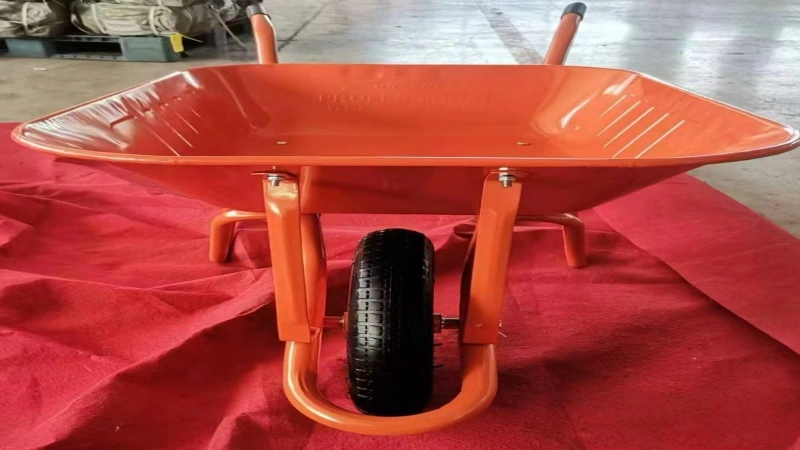
Équipement de pliage de tuyaux de production de cadre de brouette

Q1 : Quels tubes sont utilisés pour les cadres de brouette de construction standard ?

R : Nous adoptons de série des tubes ronds noirs soudés de Φ2 mm avec une épaisseur de paroi de 1,2 mm. Pour les modèles européens d’exportation, les tubes Φ20 mm sont optionnels.

Q2 : Quel équipement de traitement est nécessaire pour fabriquer des cadres de brouette ?

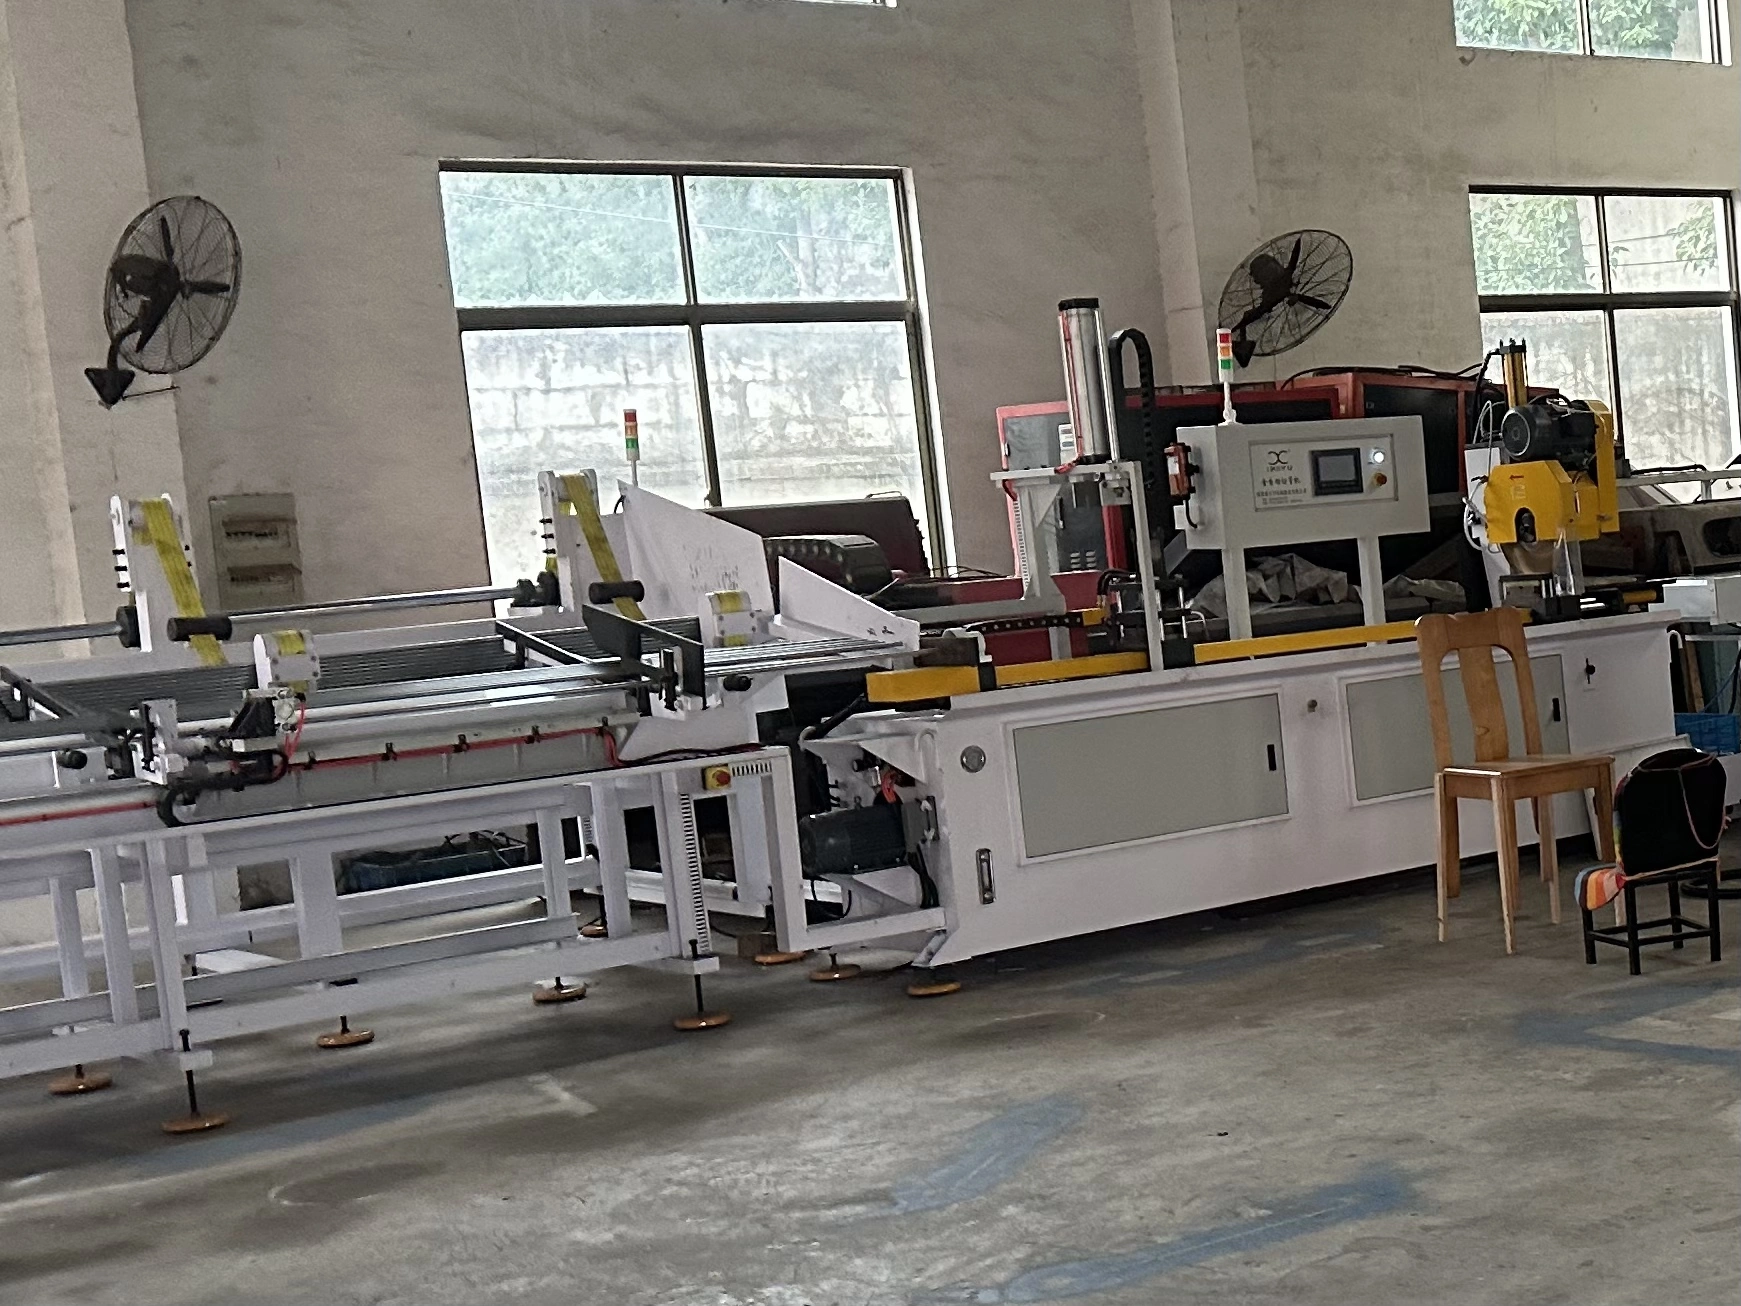
R : Complètement Machine automatique de découpe de tuyaux, Machine à plier des tuyaux CNC avec fonction de poinçonnage, machine à meuler. Un équipement intégré de pliage et de poinçonnage améliore considérablement l’efficacité.

Q3 : Combien de pièces de tuyau contient un cadre de brouette ?

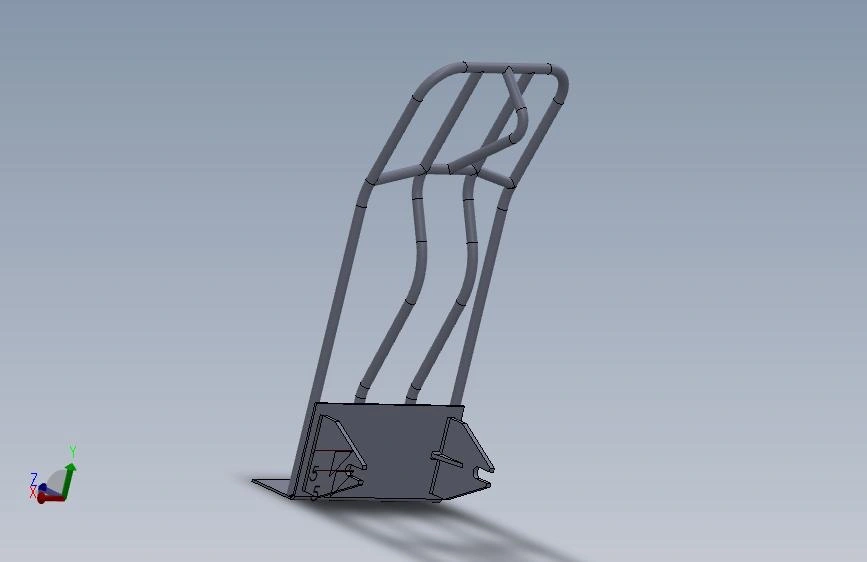
R : 8 pièces au total : 2 tubes principaux de rampe, 2 tubes courbés de support de roue avant, 3 tubes de support horizontaux, 1 support de fixation de trémie.

Q4 : Votre machine à plier peut-elle finir de plier et de poinçer en un seul serrage ?

R : Oui. Notre Pipe Bender avec fonction de poinçonnage intégrée Complète la flexion et le positionnement du trou à un moment donné, sans besoin de positionnement secondaire.

Q5 : Quelle est la norme de tolérance pour la coupe et la pliée ?

R : Tolérance de longueur de coupe de tuyau ±0,5 mm ; pas d’aplatissement ni de fissures après la flexion ; radian symétrique pour les rampes jumelées ; Espace d’insertion entre les tubes ≤1 mm.

Q6 : Quels radians et angles de courbure sont utilisés pour les rampes principales ?

R : Deux courbes sur chaque rampe : courbe de 13° (R120) à 310 mm de l’extrémité, courbe de 13,5° (R120) à 420 mm de l’autre extrémité.

Q7 : Quels trous doivent être perforés sur le cadre ?

R : trous de positionnement Φ8 sur les rampes, trous d’essieu Φ10 sur les supports avant, trous de vis Φ7 pour les supports de fixation des trémies. Tous les trous sont estampés par l’unité de poinçonnage.

Q8 : Les données dimensionnelles sont-elles adaptées à la production de masse ?

R : Oui. Les paramètres de taille sont adaptés à des dispositifs d’outillages fixes, garantissant des dimensions cohérentes pour la production en vrac. Les paramètres peuvent être ajustés pour des brouettes légères ou lourdes sur mesure.

Q9 : Quelle est la charge nominale de cette brouette standard ?

R : Le châssis tubulaire standard de Φ22 mm supporte une charge maximale de 300 kg, adapté à la construction, au transport agricole et jardinier.

Q10 : Peut-on personnaliser la taille des brouettes selon les marchés ?

R : Bien sûr. Nous pouvons ajuster le diamètre du tube, le rayon de courbure, la largeur et la hauteur du châssis pour respecter les normes de construction nationales ou les spécifications européennes et américaines à l’exportation.

Q11 : Quels processus ultérieurs sont nécessaires après la fabrication du cadre ?

R : Souder tous les joints → polir les cicatrices de soudure → traitement antirouille de surface (peinture en aérosol ou galvanisation) → assemblage de trémies, roues, poignées en caoutchouc et supports de pieds.

Q12 : Comment inspecter les cadres de brouettes finis ?

R : Vérifier la symétrie générale, l’étanchéité à la soudure, la déformation des tuyaux, le décollement de la peinture ; Effectuer un test de poussée de charge pour confirmer qu’il n’y a pas de flexion ou de fracture sous le poids nominal.
8cf11838eea5cd2755dc703e1a5d072d_副本
1eb054a02b0e890f86d632d15a365365_副本
80695ea2ee129d3b34767aa43ba99030_副本
a5011db500dc5139dbde8de6836dec03_副本

Blog associé

tube flanging machine

Comment choisir une machine de formage à extrémités de tuyaux

Critères de sélection fondamentaux 1. Dimensions avant et après la formation Les données dimensionnelles du tube brut et de l’extrémité du tube fini constituent la base principale pour la sélection du modèle et la conception du coin. Note clé : une déformation excessive en une seule étape provoquera des fissures ou des plis. Une forte déformation nécessite une formation progressive multi-stationnaire. Suggestion : Préparez un dessin 2D marqué par un tube brut et des dimensions finales pour une évaluation du fabricant. 2. Nombre de stations de formage La quantité de station définit combien d’opérations de formage peuvent être effectuées dans un même cycle de serrage sans changement manuel de puce. Conseil : Sélectionnez les stations strictement selon le processus de votre processus ; N’achetez pas aveuglément des stations inutilisées supplémentaires. 3….

Lire la suite »
automatic pipe loading cutting machine

Machine à découper tuyaux automatique vs manuelle

Les coupe-tuyaux manuelles fonctionnent bien pour les petits ateliers traitant des commandes de faible lot, tandis que les systèmes automatiques de coupe de tuyaux sont conçus pour réduire la manipulation manuelle en vue d’une production continue. Au-delà de la précision de coupe, les opérateurs doivent également prendre en compte le coût de la main-d’œuvre, la cohérence des pièces et le temps de changement lors du choix des équipements. 1. Définition manuelle du noyau Les opérateurs chargent manuellement les tubes, ajustent les luminaires, fixent la longueur de coupe et la découpe par déclencheur une pièce à la fois. Structure simple, faible investissement, adapté aux petits lots ou aux projets prototypes. Machine automatique de découpe de tuyaux Équipée d’alimentation automatique de chargeur, positionnement de longueur de servo, serrage automatique pneumatique/hydraulique, coupe continue et déchargement automatique. Préréglé...

Lire la suite »
Fiber laser tube cutting machine, cnc automatic metal pipe laser cutter for round and square tube high‑precision cutting

Sciage de tuyaux vs machine de découpe laser à tuyaux – Comparaison technique et commerciale détaillée

Aperçu Le sciage à froid des tuyaux et la découpe laser de tubes à fibre sont deux solutions courantes pour le débouchage de tuyaux. De nombreux acheteurs ne comparent que les prix d’achat des machines, en ignorant les coûts de traitement secondaire cachés, la stabilité de précision et les pertes de matériaux. Cet article compare la précision réelle et le coût sur toute la durée de vie à titre de référence. 1. Principe de fonctionnement Tube Sciage à froid Coupe mécanique par cisaillement via lame de scie en carbure rotative. Il est conçu uniquement pour une coupe droite ou un biseau simple à angle fixe. Coupe de tubes laser à fibre : coupe thermique sans contact. Un laser à haute énergie fait fondre le métal, et un gaz d’assistance souffle le scorie en fusion. Il peut effectuer la découpe, le trou, la fente, le parchemin, le marquage et le biseau en un seul serrage. 2….

Lire la suite »