विहंगावलोकन
इस पूर्ण तुलना में काम करने के सिद्धांत, काटने की गुणवत्ता, सटीकता, सामग्री अनुकूलनशीलता, उत्पादन क्षमता, श्रम लागत, उपभोग्य सामग्रियों, विफलता दर, कुल स्वामित्व लागत (टीसीओ), और औद्योगिक अनुप्रयोग परिदृश्यों को शामिल किया गया है, जो ग्राहक तकनीकी परामर्श, उद्धरण योजना मिलान और उत्पाद विवरण पृष्ठ सामग्री के लिए सेवा करते हैं।
- कोर कार्य सिद्धांत और यांत्रिक तर्क
1.1 पाइप काटने की मशीन (कोल्ड सर्कुलर पाइप सॉ)
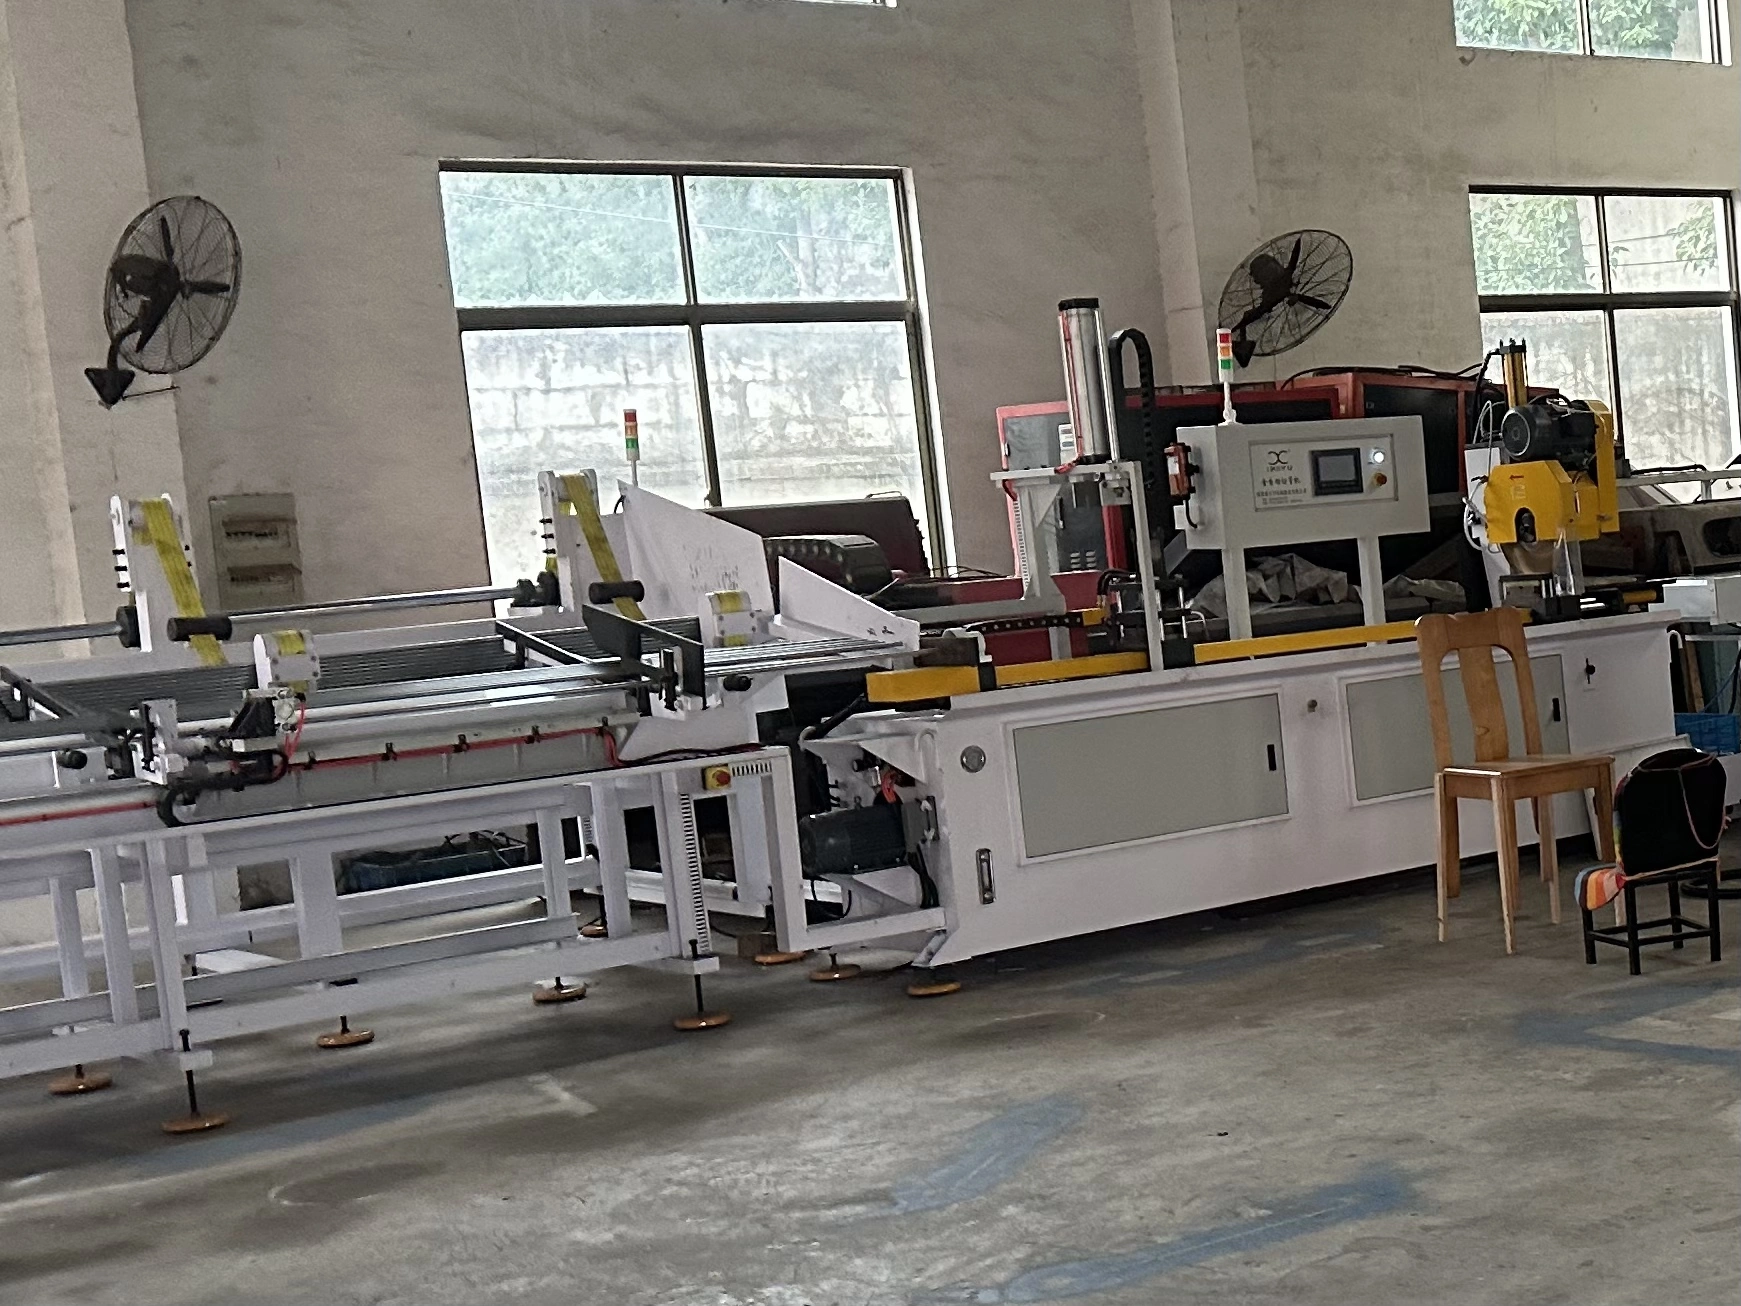
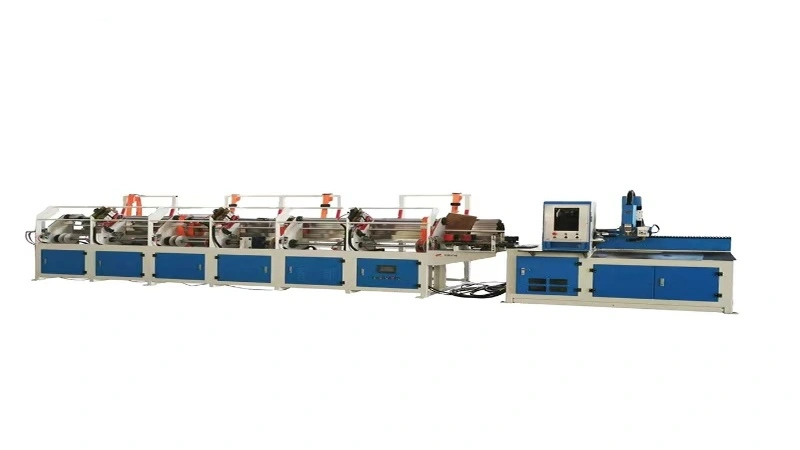
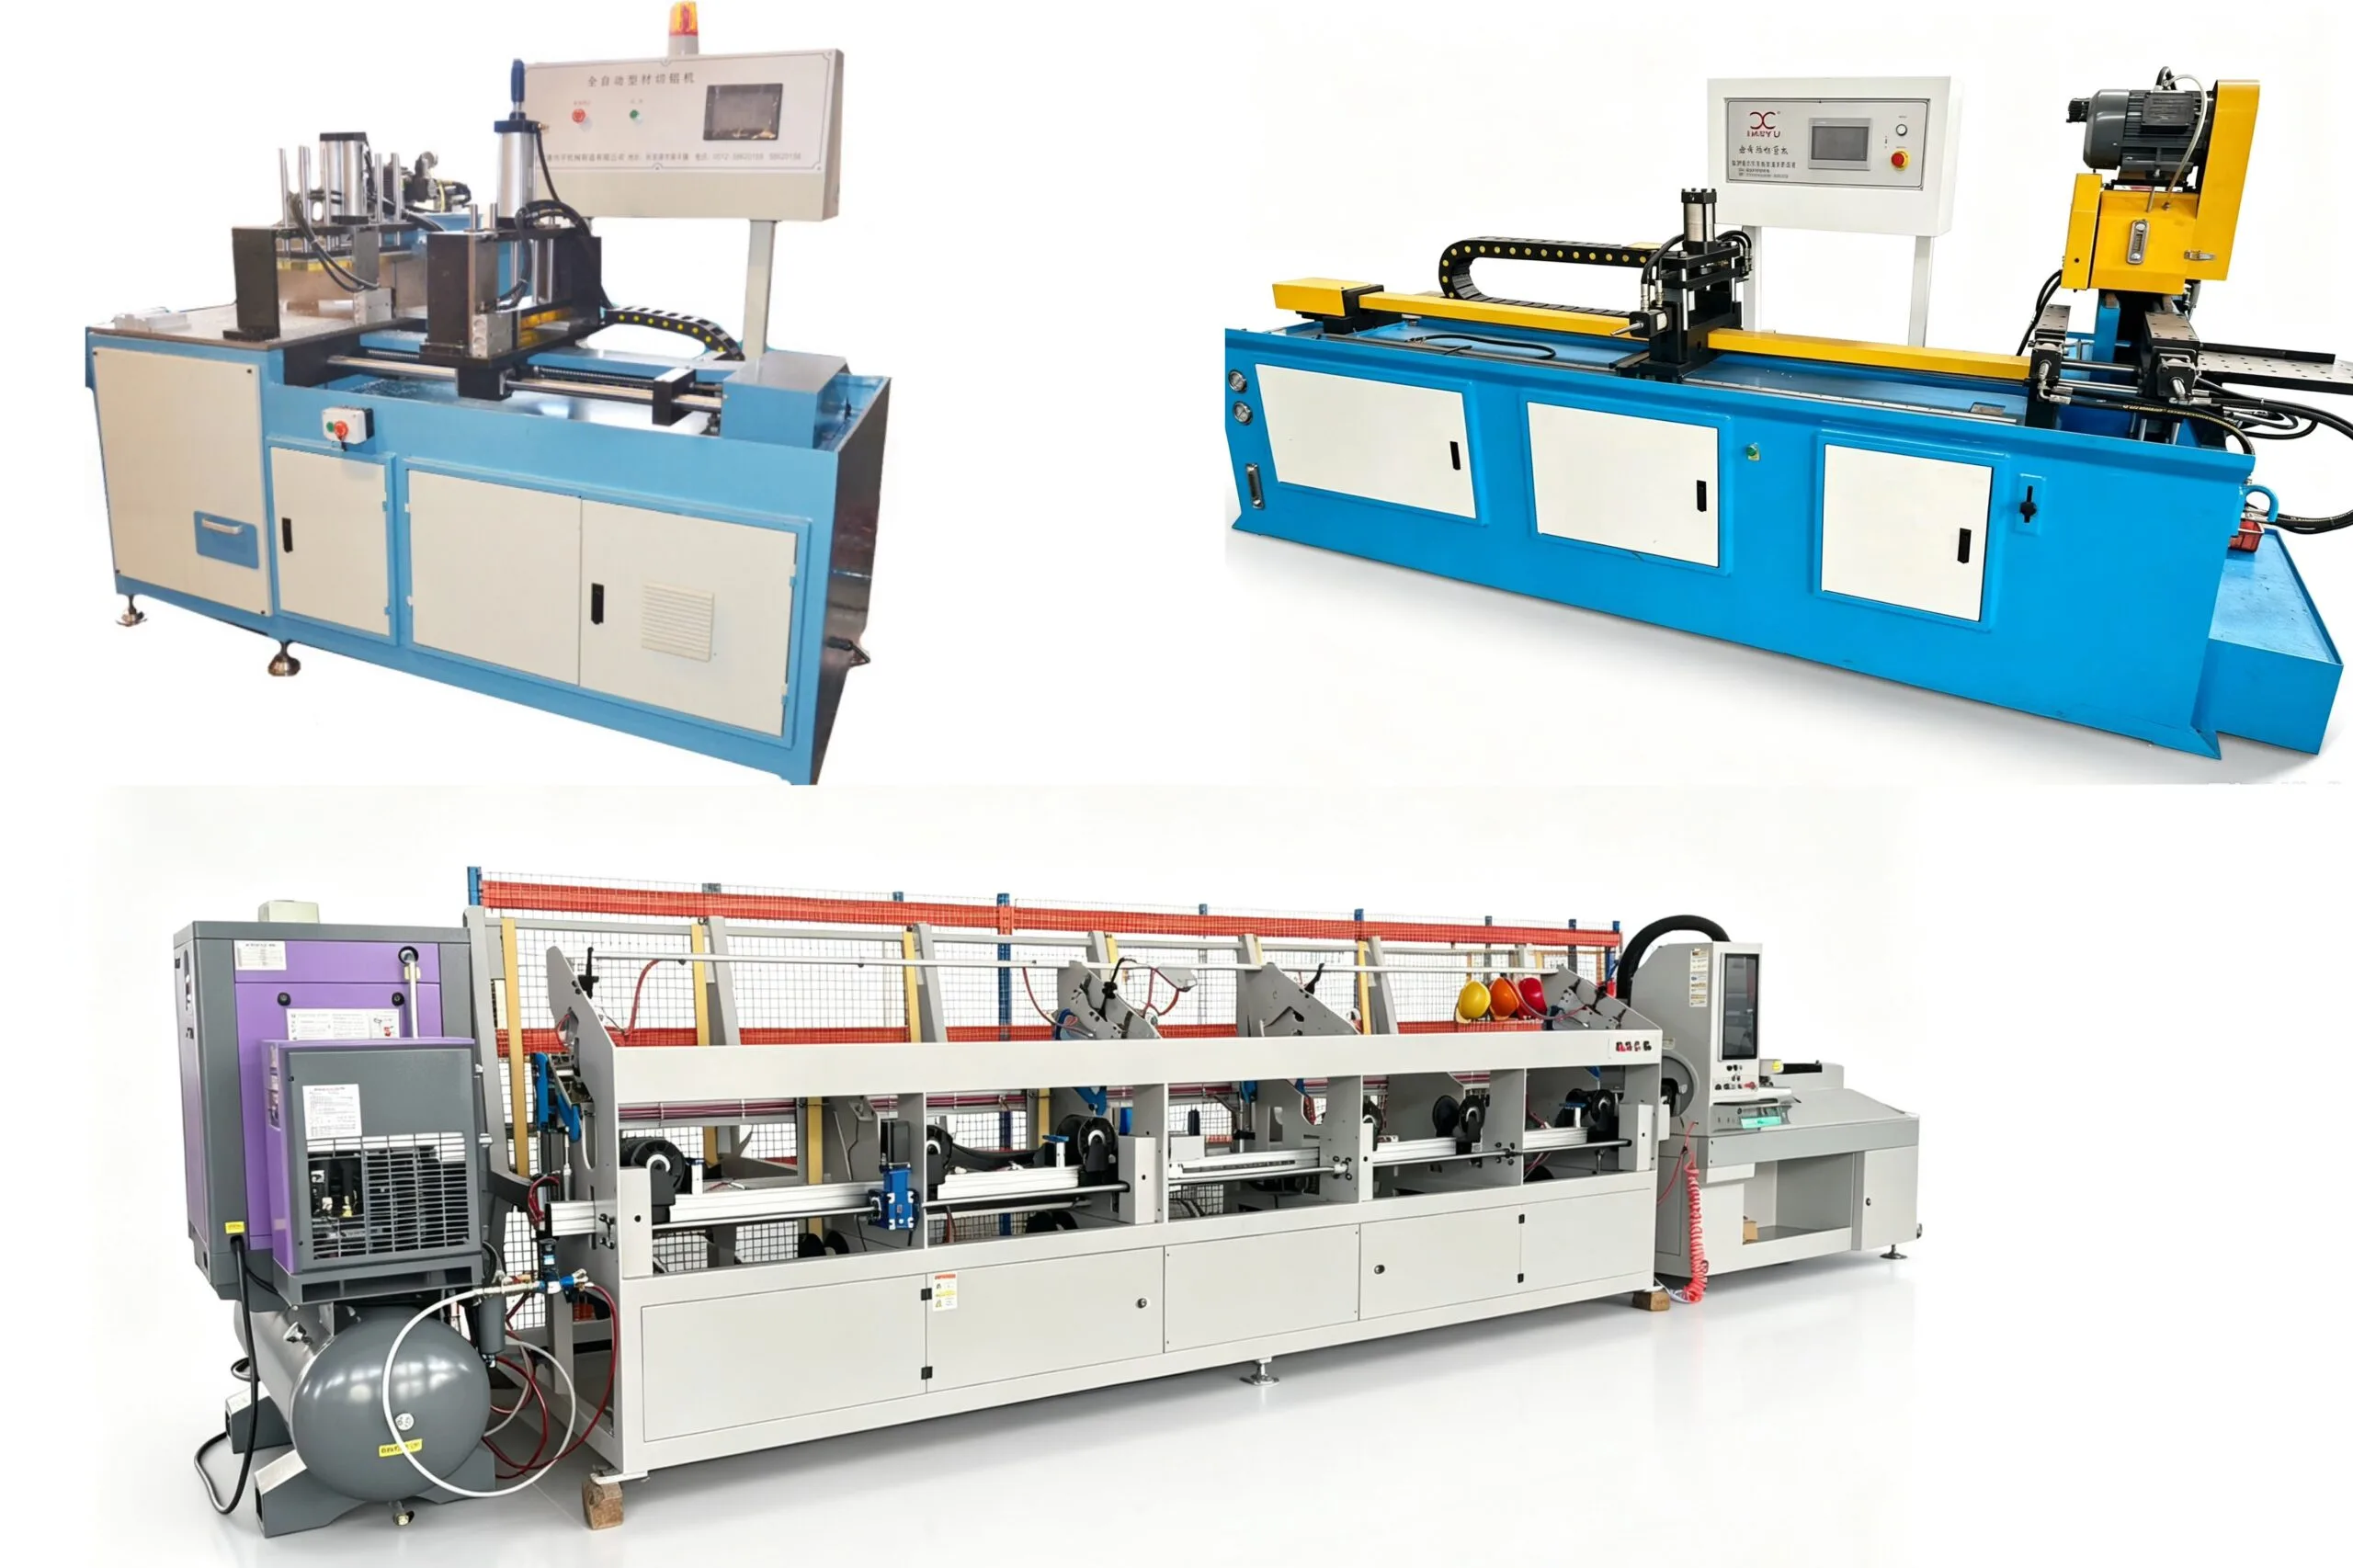
पाइप काटने का कार्य एक पारंपरिक यांत्रिक संपर्क काटने की प्रक्रिया है। यह एक उच्च गति वाले घूर्णन कार्बाइड परिपत्र आरा ब्लेड पर निर्भर करता है जो भौतिक रूप से कतरनी, बाहर निकालने और धातु के पाइपों को काटने के लिए होता है। अधिकांश औद्योगिक मॉडल ठंड काटने की तकनीक को अपनाते हैं, जो पाइप के अंत को काला करने और उच्च तापमान विरूपण से बचने के लिए काटने की गर्मी को दूर करने के लिए शीतलक का उपयोग करता है।
पूरी काटने की प्रक्रिया कठोर संपर्क प्रसंस्करण से संबंधित है: आरा ब्लेड सीधे काटने के प्रतिरोध, यांत्रिक कंपन और घर्षण प्रभाव को सहन करता है। उपकरण संरचना यांत्रिक संचरण है जिसमें गियर बॉक्स, फीडिंग सिलेंडर और फिक्स्ड फिक्स्चर का प्रभुत्व है, जिसमें सरल विद्युत नियंत्रण तर्क है।
1.2 पाइप लेजर काटने की मशीन (सीएनसी ट्यूब लेजर कटर)
लेजर पाइप काटना एक गैर-संपर्क थर्मल कटिंग प्रक्रिया है। यह लेजर जनरेटर के माध्यम से उच्च-ऊर्जा केंद्रित लेजर बीम उत्पन्न करता है, पाइप की सतह की स्थानीय धातु को तुरंत पिघलाता है और वाष्पीकृत करता है। पिघले हुए स्लैग को उड़ाने वाली उच्च दबाव वाली ऑक्सीजन/नाइट्रोजन गैस की सहायता से, यह काटने, छिद्रित करने और ग्रूविंग को पूरा करता है।
पूर्ण सीएनसी सर्वो नियंत्रण प्रणाली, स्वचालित रोटरी चक और बुद्धिमान खिला प्रणाली से लैस, उपकरण पाइप रोटेशन, बीम आंदोलन और काटने की गति के तुल्यकालिक लिंकेज का एहसास करता है। पूरे प्रसंस्करण के दौरान कोई कठोर संपर्क बल उत्पन्न नहीं होता है।
- काटने का कार्य और प्रक्रिया क्षमता (कोर अंतर)
- केवल पारंपरिक प्रसंस्करण का समर्थन करता है: सीधे ऊर्ध्वाधर काटने, फिक्स्ड-एंगल बेवल कटिंग (केवल 45 ° / 30 ° निश्चित कोण)
- कोई माध्यमिक बनाने की प्रक्रिया उपलब्ध नहीं है: छेद, स्लॉट, कट आर्क, प्रतिच्छेदन लाइनों को काट नहीं सकता है, या विशेष आकार के पायदान को संसाधित नहीं कर सकता है
- एकल प्रसंस्करण मोड: केवल पूर्ण-खंड पाइप कटऑफ, आंशिक काटने या स्थानीय खोखला करने में असमर्थ
- कोण सीमा: लचीली मनमाना कोण काटने अनुपलब्ध है, अनुकूलित विशेष बेवल को महसूस नहीं किया जा सकता है
- ऑल-इन-वन मल्टी-फंक्शनल प्रोसेसिंग: स्ट्रेट कट, मनमाना एंगल बेवल कट (0 ° -180 ° फ्री स्विचिंग), राउंड / स्क्वायर / अंडाकार होल पंचिंग, लॉन्ग स्लॉट कटिंग, आर्क कटिंग
- विशेष पाइप संयुक्त प्रसंस्करण: पाइप-टू-पाइप ऊर्ध्वाधर क्रॉसिंग, विकर्ण क्रॉसिंग और तीन-तरफा क्रॉसिंग के लिए प्रतिच्छेदन लाइनों की सही कटिंग, जो पाइपलाइन इंजीनियरिंग और संरचनात्मक पाइप भागों के लिए आवश्यक है
- जटिल समोच्च अनुकूलन: सीएडी चित्रों के अनुसार अनियमित पायदान, अंत चेहरे की रूपरेखा और पैटर्न काटने की प्रक्रिया कर सकते हैं
- एक बार बनाने: सभी छेद की स्थिति, खांचे और अंत चेहरे बनाने को माध्यमिक स्थिति के बिना एक क्लैंपिंग में पूरा किया जाता है
- कटिंग प्रिसिजन, एज क्वालिटी और पोस्ट-प्रोसेसिंग
3.1 आयामी परिशुद्धता
- पाइप काटने का कार्य: सहिष्णुता ±0.1 मिमी ~ ±0.5 मिमी। यांत्रिक कंपन, ब्लेड स्विंग और पाइप एक्सट्रूज़न से प्रभावित, लंबाई त्रुटि बड़े पैमाने पर उत्पादन में बहुत उतार-चढ़ाव करती है। पाइप जितना लंबा होगा, संचयी त्रुटि उतनी ही अधिक स्पष्ट होगी।
- पाइप लेजर कटिंग: सहिष्णुता ±0.02 मिमी ~ ±0.05 मिमी। पूर्ण सर्वो बंद-लूप नियंत्रण, कोई यांत्रिक कंपन हस्तक्षेप नहीं, स्थिर बार-बार स्थिति सटीकता, लंबे बैच प्रसंस्करण के लिए शून्य संचयी त्रुटि, पूरी तरह से उच्च परिशुद्धता विधानसभा सहिष्णुता मानकों को पूरा करती है।
3.2 सेक्शन और एज क्वालिटी
- पाइप काटने का कार्य: काटने की सतह पर स्पष्ट भौतिक कतरनी निशान, आंतरिक और बाहरी दीवारों पर गड़गड़ाहट और तेज किनारे, पाइप के मुंह पर छोटे धातु की गड़गड़ाहट और चिप्स रहते हैं। यह खंड खराब समतलता के साथ खुरदरा है, और पतली दीवार वाले पाइपों पर हल्का अंत चेहरा ढह सकता है।
- पाइप लेजर कटिंग: चिकना और सपाट काटने वाला खंड, कोई गड़गड़ाहट नहीं, कोई पतन नहीं, कोई खरोंच नहीं। काटने का अंतर एक समान है, गर्मी से प्रभावित क्षेत्र बेहद छोटा है, और अंतिम चेहरा काला या कठोर नहीं होता है। तैयार पाइप का उपयोग सीधे पॉलिशिंग के बिना वेल्डिंग और असेंबली के लिए किया जा सकता है।
3.3 प्रसंस्करण के बाद का कार्यभार
- पाइप काटने का कार्य: 100% आवश्यक माध्यमिक प्रसंस्करण। गड़गड़ाहट को दूर करने और अंत चेहरे को चिकना करने के लिए डिबगिंग मशीन, पीसने की मशीन या मैनुअल पॉलिशिंग को कॉन्फ़िगर करना चाहिए, अन्यथा यह पाइप असेंबली और वेल्डिंग की गुणवत्ता को प्रभावित करेगा।
- पाइप लेजर कटिंग: लगभग शून्य पोस्ट-प्रोसेसिंग। व्यक्तिगत मोटी दीवार पाइप छोटे स्लैग को सरल हवा उड़ाने से हटाया जा सकता है, कोई मैनुअल पीसने और चमकाने की आवश्यकता नहीं है, सीधे वेल्ड करने योग्य और स्थापित करने योग्य।
- केआरएफ हानि और सामग्री उपयोग दर
पाइप काटने का कार्य
केर्फ कार्बाइड आरा ब्लेड (पारंपरिक ब्लेड मोटाई 1.2 मिमी-3 मिमी) की मोटाई पर निर्भर करता है। ब्लेड जितना मोटा होगा, काटने का नुकसान उतना ही बड़ा होगा। काटने के दौरान बड़ी मात्रा में धातु चिप अपशिष्ट उत्पन्न होता है, जिसमें सामग्री उपयोग दर केवल 88%-92% होती है। लंबे समय तक बड़े पैमाने पर उत्पादन भारी सामग्री लागत हानि का उत्पादन करेगा।
पाइप लेजर काटना
अल्ट्रा-थिन लेजर बीम केर्फ (0.1 मिमी-0.3 मिमी), लगभग नगण्य सामग्री हानि। कोई धातु चिप अपशिष्ट, उच्च घनत्व वाले नेस्टेड कटिंग को पाइप की लंबाई के अनुसार किया जा सकता है, और सामग्री उपयोग दर 97% -99% जितनी अधिक है, जो उच्च कीमत वाले मिश्र धातु इस्पात, स्टेनलेस स्टील और एल्यूमीनियम पाइप के लिए कच्चे माल की लागत को बहुत बचाती है।
- उत्पादन क्षमता और स्वचालन स्तर
5.1 बैच दक्षता
- पाइप काटने का कार्य: सरल लघु पाइप कटऑफ के लिए तेज एकल काटने की गति, लेकिन कम व्यापक दक्षता। आरा ब्लेड को बदलने, चिप्स को साफ करने और फिक्स्चर को कैलिब्रेट करने के लिए बार-बार शटडाउन की आवश्यकता होती है। लंबी अवधि के उत्पादन में बीट अस्थिर है।
- पाइप लेजर काटने: सुपर सरल छोटे पाइपों के लिए थोड़ा धीमी एकल सीधे काटने, लेकिन जटिल भागों के लिए अल्ट्रा-उच्च व्यापक दक्षता। यह कटिंग, पंचिंग और ग्रूविंग को एक प्रक्रिया में एकीकृत करता है, कई माध्यमिक प्रक्रियाओं को छोड़ देता है, और समग्र उत्पादन क्षमता जटिल पाइप वर्कपीस के लिए काटने की प्रक्रिया का 3-8 गुना है।
5.2 स्वचालन और श्रम निर्भरता
- पाइप काटने का कार्य: अधिकांश अर्ध-स्वचालित मॉडल को मैन्युअल फीडिंग, डिस्चार्जिंग और सॉर्टिंग की आवश्यकता होती है। पूरी तरह से स्वचालित काटने की मशीनें केवल खराब लचीलेपन के साथ निश्चित लंबाई वाले दोहराव वाले काटने का एहसास कर सकती हैं। प्रत्येक उत्पादन लाइन को डिबगिंग और निरीक्षण के लिए 1-2 श्रमिकों की आवश्यकता होती है।
- पाइप लेजर काटना: पूर्ण स्वचालित लोडिंग, फीडिंग, पोजिशनिंग, कटिंग और अनलोडिंग। बुद्धिमान सामग्री घोंसले, स्वचालित त्रुटि सुधार और बैच पैरामीटर भंडारण। एक कार्यकर्ता मानव रहित बैच उत्पादन को साकार करते हुए 2-3 उपकरणों का प्रबंधन कर सकता है। इसे पूरी तरह से स्वचालित पाइप प्रसंस्करण उत्पादन लाइन बनाने के लिए झुकने वाली मशीनों, पंचिंग मशीनों और असेंबली लाइनों के साथ मूल रूप से जोड़ा जा सकता है।
- पाइप सामग्री की अनुकूलनशीलता और विशिष्टता
6.1 पाइप दीवार की मोटाई
- पाइप काटने का कार्य: सुपर मोटी दीवार वाले पाइपों (दीवार की मोटाई ≥10 मिमी) के लिए सुपीरियर है। यांत्रिक कतरनी बल मजबूत, स्थिर काटने, कोई जलने और पिघलने दोष की समस्या नहीं है।
- पाइप लेजर कटिंग: पतली दीवार और मध्यम-मोटी पाइपों (दीवार की मोटाई 0.5 मिमी-12 मिमी) के लिए उपयुक्त। अल्ट्रा-पतली दीवार वाले पाइप (0.5 मिमी-3 मिमी) के लिए, यह बेहतर बनाने के प्रभाव के साथ आरा ब्लेड क्लैंपिंग और काटने के कारण पाइप एक्सट्रूज़न विरूपण से पूरी तरह से बचा जाता है।
6.2 पाइप सामग्री प्रकार
- पाइप काटने का कार्य: कार्बन स्टील, मोटी स्टेनलेस स्टील, मिश्र धातु इस्पात, तांबा और लोहे के पाइप के लिए उपयुक्त। पतले स्टेनलेस स्टील और एल्यूमीनियम मिश्र धातु पाइप पर खराब प्रसंस्करण प्रभाव, विरूपण और गड़गड़ाहट के लिए प्रवण।
- पाइप लेजर काटने: सभी धातु पाइपों के साथ संगत: कार्बन स्टील, स्टेनलेस स्टील, एल्यूमीनियम मिश्र धातु, तांबा, पीतल, जस्ती पाइप, प्रोफ़ाइल पाइप, विशेष मिश्र धातु पाइप, मजबूत सामग्री सार्वभौमिकता के साथ।
6.3 पाइप आकार
- पाइप काटने का कार्य: केवल गोल पाइप, चौकोर पाइप और आयताकार पारंपरिक प्रोफाइल के लिए। विशेष आकार के पाइपों को संसाधित करने में असमर्थ।
- पाइप लेजर काटने: गोल पाइप, वर्ग पाइप, आयताकार पाइप, अण्डाकार पाइप, आई-बीम, चैनल स्टील और विभिन्न कस्टम विशेष आकार के पाइपों का समर्थन करता है।
- उपभोग्य सामग्रियों, रखरखाव और विफलता दर
7.1 उपभोज्य लागत और चक्र
पाइप काटने का कार्य
- कोर उपभोग्य सामग्रियों: कार्बाइड देखा ब्लेड (तेजी से पहनता है), शीतलक काटना, चिकनाई तेल
- प्रतिस्थापन चक्र: आरा ब्लेड को हर 3-7 दिनों में तेज करने की आवश्यकता होती है, बड़े पैमाने पर उत्पादन में 1-3 महीने में बदल दिया जाता है
- विशेषताएं: बार-बार उपभोज्य प्रतिस्थापन, उच्च आवर्ती वार्षिक लागत, शीतलक की बड़ी खपत, वर्कपीस को प्रदूषित करने में आसान
पाइप लेजर काटना
- कोर उपभोग्य सामग्रियों: सुरक्षात्मक लेंस, काटने नोजल, सहायक गैस (ऑक्सीजन / नाइट्रोजन)
- प्रतिस्थापन चक्र: लेंस/नोजल हर 1-3 महीने में बदल दिया जाता है, काटने के उपकरण नहीं पहने जाते हैं
- विशेषताएं: कोई यांत्रिक पहने हुए भागों, स्थिर उपभोज्य लागत, प्रदूषण के बिना स्वच्छ प्रसंस्करण
7.2 रखरखाव और विफलता दर
- पाइप काटने का कार्य: जटिल यांत्रिक संचरण संरचना, गियर और असर आसानी से पहनते हैं। लंबे समय तक कंपन स्थिरता विचलन और काटने की त्रुटि का कारण बनता है। उच्च विफलता दर, लगातार दैनिक रखरखाव, नियमित अंशांकन और स्नेहन की आवश्यकता होती है।
- पाइप लेजर काटने: कुछ यांत्रिक चलती भागों, स्थिर सर्वो प्रणाली, कोई कठोर टक्कर पहनने नहीं। कम विफलता दर, सरल दैनिक रखरखाव (स्वच्छ लेंस, साफ धूल), लंबी सेवा जीवन (8-10 साल स्थिर संचालन)।
- निवेश लागत और दीर्घकालिक टीसीओ (स्वामित्व की कुल लागत)
8.1 अग्रिम खरीद लागत
- पाइप काटने की मशीन: कम प्रारंभिक निवेश, छोटे बजट और प्रवेश स्तर के उत्पादन के लिए उपयुक्त
- पाइप लेजर काटने की मशीन: उच्च एक बार की खरीद लागत, उच्च उपकरण सीमा
8.2 दीर्घकालिक व्यापक लागत
- पाइप काटने का कार्य: कम मशीन की कीमत + उच्च बाद की लागत (लगातार ब्लेड प्रतिस्थापन + डिबगिंग के लिए श्रम लागत + सामग्री अपशिष्ट लागत + उच्च रखरखाव लागत)। वार्षिक व्यापक परिचालन लागत अधिक है।
- पाइप लेजर काटने: उच्च मशीन की कीमत + अल्ट्रा-कम बाद की लागत (लगभग कोई पोस्ट-प्रोसेसिंग श्रम + न्यूनतम सामग्री अपशिष्ट + कम विफलता रखरखाव + कम उपभोज्य नुकसान)। मध्यम और लंबी अवधि के बड़े पैमाने पर उत्पादन के लिए, व्यापक लागत काटने की प्रक्रिया की तुलना में बहुत कम है, और बड़े बैचों के लिए लागत 1-2 वर्षों में वसूल की जा सकती है।
- दोष जोखिम और उत्पाद उपज
पाइप काटने का कार्य
सामान्य दोष: पाइप अंत विरूपण, गड़गड़ाहट अवशेष, असमान खंड, सहिष्णुता से बाहर की लंबाई, ब्लेड खरोंच देखा। मैनुअल ऑपरेशन और उपकरण पहनने से प्रभावित, बड़े पैमाने पर उत्पादन में दोषपूर्ण दर लगभग 3%-8% है।
पाइप लेजर काटना
स्थिर सीएनसी प्रोग्राम प्रसंस्करण, कोई मैन्युअल हस्तक्षेप त्रुटियां नहीं। कोई विरूपण, खरोंच या आयामी विचलन नहीं। दोषपूर्ण दर को 0.5% के भीतर नियंत्रित किया जाता है, जिसमें अत्यधिक उच्च तैयार उत्पाद उपज होती है।
- सटीक अनुप्रयोग परिदृश्य चयन
यदि आप नीचे दी गई शर्तों को पूरा करते हैं तो पाइप काटने की मशीन चुनें
- केवल पाइप की सरल निश्चित लंबाई के कटऑफ की आवश्यकता होती है, कोई छिद्रण, ग्रूविंग और जटिल संयुक्त प्रसंस्करण नहीं
- मुख्य रूप से अंत चेहरे खत्म पर कम आवश्यकताओं के साथ मोटी दीवार वाले कार्बन स्टील पाइप की प्रक्रिया
- छोटे बैच, सीमित अग्रिम उपकरण बजट के साथ विविध छिटपुट आदेश
- बाद में स्वतंत्र पेशेवर डिबगिंग और पॉलिशिंग प्रक्रिया से सुसज्जित
यदि आप नीचे दी गई शर्तों को पूरा करते हैं तो पाइप लेजर कटिंग मशीन चुनें
- पाइप भागों के लिए काटने, छिद्रण, स्लॉटिंग और प्रतिच्छेदन लाइन काटने के एकीकृत प्रसंस्करण की आवश्यकता है
- पतली दीवार वाले स्टेनलेस स्टील, एल्यूमीनियम मिश्र धातु और उच्च ग्रेड मिश्र धातु पाइप की प्रक्रिया के लिए कोई विरूपण की आवश्यकता नहीं होती है
- वेल्डिंग असेंबली परिशुद्धता और अंत चेहरे की समतलता पर उच्च आवश्यकताओं, शून्य-गड़गड़ाहट प्रत्यक्ष बनाने की आवश्यकता होती है
- बड़े पैमाने पर बड़े पैमाने पर उत्पादन, उच्च उपज, कम सामग्री अपशिष्ट और मानव रहित स्वचालित उत्पादन का पीछा करना
- उच्च अंत क्षेत्रों में लागू उत्पाद: ऑटोमोबाइल पाइप फिटिंग, हाइड्रोलिक उपकरण, फिटनेस उपकरण, पाइपलाइन इंजीनियरिंग, निर्माण इस्पात संरचनाएं
- अंतिम सारांश
पाइप काटने और पाइप लेजर काटने के बीच कोई पूर्ण श्रेष्ठता या हीनता नहीं है, केवल उत्पादन मांगों के लिए उपयुक्तता है।
- पाइप काटने का काम सरल मोटी दीवार पाइप कटऑफ के लिए एक लागत प्रभावी समाधान है, जो कम परिशुद्धता और कम बजट प्रसंस्करण परिदृश्यों के लिए उपयुक्त है।
- पाइप लेजर कटिंग एक उच्च दक्षता, उच्च परिशुद्धता और कम खपत वाला एकीकृत प्रसंस्करण समाधान है, जो कई माध्यमिक प्रक्रियाओं, बड़ी सामग्री हानि और पारंपरिक काटने की अस्थिर गुणवत्ता के दर्द बिंदुओं को हल करता है, और आधुनिक धातु पाइप प्रसंस्करण की मुख्यधारा उन्नयन दिशा है
| समाचार | पाइप काटने की मशीन | पाइप लेजर काटने की मशीन |
|---|---|---|
| काटने का सिद्धांत | कार्बाइड आरा ब्लेड द्वारा यांत्रिक काटने | उच्च दबाव वाली गैस द्वारा सहायता प्राप्त सीएनसी लेजर बीम पिघलने और वाष्पीकरण सामग्री |
| प्रसंस्करण क्षमता | मुख्य रूप से स्ट्रेट कट और फिक्स्ड-एंगल बेवल कट; कोई छेद/स्लॉट/जटिल समोच्च प्रसंस्करण नहीं | सीधे कट, बेवल, छेद, स्लॉट, प्रतिच्छेदन रेखा, एक पास में जटिल आकार |
| काटने की परिशुद्धता | ±0.1 ~ 0.5 मिमी; गड़गड़ाहट और चिप्स का गठन किया, डिबगिंग की आवश्यकता है | ±0.05 मिमी या बेहतर; चिकनी वेल्ड-तैयार किनारे, न्यूनतम माध्यमिक परिष्करण |
| केआरएफ और सामग्री का नुकसान | आरी-ब्लेड की मोटाई, उच्च सामग्री अपशिष्ट के कारण चौड़ा केर्फ | अल्ट्रा-संकीर्ण केर्फ, उच्च सामग्री उपयोग दर |
| अग्रिम लागत | निम्न-मध्यम निवेश | उच्च प्रारंभिक निवेश |
| उपभोग्य सामग्रियों को चलाना | आरा-ब्लेड प्रतिस्थापन, शीतलक; आवर्ती ब्लेड लागत | सहायक गैस, सुरक्षात्मक लेंस; कोई यांत्रिक काटने ब्लेड पहनने नहीं |
| उपयुक्त परिदृश्य | सरल लंबाई कटऑफ, मोटी दीवार ट्यूब, सीमित बजट बड़े पैमाने पर काटने, सरल-आवश्यकता अंत चेहरा | उच्च परिशुद्धता भागों, जटिल ट्यूब ज्यामिति, पतली दीवार ट्यूब, उच्च अंत मोटर वाहन / हाइड्रोलिक पाइप बैचों |
| मशीनी परिचालन | ऑटो-फीडिंग, सीमित लचीले फ़ंक्शन से लैस कर सकते हैं | उच्च-स्तरीय सीएनसी स्वचालन, पूर्ण उत्पादन लाइन में एकीकृत करना आसान है |