ภาพรวม
การเปรียบเทียบแบบเต็มรูปแบบนี้ครอบคลุมหลักการทํางาน คุณภาพการตัด ความแม่นยํา ความยืดหยุ่นของวัสดุ ประสิทธิภาพการผลิต ต้นทุนแรงงาน วัสดุสิ้นเปลือง อัตราความล้มเหลว ต้นทุนรวม (TCO) และสถานการณ์การใช้งานในอุตสาหกรรม เพื่อใช้เป็นการให้คําปรึกษาทางเทคนิคแก่ลูกค้า การจับคู่แผนการเสนอราคา และเนื้อหาหน้ารายละเอียดสินค้า
- หลักการทํางานหลักและตรรกะเชิงกล
1.1 เครื่องเลื่อยท่อ (เลื่อยท่อวงกลมเย็น)
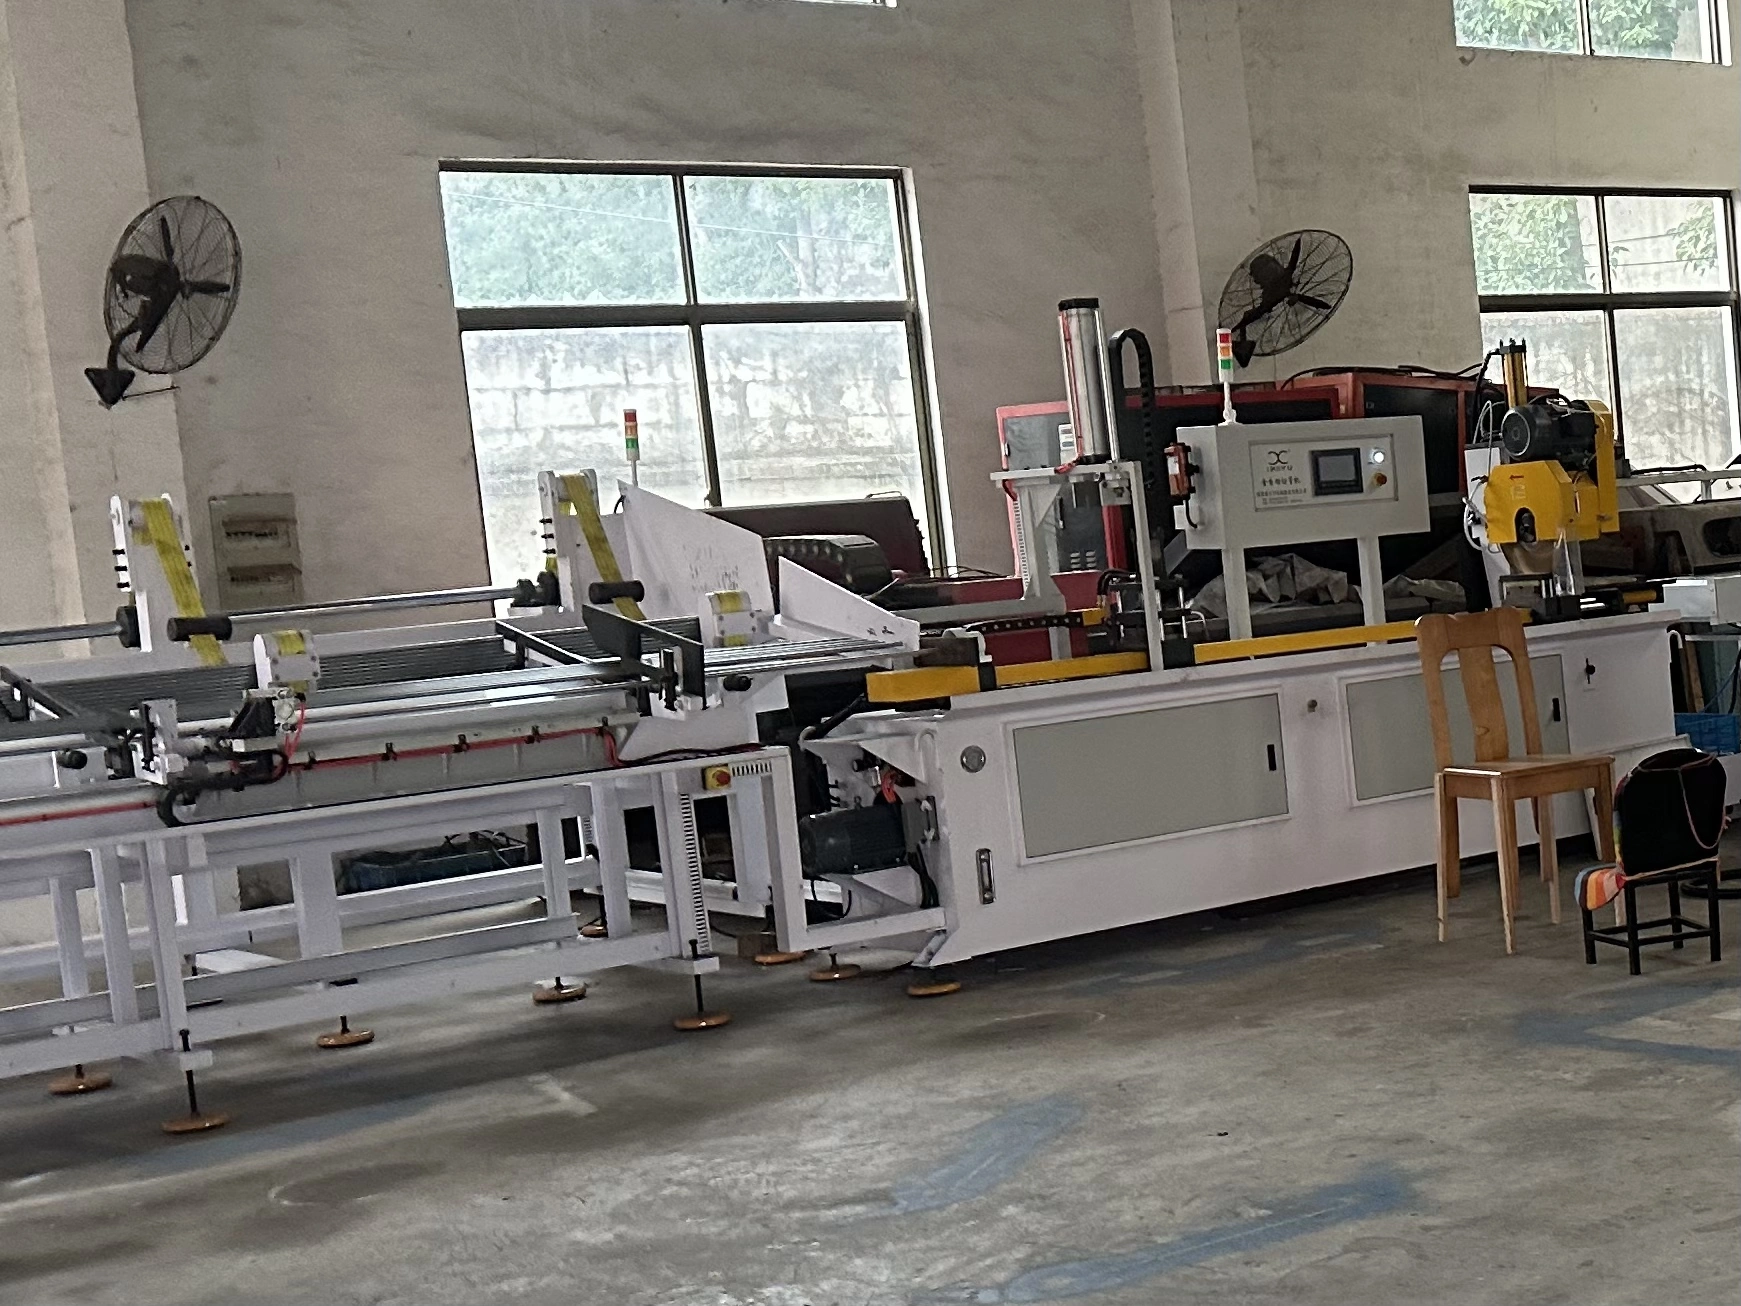
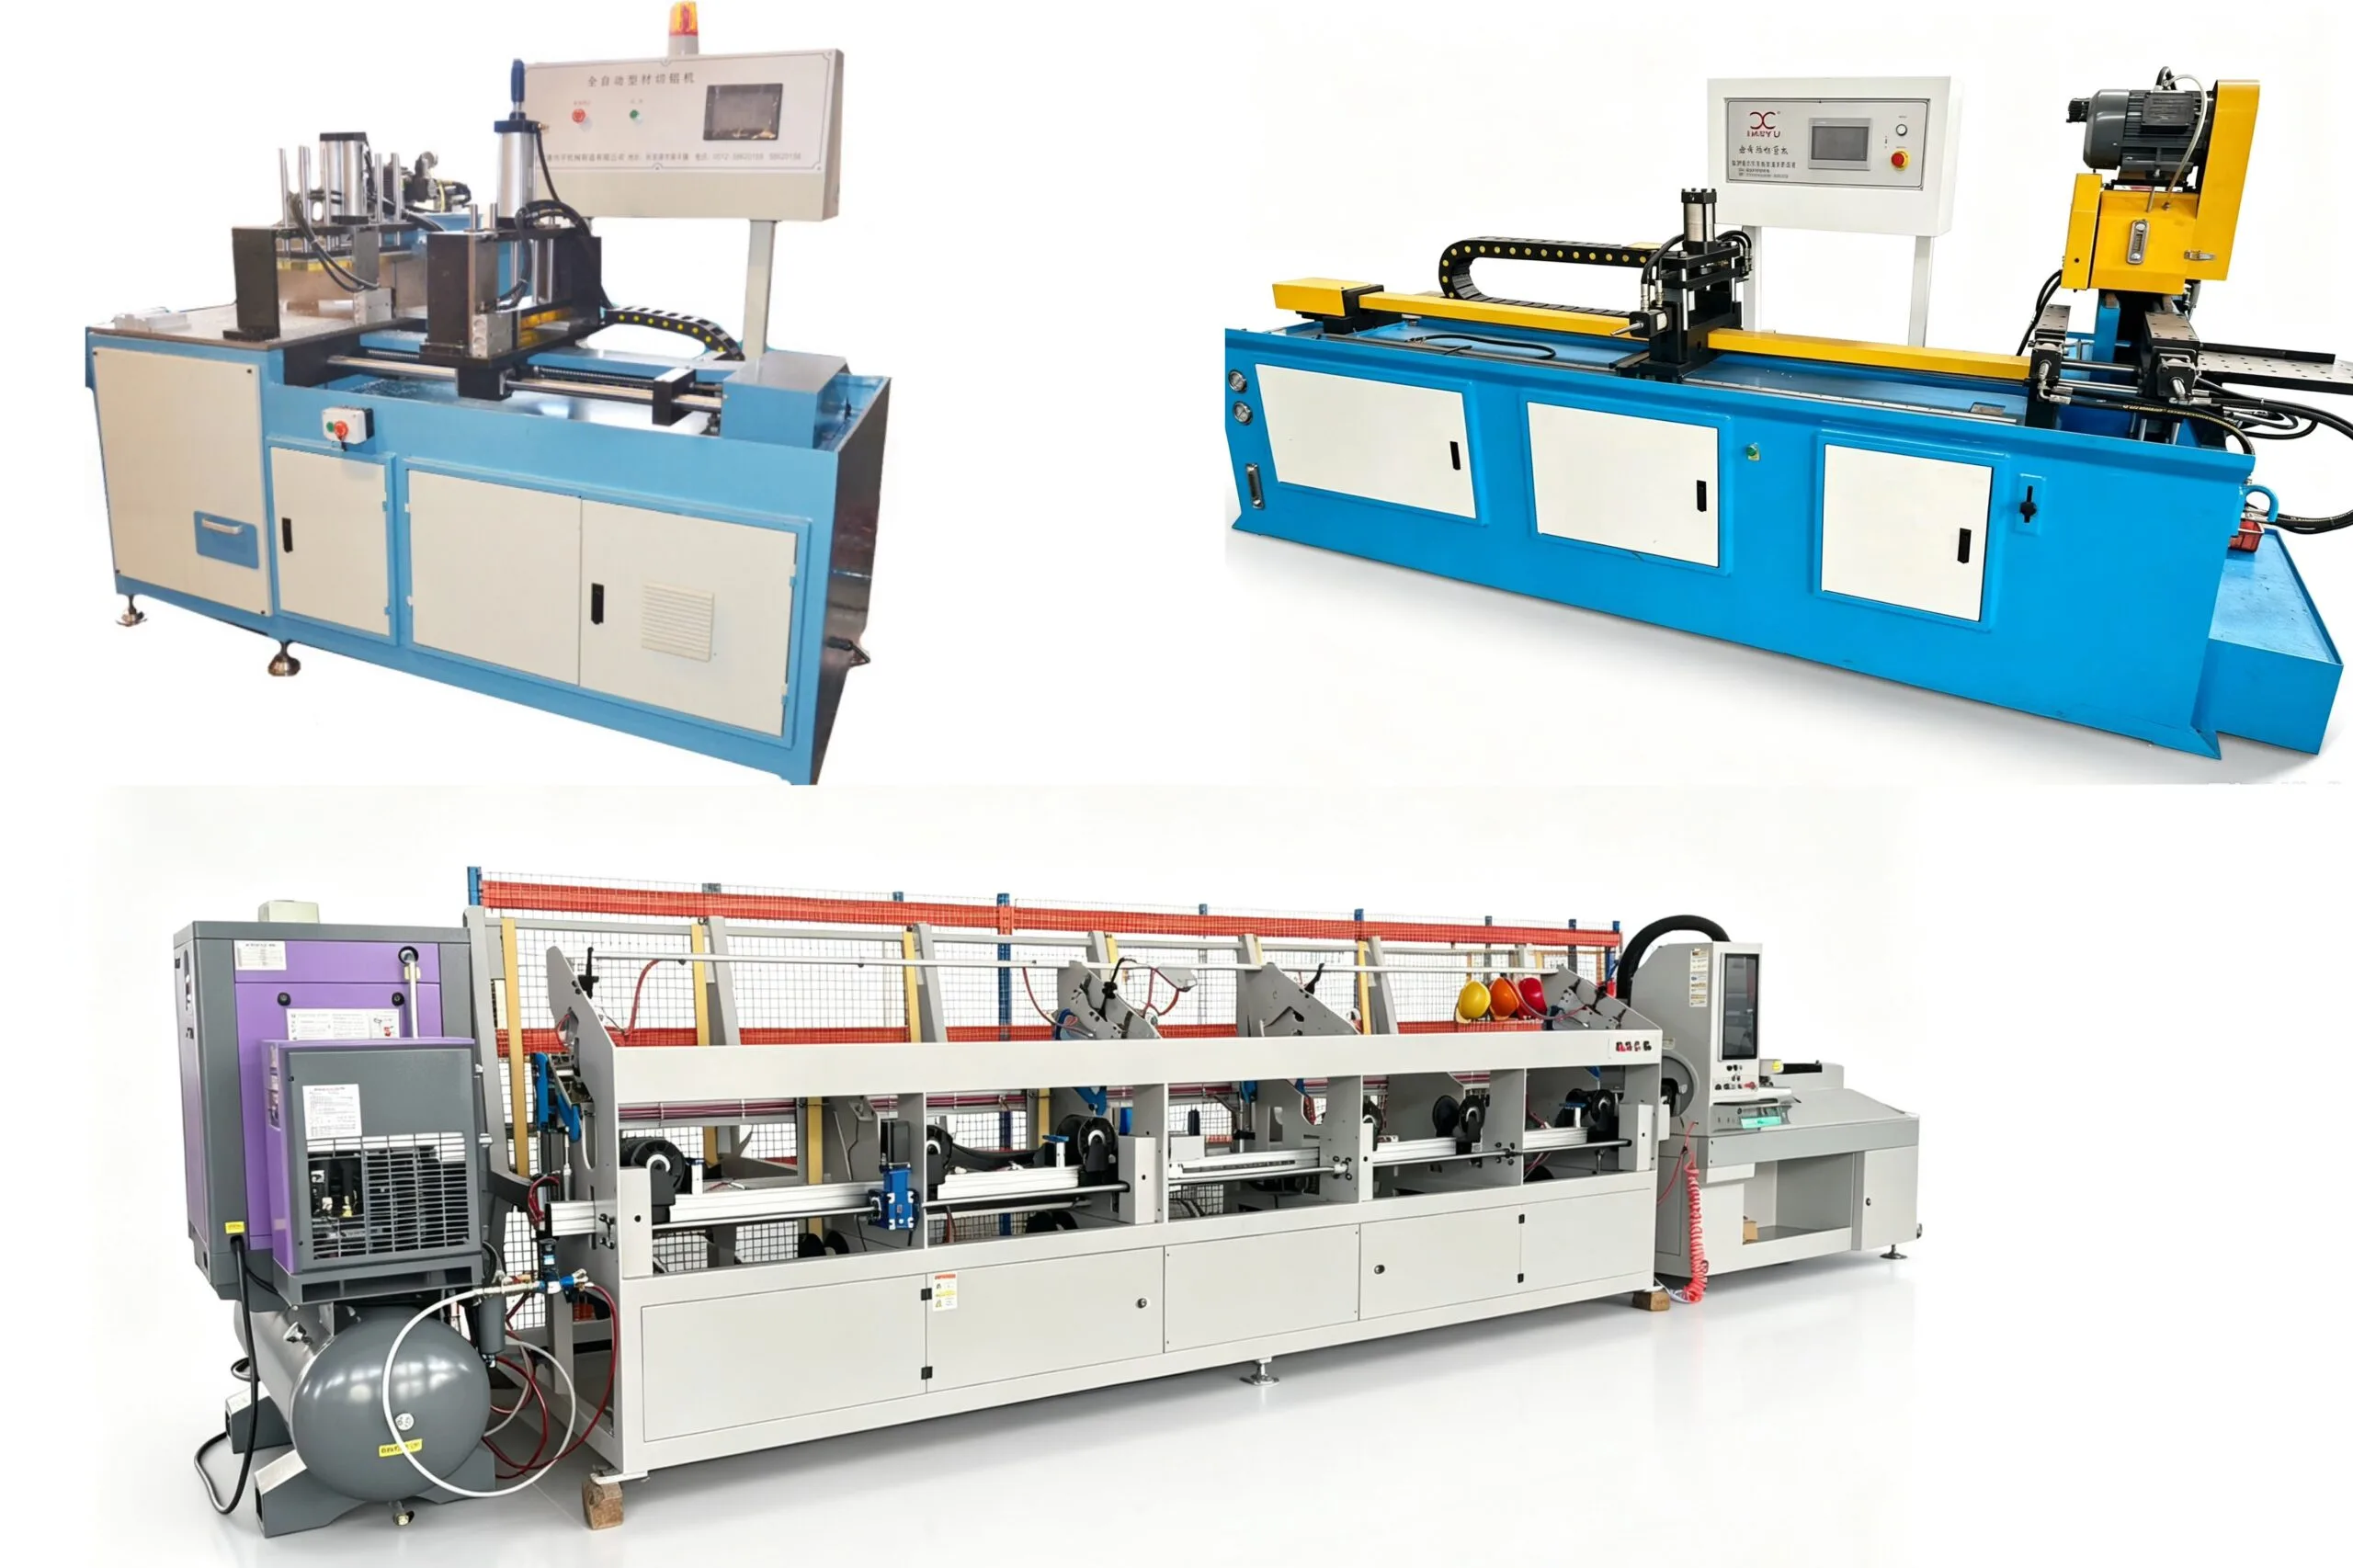
การเลื่อยท่อเป็นกระบวนการตัดแบบสัมผัสแบบดั้งเดิมทางกลไก มันอาศัยใบเลื่อยวงเดือนคาร์ไบด์หมุนความเร็วสูงเพื่อเฉือน ดัน และตัดท่อโลหะออก รุ่นอุตสาหกรรมส่วนใหญ่ใช้เทคโนโลยีเลื่อยเย็น ซึ่งใช้สารหล่อเย็นเพื่อดูดความร้อนจากการตัด เพื่อหลีกเลี่ยงการดําของปลายท่อและการเสียรูปที่อุณหภูมิสูง
กระบวนการตัดทั้งหมดเป็นกระบวนการสัมผัสแข็ง: ใบเลื่อยรับแรงต้านการตัด การสั่นสะเทือนทางกล และแรงเสียดทานโดยตรง โครงสร้างอุปกรณ์เป็นระบบส่งกําลังแบบกลไก โดยมีเกียร์บ็อกซ์ กระบอกป้อน และอุปกรณ์ติดตั้งถาวร พร้อมตรรกะควบคุมไฟฟ้าที่เรียบง่าย
เครื่องตัดเลเซอร์ท่อ 1.2 (เครื่องตัดเลเซอร์ท่อ CNC)
การตัดท่อด้วยเลเซอร์เป็นกระบวนการตัดความร้อนแบบไม่สัมผัส มันสร้างลําแสงเลเซอร์ที่มีพลังงานสูงผ่านเครื่องกําเนิดเลเซอร์ ละลายและระเหยโลหะท้องถิ่นบนผิวท่อได้ทันที ด้วยความช่วยเหลือจากก๊าซออกซิเจน/ไนโตรเจนแรงดันสูงที่เป่าตะกรันหลอมเหลวออกไป กระบวนการนี้จึงสามารถตัด เจาะรู และทําร่องได้อย่างสมบูรณ์
ติดตั้งระบบควบคุมเซอร์โว CNC เต็มรูปแบบ, หัวจับหมุนอัตโนมัติ และระบบป้อนอัจฉริยะ อุปกรณ์นี้สามารถเชื่อมโยงการหมุนท่อ การเคลื่อนที่ของคาน และความเร็วในการตัดแบบซิงโครนัส ไม่มีแรงสัมผัสแข็งเกิดขึ้นตลอดกระบวนการทั้งหมด
- ฟังก์ชันการตัดและความสามารถในการผลิต (ความแตกต่างของแกนกลาง)
- รองรับเฉพาะกระบวนการทั่วไป: การตัดแนวตั้งตรง, การตัดมุมเอียงคงที่ (มุมคงที่ 45°/30° เท่านั้น)
- ไม่มีกระบวนการขึ้นรูปรอง: ไม่สามารถเจาะรู เจาะร่อง ตัดโค้ง ตัดเส้นตัด หรือทํารอยบากพิเศษได้
- โหมดการประมวลผลเดี่ยว: ตัดท่อได้เฉพาะท่อแบบเต็มส่วน ไม่สามารถตัดบางส่วนหรือเจาะเฉพาะจุดได้
- ข้อจํากัดด้านมุม: ไม่สามารถตัดมุมได้อย่างยืดหยุ่น ไม่สามารถทํามุมเอียงพิเศษที่ปรับแต่งได้
- กระบวนการอเนกประสงค์ครบวงจร: ตัดตรง, ตัดมุมเอียงตามต้องการ (สวิตช์อิสระ 0°–180°), เจาะรูกลม/สี่เหลี่ยม/วงรี, ตัดร่องยาว, ตัดโค้ง
- กระบวนการต่อท่อพิเศษ: การตัดเส้นตัดอย่างสมบูรณ์แบบสําหรับการตัดท่อในแนวตั้ง การตัดแนวทแยง และสามทาง ซึ่งจําเป็นสําหรับวิศวกรรมท่อและชิ้นส่วนโครงสร้างท่อ
- ปรับแต่งรูปทรงที่ซับซ้อน: สามารถประมวลผลรอยบากที่ไม่สม่ําเสมอ การโปรไฟล์ปลายหน้า และการตัดลวดลายตามแบบ CAD
- การขึ้นรูปครั้งเดียว: ตําแหน่งรู ร่อง และหน้าตัดทั้งหมดเสร็จสมบูรณ์ในการจับยึดครั้งเดียวโดยไม่ต้องวางตําแหน่งรอง
- ความแม่นยําในการตัด คุณภาพขอบ & การประมวลผลหลังการผ่าตัด
3.1 ความแม่นยําด้านมิติ
- การเลื่อยท่อ: ความคลาดเคลื่อน ±0.1 มม. ~ ±0.5 มม. เนื่องจากแรงสั่นสะเทือนทางกล การแกว่งใบเลื่อย และการอัดท่อ ความคลาดเคลื่อนของความยาวจะเปลี่ยนแปลงอย่างมากในการผลิตจํานวนมาก ยิ่งท่อยาวเท่าไหร่ ความผิดพลาดสะสมก็ยิ่งเห็นได้ชัดเจนมากขึ้น
- การตัดด้วยเลเซอร์ท่อ: ความคลาดเคลื่อน ±0.02 มม. ~ ±0.05 มม. ควบคุมแบบวงจรปิดเต็มรูปแบบ ไม่มีการสั่นสะเทือนทางกล ความแม่นยําในการวางตําแหน่งซ้ําอย่างเสถียร ไม่มีข้อผิดพลาดสะสมสําหรับการประมวลผลจํานวนมาก และเป็นไปตามมาตรฐานความคลาดเคลื่อนในการประกอบที่มีความแม่นยําสูง
3.2 คุณภาพหน้าตัดและขอบ
- การเลื่อยท่อ: มีร่องรอยเฉือนที่เห็นได้ชัดบนผิวตัด ใบมีดและขอบคมที่ผนังด้านในและด้านนอก ใบมีดโลหะขนาดเล็กและเศษโลหะยังคงอยู่ที่ปากท่อ ส่วนของท่อมีลักษณะขรุขระและแบนราบไม่ดี และอาจเกิดการยุบตัวเล็กน้อยของหน้าท่อบนท่อผนังบาง
- การตัดด้วยเลเซอร์ท่อ: ตัดแบบเรียบและเรียบ ไม่มีคม ไม่มีการยุบ ไม่มีรอยขีดข่วน ช่องว่างการตัดสม่ําเสมอ พื้นที่ที่ได้รับความร้อนมีขนาดเล็กมาก และผิวหน้าตัดไม่ดําหรือแข็งตัว ท่อที่เสร็จแล้วสามารถนําไปใช้เชื่อมและประกอบได้โดยตรงโดยไม่ต้องขัดเงา
3.3 ภาระงานหลังการประมวลผล
- การเลื่อยท่อ: ต้องผ่านกระบวนการรอง 100% ต้องตั้งค่าเครื่องลบคม เครื่องเจียร หรือขัดด้วยมือเพื่อกําจัดคมและทําให้ผิวหน้าเรียบ มิฉะนั้นจะส่งผลต่อคุณภาพของการประกอบและเชื่อมท่อ
- การตัดด้วยเลเซอร์ท่อ: แทบไม่มีขั้นตอนหลังการล้าง เศษเล็ก ๆ ของท่อหนาแต่ละชิ้นสามารถกําจัดออกได้ด้วยการเป่าลมง่าย ๆ ไม่ต้องเจียรหรือขัดด้วยมือ สามารถเชื่อมและติดตั้งได้โดยตรง
- การสูญเสียร่องและอัตราการใช้วัสดุ
การเลื่อยท่อ
รอยตัดขึ้นอยู่กับความหนาของใบเลื่อยคาร์ไบด์ (ความหนาใบเลื่อยทั่วไป 1.2 มม.–3 มม.) ใบมีดยิ่งหนา การสูญเสียการตัดก็ยิ่งมากขึ้น มีเศษโลหะจํานวนมากเกิดขึ้นระหว่างการตัด โดยมีอัตราการใช้วัสดุเพียง 88%–92% การผลิตจํานวนมากในระยะยาวจะก่อให้เกิดการสูญเสียต้นทุนวัสดุอย่างมหาศาล
การตัดด้วยเลเซอร์ท่อ
รอยตัดลําแสงเลเซอร์บางพิเศษ (0.1 มม.–0.3 มม.) การสูญเสียวัสดุแทบไม่มีเลย ไม่มีเศษโลหะเหลือใช้ สามารถตัดแบบซ้อนกันความหนาแน่นสูงตามความยาวท่อ และอัตราการใช้วัสดุสูงถึง 97%–99% ซึ่งช่วยประหยัดต้นทุนวัตถุดิบสําหรับท่อโลหะผสม สแตนเลส และอลูมิเนียมที่มีราคาสูงได้อย่างมาก
- ประสิทธิภาพการผลิตและระดับระบบอัตโนมัติ
5.1 ประสิทธิภาพการผลิตแบบชุด
- การตัดท่อ: ความเร็วในการตัดครั้งเดียวที่รวดเร็ว เพื่อการตัดท่อสั้น แต่ประสิทธิภาพโดยรวมต่ํา จําเป็นต้องปิดเครื่องบ่อยครั้งเพื่อเปลี่ยนใบเลื่อย ทําความสะอาดเศษไม้ และปรับเทียบอุปกรณ์ติดตั้ง จังหวะไม่เสถียรในการผลิตระยะยาว
- การตัดด้วยเลเซอร์ท่อ: การตัดตรงเส้นเดียวที่ช้ากว่าเล็กน้อยสําหรับท่อสั้นที่เรียบง่ายมาก แต่มีประสิทธิภาพสูงมากสําหรับชิ้นส่วนที่ซับซ้อน มันรวมการตัด การเจาะ และการร่องไว้ในกระบวนการเดียว โดยตัดขั้นตอนรองหลายอย่างออกไป และกําลังการผลิตโดยรวมสูงกว่ากระบวนการเลื่อยสําหรับชิ้นงานท่อที่ซับซ้อนถึง 3–8 เท่า
5.2 ระบบอัตโนมัติและการพึ่งพาแรงงาน
- การเลื่อยท่อ: รุ่นกึ่งอัตโนมัติส่วนใหญ่ต้องป้อน ปล่อย และคัดแยกด้วยมือ เครื่องเลื่อยอัตโนมัติเต็มรูปแบบสามารถตัดซ้ําได้เฉพาะความยาวคงที่ที่มีความยืดหยุ่นต่ํา แต่ละสายการผลิตต้องการคนงาน 1–2 คนสําหรับการลบคมและตรวจสอบ
- การตัดด้วยเลเซอร์ท่อ: การโหลด ป้อน วางตําแหน่ง ตัด และขนถ่ายอัตโนมัติเต็มรูปแบบ การซ้อนวัสดุอย่างชาญฉลาด การแก้ไขข้อผิดพลาดอัตโนมัติ และการจัดเก็บพารามิเตอร์แบบชุด คนงานหนึ่งคนสามารถจัดการอุปกรณ์ได้ 2–3 ชิ้น ทําให้การผลิตแบบชุดไร้คนขับเป็นชุด สามารถเชื่อมต่ออย่างไร้รอยต่อกับเครื่องดัด เครื่องเจาะ และสายการประกอบ เพื่อสร้างสายการผลิตท่ออัตโนมัติเต็มรูปแบบ
- ความยืดหยุ่นของวัสดุและข้อกําหนดของท่อ
6.1 ความหนาของผนังท่อ
- การเลื่อยท่อ: เหมาะสําหรับท่อผนังหนาพิเศษ (ความหนาผนัง ≥10 มม.) แรงเฉือนเชิงกลแข็งแรง ตัดได้เสถียร ไม่มีปัญหาการไหม้หรือหลอมละลาย
- การตัดด้วยเลเซอร์ท่อ: เหมาะสําหรับท่อที่มีผนังบางและหนาปานกลาง (ความหนาผนัง 0.5 มม.–12 มม.) สําหรับท่อผนังบางพิเศษ (0.5 มม.–3 มม.) จะหลีกเลี่ยงการเสียรูปของกระบวนการอัดท่อที่เกิดจากการหนีบและตัดใบเลื่อยอย่างสมบูรณ์ ส่งผลให้เกิดการขึ้นรูปที่ดีกว่า
6.2 ประเภทวัสดุท่อ
- การเลื่อยท่อ: เหมาะสําหรับเหล็กกล้าคาร์บอน สแตนเลสหนา เหล็กอัลลอย ทองแดง และท่อเหล็ก ประสิทธิภาพการแปรรูปไม่ดีต่อท่อสแตนเลสและอลูมิเนียมอัลลอยด์บาง ซึ่งเสี่ยงต่อการเสียรูปและใบมีด
- การตัดด้วยเลเซอร์ท่อ: เข้ากันได้กับท่อโลหะทุกชนิด: เหล็กกล้าคาร์บอน สแตนเลส อะลูมิเนียมอัลลอย ทองแดง ทองเหลือง ท่อชุบสังกะสี ท่อโปรไฟล์ ท่อโลหะผสมพิเศษ มีความหลากหลายวัสดุที่แข็งแรง
6.3 รูปทรงท่อ
- การเลื่อยท่อ: เฉพาะท่อกลม ท่อสี่เหลี่ยม และโปรไฟล์สี่เหลี่ยมผืนผ้าทั่วไปเท่านั้น ไม่สามารถประมวลผลท่อรูปทรงพิเศษได้
- การตัดด้วยเลเซอร์ท่อ: รองรับท่อกลม ท่อสี่เหลี่ยม ท่อสี่เหลี่ยม ท่อวงรี ไอคาน เหล็กช่อง และท่อรูปทรงพิเศษหลากหลายชนิด
- วัสดุสิ้นเปลือง การบํารุงรักษา & อัตราความล้มเหลว
7.1 ต้นทุนและวงจรการใช้จ่าย
การเลื่อยท่อ
- วัสดุสิ้นเปลืองหลัก: ใบเลื่อยคาร์ไบด์ (สึกหรอเร็ว), น้ําหล่อเย็นสําหรับตัด, น้ํามันหล่อลื่น
- รอบการเปลี่ยน: ใบเลื่อยต้องลับทุก 3–7 วัน และเปลี่ยนใหม่ในการผลิตจํานวนมากภายใน 1–3 เดือน
- คุณสมบัติ: เปลี่ยนวัสดุสิ้นเปลืองบ่อยครั้ง ต้นทุนรายปีสูง ใช้น้ําหล่อเย็นมาก ง่ายต่อการปนเปื้อนชิ้นงาน
การตัดด้วยเลเซอร์ท่อ
- วัสดุสิ้นเปลืองหลัก: เลนส์ป้องกัน, หัวตัด, ก๊าซเสริม (ออกซิเจน/ไนโตรเจน)
- รอบการเปลี่ยน: เปลี่ยนเลนส์/หัวฉีดทุก 1–3 เดือน ไม่มีการสึกหรอของเครื่องมือตัด
- คุณสมบัติ: ไม่มีชิ้นส่วนเครื่องจักรสึกหรอ ต้นทุนสิ้นเปลืองคงที่ กระบวนการสะอาดโดยไม่ก่อมลพิษ
7.2 การบํารุงรักษา & อัตราความล้มเหลว
- การตัดท่อ: โครงสร้างระบบส่งกําลังกลไกที่ซับซ้อน เฟืองและตลับลูกปืนสึกหรอได้ง่าย การสั่นสะเทือนระยะยาวทําให้เกิดการเบี่ยงเบนของอุปกรณ์ยึดและเกิดข้อผิดพลาดในการตัด อัตราความล้มเหลวสูง การบํารุงรักษาประจําวันบ่อยครั้ง ต้องการการปรับเทียบและหล่อลื่นอย่างสม่ําเสมอ
- การตัดด้วยเลเซอร์ท่อ: ชิ้นส่วนกลไกเคลื่อนไหวเพียงไม่กี่ชิ้น ระบบเซอร์โวที่มั่นคง ไม่มีการสึกหรอจากการชนอย่างแข็งขัน อัตราความล้มเหลวต่ํา การบํารุงรักษาประจําวันง่าย (เลนส์สะอาด ฝุ่นสะอาด) อายุการใช้งานยาวนาน (ใช้งานได้เสถียร 8–10 ปี)
- ต้นทุนการลงทุน & ต้นทุนรวมรวมระยะยาว (TCO)
8.1 ต้นทุนการซื้อล่วงหน้า
- เครื่องเลื่อยท่อ: ลงทุนเริ่มต้นต่ํา เหมาะสําหรับงบประมาณจํากัดและการผลิตระดับเริ่มต้น
- เครื่องตัดเลเซอร์ท่อ: ต้นทุนซื้อครั้งเดียวสูง และขีดจํากัดอุปกรณ์สูง
8.2 ต้นทุนรวมระยะยาว
- การเลื่อยท่อ: ราคาเครื่องจักรต่ํา + ต้นทุนภายหลังสูง (เปลี่ยนใบมีดบ่อย + ค่าแรงในการลบคม + ต้นทุนวัสดุ + ค่าบํารุงรักษาสูง) ต้นทุนการดําเนินงานแบบครอบคลุมประจําปีสูงมาก
- การตัดด้วยเลเซอร์ท่อ: ราคาเครื่องจักรสูง + ต้นทุนภายหลังต่ํามาก (แทบไม่มีแรงงานหลังการแปรรูป + ขยะวัสดุน้อย + การบํารุงรักษาเสียหายต่ํา + สูญเสียวัสดุน้อยลง) สําหรับการผลิตจํานวนมากในระยะกลางและระยะยาว ต้นทุนครอบคลุมต่ํากว่ากระบวนการเลื่อยมาก และสามารถคืนทุนได้ภายใน 1–2 ปีสําหรับล็อตจํานวนมาก
- ความเสี่ยงจากข้อบกพร่อง & ผลผลิตของผลิตภัณฑ์
การเลื่อยท่อ
ข้อบกพร่องที่พบบ่อย: ปลายท่อเสียรูป, คราบใบมีด, ส่วนที่ไม่เรียบ, ความยาวเกินความคลาดเคลื่อน, รอยขีดข่วนที่ใบเลื่อย เนื่องจากการใช้งานด้วยมือและการสึกหรอของเครื่องมือ อัตราความชํารุดในการผลิตจํานวนมากอยู่ที่ประมาณ 3%–8%
การตัดด้วยเลเซอร์ท่อ
การประมวลผลโปรแกรม CNC ที่เสถียร ไม่มีข้อผิดพลาดจากการรบกวนด้วยมือ ไม่มีการเสียรูป รอยขีดข่วน หรือความเบี่ยงเบนของขนาด อัตราการเสียถูกควบคุมให้อยู่ในระดับ 0.5% โดยมีผลผลิตผลิตภัณฑ์สําเร็จรูปสูงมาก
- การเลือกสถานการณ์การใช้งานที่แม่นยํา
เลือกเครื่องเลื่อยท่อหากคุณมีคุณสมบัติดังต่อไปนี้
- ต้องการเพียงการตัดท่อแบบความยาวคงที่ที่เรียบง่าย ไม่ต้องเจาะรู ไม่มีร่อง และไม่ต้องทํางานต่อที่ซับซ้อน
- ส่วนใหญ่จะผลิตท่อเหล็กกล้าคาร์บอนที่มีผนังหนาและมีข้อกําหนดด้านผิวหน้าต่ํา
- สั่งซื้อล็อตเล็กที่หลากหลายเป็นครั้งคราว พร้อมงบประมาณอุปกรณ์เริ่มต้นที่จํากัด
- ติดตั้งกระบวนการลบคมและขัดเงาอย่างมืออาชีพอย่างอิสระ
เลือกเครื่องตัดเลเซอร์ท่อหากคุณมีคุณสมบัติดังต่อไปนี้
- ต้องการกระบวนการบูรณาการทั้งการตัด การเจาะรู การตัดร่อง และการตัดเส้นตัดสําหรับชิ้นส่วนท่อ
- กระบวนการผลิตท่อสแตนเลสผนังบาง อะลูมิเนียมอัลลอย และท่อโลหะผสมคุณภาพสูงโดยไม่ต้องเสียรูป
- ข้อกําหนดสูงในเรื่องความแม่นยําในการประกอบและการเรียบของผิวหน้า ต้องการการขึ้นรูปโดยตรงแบบไม่มีคม
- การผลิตจํานวนมาก มุ่งเน้นผลผลิตสูง ขยะวัสดุต่ํา และการผลิตอัตโนมัติแบบไร้คนขับ
- ผลิตภัณฑ์ที่ใช้ในสาขาระดับสูง: ข้อต่อท่อรถยนต์ อุปกรณ์ไฮดรอลิก อุปกรณ์ออกกําลังกาย วิศวกรรมท่อส่ง โครงสร้างเหล็กก่อสร้าง
- สรุปสุดท้าย
ไม่มีความเหนือกว่าหรือด้อยกว่าอย่างเด็ดขาดระหว่างการเลื่อยท่อและการตัดด้วยเลเซอร์ท่อ มีเพียงความเหมาะสมกับความต้องการในการผลิตเท่านั้น
- การเลื่อยท่อเป็นทางเลือกที่คุ้มค่าสําหรับการตัดท่อผนังหนาอย่างง่าย เหมาะสําหรับสถานการณ์การผลิตที่ต้องการความแม่นยําต่ําและงบประมาณต่ํา
- การตัดด้วยเลเซอร์ท่อเป็นโซลูชันการประมวลผลแบบบูรณาการที่มีประสิทธิภาพสูง ความแม่นยําสูง และใช้พลังงานต่ํา ซึ่งช่วยแก้ไขปัญหาของกระบวนการรองหลายอย่าง การสูญเสียวัสดุจํานวนมาก และคุณภาพที่ไม่เสถียรของการเลื่อยแบบดั้งเดิม และเป็นแนวทางหลักในการยกระดับกระบวนการท่อโลหะสมัยใหม่
| รายการ | เครื่องเลื่อยท่อ | เครื่องตัดเลเซอร์ท่อ |
|---|---|---|
| หลักการตัด | การตัดแบบกลไกด้วยใบเลื่อยคาร์ไบด์ | วัสดุหลอมและระเหยด้วยลําแสง CNC พร้อมแก๊สแรงดันสูง |
| ความสามารถในการประมวลผล | ส่วนใหญ่เป็นการตัดตรงและตัดมุมเอียงคงที่; ไม่มีรู / ร่อง / การประมวลผลรูปทรงที่ซับซ้อน | ตัดตรง, มุมเอียง, รู, ร่อง, เส้นตัด, รูปทรงซับซ้อนในครั้งเดียว |
| ความแม่นยําในการตัด | ±0.1~0.5 มม.; เกิดใบมีดและเศษไม้ ต้องลบคม | ±0.05 มม. หรือดีกว่า; ขอบเรียบพร้อมเชื่อม มีการตกแต่งรองน้อยที่สุด |
| รอยตัดและวัสดุที่สูญเสีย | ร่องกว้างที่เกิดจากความหนาของใบเลื่อย ทําให้วัสดุเสียมากขึ้น | ร่องแคบมาก อัตราการใช้วัสดุสูงกว่า |
| ต้นทุนล่วงหน้า | การลงทุนต่ําถึงปานกลาง | การลงทุนเริ่มต้นสูง |
| อุปกรณ์ใช้แล้วทิ้ง | เปลี่ยนใบเลื่อย, น้ําหล่อเย็น; ต้นทุนใบมีดที่เกิดซ้ํา | แก๊สช่วย, เลนส์ป้องกัน; ไม่มีการสึกหรอของใบมีดตัดแบบกลไก |
| สถานการณ์ที่เหมาะสม | ท่อตัดความยาวเรียบง่าย ผนังหนา ตัดด้วยน้ําหนักงบประมาณจํากัด หน้าตัดที่เรียบง่ายตามความต้องการ | ชิ้นส่วนความแม่นยําสูง รูปทรงท่อซับซ้อน ท่อผนังบาง และชุดท่อยานยนต์/ไฮดรอลิกระดับไฮเอนด์ |
| ระบบอัตโนมัติ | สามารถติดตั้งระบบป้อนอัตโนมัติ ฟังก์ชันยืดหยุ่นจํากัด | ระบบอัตโนมัติ CNC ระดับสูง ง่ายต่อการผสานรวมเข้ากับสายการผลิตเต็มรูปแบบ |