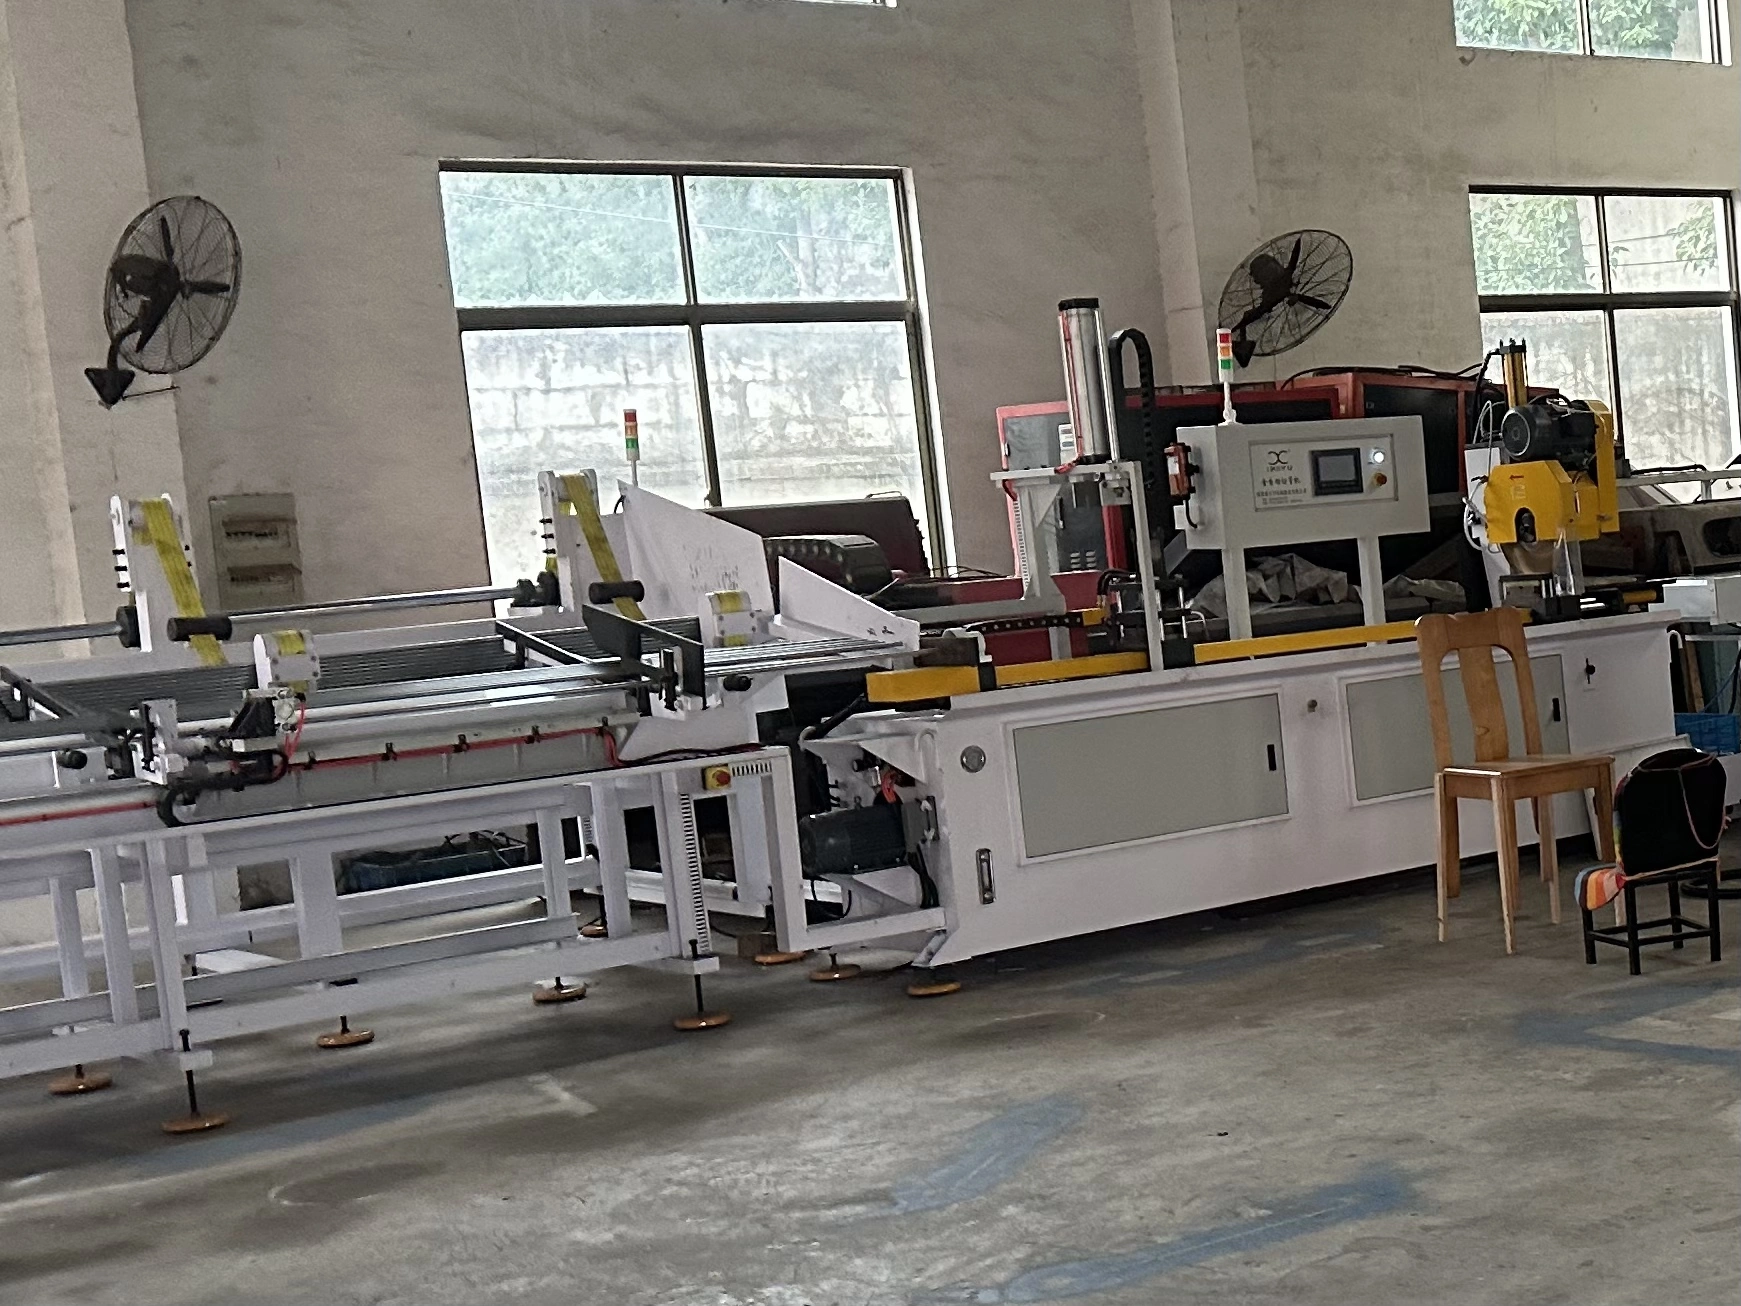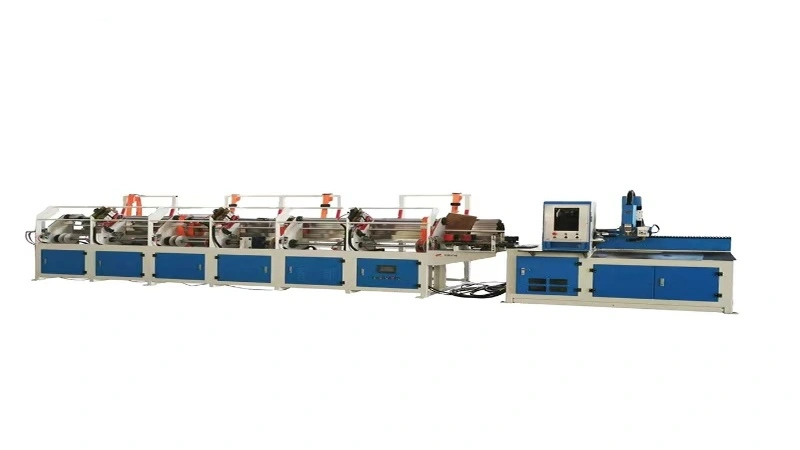
La máquina de conformado de extremos de tubería (formadora de extremos tubulares) realiza deformación plástica en frío en los extremos abiertos de los tubos. Para seleccionar el modelo correcto, necesitas confirmarlo Dimensión del tubo de preconformado, tamaño requerido del postconformado, número de estaciones de conformado, producción esperada, material y proceso de conformado. Una selección incorrecta provocará grietas, arrugas, tonelaje insuficiente o baja eficiencia de producción.
Características mecánicas
- Control por microordenador con accionamiento hidráulico para un funcionamiento estable.
- Interruptor de pedal móvil, con 3 funciones: arranque automático, pausa de emergencia y parada de emergencia, ofreciendo un alto rendimiento de seguridad.
- Capaz de realizar múltiples procesos de conformado, incluyendo encogimiento de tuberías, expansión de tuberías y desmontado de tubos. Es una máquina ideal para la formación de extremos de tubos.
- Sustitución rápida y sencilla del molde, adecuada para una producción flexible.
Parámetros técnicos
| Modelo | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| Capacidad máxima de contracción (mm) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| Carrera máxima de contracción (mm) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| Tiempo(s) de contracción simple | 4~6 | 5~10 | 8~15 | — | — | — | — |
| Carrera de sujeción | 70 | 80 | 85 | — | — | — | — |
| Curso de cambio de troquel | 90 | 110 | 135 | — | — | — | — |
| Fuente de alimentación de control(V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| Potencia máxima del motor (kW) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| Velocidad máxima de contracción del tubo (mm/seg) | 110/1.5 | — | — | — | — | 180/12 | — |
| Motor | Y112M-4 4KW | Y132S-4 5,5KW | Y132S-4 5,5KW | Y132S-4 7,5KW | Y132S-4 11KW | Y132S-4 15KW | Y132S-4 22KW |
| Desplazamiento de la bomba de aceite (L/min) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| Presión del sistema (Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| Desplazamiento de la bomba de aceite (L/min) | 14 | 19 | 19 | 22 | 22 | — | — |
| Capacidad del depósito de combustible(L) | 90 | 100 | 110 | — | — | — | — |
| Calidad del aceite | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) | Aceite hidráulico antidesgaste 32# (invierno) 46# aceite hidráulico antidesgaste (verano) |
| Dimensiones(LWH)(mm) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| Peso (kg) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
1. Confirmar dimensiones de la tubería: Preformado VS Postconformado
-
Parámetros de válvula en bruto preformados
- Diámetro exterior bruto del tubo (OD), espesor de la pared (WT)
- Material del tubo: acero al carbono, acero inoxidable, aluminio, cobre, aleación, etc.
- Rectitud y calidad del corte: el extremo del tubo debe biselarse y desbajarse antes de formar.
-
Dimensión objetivo post-formado
- OD / ID postconformado del perfil final (encogido / expandido / ensanchado / de tamaño cerrado / de perla)
- Longitud de conformado: la longitud axial de la sección deformada en el extremo de la tubería
- Relación de deformación: porcentaje de cambio en el diámetro. Regla importante: Una relación de deformación de un solo paso demasiado alta provoca grietas o arrugas. La gran deformación requiere formación progresiva en varias estaciones.
- Longitud máxima total del tubo Define el tamaño de la cama de la máquina, la carrera de sujeción y el espacio de liberación de la pieza.
Catalogue note: Prepare simple 2D drawing showing raw tube dimension and finished end‑profile dimension for manufacturer evaluation.
2. Número de estaciones de formación
La cantidad de estación determina cuántas operaciones diferentes de conformado final pueden completarse en un ciclo de máquina sin cambio manual de troqueles.
- Forma de extremo de tubería de una sola estación
- Se puede instalar un solo juego de troqueles de conformado. Solo una operación de conformado por ciclo.
- Adecuado: piezas simples de un solo proceso (solo encogiéndose O expandiéndose únicamente). Producción baja a media, cambios frecuentes de producto.
- Ventaja: Menor coste, configuración sencilla.
- Desventaja: Varios pasos de conformado requieren un reemplazo manual repetido del chip.
- Formador de tubería con extremos de varias estaciones (2 estaciones / 3 estaciones / 4 estaciones / 6 estaciones)
- La torreta/plataforma deslizante lleva varios juegos de troqueles; La máquina cambia automáticamente a la siguiente estación. Completar múltiples pasos secuenciales de conformado en un solo sujetado.
- Adecuado: Piezas que requieren conformado progresivo o procesos mixtos, por ejemplo, biselar → primer encogimiento → segundo encogimiento → perla. Piezas de gran deformación que no pueden terminar de un solo golpe.
- Ventaja: No hay cambio manual de troqueles dentro del ciclo de producción, mayor eficiencia y calidad constante.
- Desventaja: mayor inversión en máquinas.
Reminder: Station count is decided by your process flow, not blindly pursue more stations.
3. Producción y tiempo de ciclo
Calcula la potencia real necesaria para seleccionar tonelaje hidráulico, configuración de servo y opción de automatización.
- Producción esperada: piezas por hora / por turno de 8 horas / por día.
-
Tiempo de ciclo de la máquina: tiempo total incluyendo sujeción → formación → retracción → descarga.
- Estación única: aproximadamente 3-8 segundos por pieza (depende de la distancia de viaje y el tonelaje).
- Multi-estaciones: aproximadamente 4-12 segundos por pieza (más estaciones = ciclo ligeramente más largo).
-
Alimentación manual VS alimentación automática / robot
- Alimentación manual: el operador carga cada tubo. Apto para lotes bajos-medios.
- Alimentación de cargadores de robots / autoautomáticas: para producción en masa de gran volumen; Interfaz de señal de señal de la máquina reserva.
4. Otros factores críticos de selección
- Tonelaje de máquinas: Calculado a partir del diámetro exterior del tubo, grosor de la pared, resistencia al límite elástico del material y relación de deformación. Un tonelaje insuficiente resulta en una formación incompleta.
- Capacidad de sujeción: El rango de sujeción debe coincidir con el diámetro exterior del tubo en bruto.
- Requisitos de herramientas y mandriles: Los tubos de pared delgada que se expanden o ensanchan necesitan un mandril interno para evitar el colapso y el arrugamiento.
-
Modo de control:
- Hidráulico NC: económico para una producción en masa estable.
- CNC servo: control de posición preciso, ajuste fácil de parámetros para cambios frecuentes de producto.
- Ampliabilidad de la automatización: Si se planea una futura carga de robots, elige el modelo CNC con interfaz de señal de E/S reservada.
5. Errores comunes a evitar
- Solo mira el diámetro exterior máximo del tubo de la máquina, ignora el grosor de la pared, el material y la relación real de deformación.
- Compra una máquina multiestación cuando solo se necesita un paso de conformado, lo que provoca una sobreinversión innecesaria.
- Ignora el límite de relación de deformación, espera una pieza terminada de gran deformación en una máquina de estación única.
- Descuidar el preprocesado: el extremo del tubo cubierto con rebaba sin bisellos provocará la formación de grietas.
Preguntas frecuentes — Cómo elegir una máquina de conformado de extremos de tubería
P1: ¿Qué datos dimensionales debo proporcionar para la selección del formador de extremo de la tubería?
R: diámetro exterior del tubo en bruto preformado, grosor de la pared, material; dimensión del extremo objetivo del postconformado, longitud axial de la sección deformada, longitud máxima total del tubo y dibujo 2D del extremo del tubo terminado.
P2: ¿Qué es la razón de deformación, por qué es importante?
R: Razón de deformación = porcentaje de cambio de diámetro durante la contracción / expansión. Una deformación excesiva en un solo paso provoca grietas o arrugas. La gran deformación debe utilizar formación progresiva de varias estaciones.
P3: Estación única vs estación múltiple, ¿cómo elijo la cantidad de estación?
R: Elige Emisora única Si solo necesitas una operación de conformado (solo encoger o solo expandir), lote bajo-medio. Elige Multi-estación Cuando necesitas pasos secuenciales de formación múltiple o formación progresiva de gran deformación. No compres estaciones extra que nunca vas a usar.
P4: ¿Más estaciones significa mejor rendimiento de la máquina?
R: No. Más emisoras aumentan el coste de compra. Selecciona el número de estación estrictamente según el flujo real de tu proceso. Las estaciones innecesarias son inversión desperdiciada.
P5: ¿Cómo estimar la producción real de la máquina?
R: Calcular a partir del tiempo de ciclo de la máquina más el tiempo de carga y descarga del operador. Estación única ~3-8 s/pc; Multi-estación ~4-12 S/PC. La alimentación manual reducirá la producción horaria real en comparación con el tiempo de ciclo teórico.
P6: Mi tubo necesita reducción progresiva en dos pasos, ¿puedo usar una máquina de estación única?
R: Técnicamente sí, pero debes cambiar manualmente el dado y volver a sujetar el tubo para el segundo golpe. Reduce la eficiencia y la consistencia. Se recomienda la máquina multiestación para la producción en masa.
P7: ¿Por qué importa el grosor de la pared aunque el diámetro exterior del tubo cumpla con las especificaciones de la máquina?
R: El material de pared más gruesa o de alta resistencia requiere mayor tonelaje mecánico. El mismo tubo de pared delgada de diámetro exterior puede necesitar soporte para el mandril para evitar el colapso. No selecciones solo por diámetro exterior.
P8: ¿Puede funcionar el formador de extremo de tubería sin bisellar ni desbajar antes de formar?
R: No se recomienda. Las muelas afiladas actúan como puntos de inicio de grietas, provocando grietas en los extremos del tubo durante el conformado en frío, y también como matrices de formación por arañazos. El bisellado y el desbarbado son procesos obligatorios antes del proceso.
P9: ¿Cuál es la diferencia entre el formador hidráulico de NC y el formador de tubo servo CNC?
R: El Hydraulic-NC es rentable para una producción en masa estable con pocos cambios de producto. El CNC servo ofrece un control de posición preciso, un ajuste rápido de parámetros, mejor para conmutaciones frecuentes de piezas y actualizaciones de automatización.
P10: ¿Puedo añadir alimentación automática por robot más adelante en el formador de extremos de tubería existente?
R: Solo si tu máquina es versión CNC con interfaz reservada de señal-handshake de entrada. Los modelos básicos de estación única con sistema hidráulico NC generalmente no pueden adaptarse para la conexión de robots.
P11: Proceso de expansión de tubos de pared delgada, ¿qué configuración de máquina debo necesitar?
R: Confirma que la máquina puede instalar un mandil de soporte interno. El mandril es esencial para evitar arrugas y colapsos en los extremos de los tubos durante la expansión o ensanchamiento en tubos de pared fina.
P12: ¿Debería completar el conformado de los extremos de tubería antes o después de doblar la tubería?
R: Mejor práctica: terminar el conformado de los extremos de la tubería antes de la flexión de tubos. Tras la flexion, la forma compleja de la pieza puede bloquear el acceso del troquel o mandril a la apertura del tubo. Se requiere un accesorio especial a medida si no se puede evitar el conformado tras la curvatura.