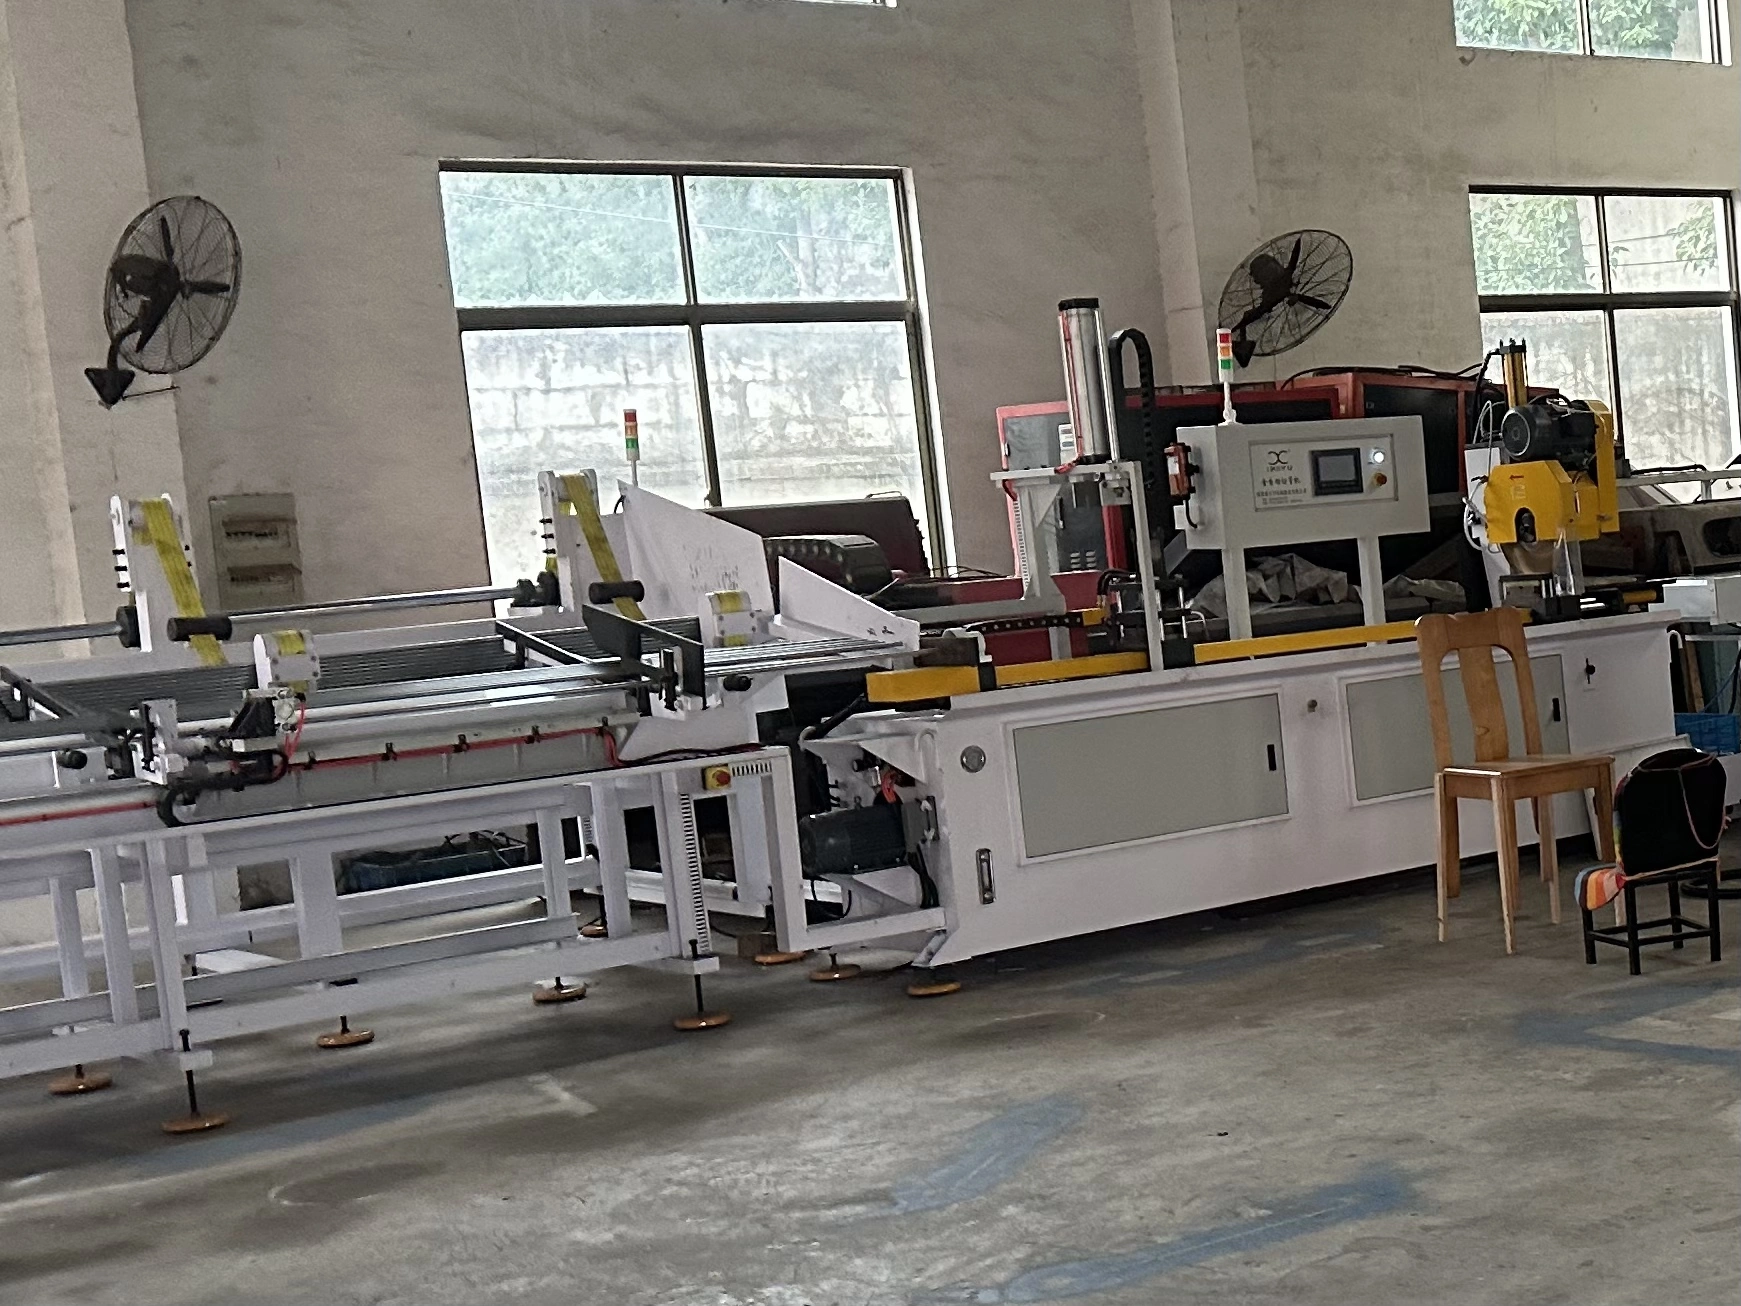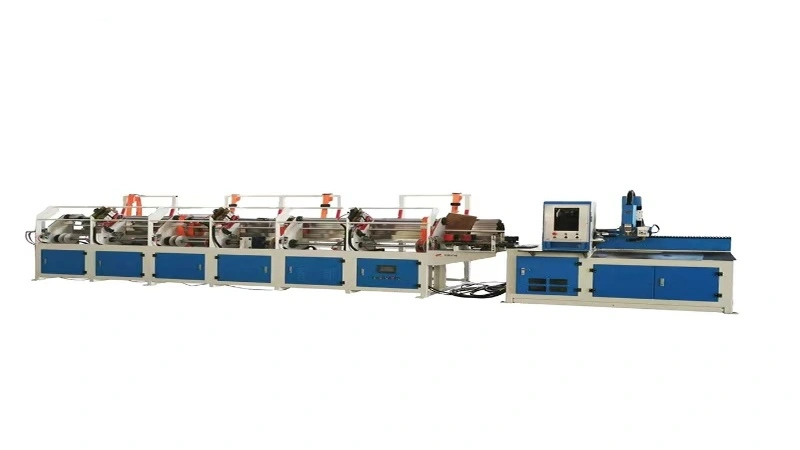
เครื่องขึ้นรูปปลายท่อ (tube end former) ทําการเปลี่ยนรูปพลาสติกเย็นที่ปลายท่อเปิด หากต้องการเลือกรุ่นที่ถูกต้อง คุณต้องยืนยัน ขนาดท่อเตรียมขึ้นรูป, ขนาดหลังขึ้นรูปที่ต้องการ, จํานวนสถานีขึ้นรูป, ผลผลิตที่คาดว่าจะผลิต, วัสดุและกระบวนการขึ้นรูป. การเลือกที่ผิดจะนําไปสู่การแตกร้าว รอยย่น ปริมาณการผลิตไม่เพียงพอ หรือประสิทธิภาพการผลิตต่ํา
ลักษณะทางกล
- การควบคุมด้วยไมโครคอมพิวเตอร์ด้วยระบบไฮดรอลิกเพื่อการทํางานที่เสถียร
- สวิตช์แป้นเหยียบแบบเคลื่อนที่ได้ มี 3 ฟังก์ชัน: สตาร์ทอัตโนมัติ, หยุดฉุกเฉิน และหยุดฉุกเฉิน ให้ประสิทธิภาพความปลอดภัยสูง
- สามารถทํากระบวนการขึ้นรูปได้หลายรูปแบบ เช่น การหดท่อ การขยายท่อ และการพลิกท่อ เป็นเครื่องจักรที่เหมาะสําหรับการขึ้นรูปปลายท่อ
- การเปลี่ยนแม่พิมพ์ได้อย่างรวดเร็วและง่ายดาย เหมาะสําหรับการผลิตที่ยืดหยุ่น
พารามิเตอร์ทางเทคนิค
| รุ่น | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| ความสามารถในการหดตัวสูงสุด (มม.) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| ช่วงหดตัวสูงสุด (มม.) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| ระยะเวลาการหดตัวครั้งเดียว | 4~6 | 5~10 | 8~15 | — | — | — | — |
| จังหวะหนีบ | 70 | 80 | 85 | — | — | — | — |
| จังหวะการเปลี่ยนแม่พิมพ์ | 90 | 110 | 135 | — | — | — | — |
| แหล่งจ่ายไฟควบคุม (V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| กําลังมอเตอร์สูงสุด (kW) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| อัตราการหดตัวสูงสุดของท่อ (มม./วินาที) | 110/1.5 | — | — | — | — | 180/12 | — |
| มอเตอร์ | Y112M-4 4KW | Y132S-4 5.5KW | Y132S-4 5.5KW | Y132S-4 7.5KW | Y132S-4 11KW | Y132S-4 15KW | Y132S-4 22KW |
| ปริมาตรปั๊มน้ํามัน (ลิตร/นาที) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| ความดันระบบ (Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| ปริมาตรปั๊มน้ํามัน (ลิตร/นาที) | 14 | 19 | 19 | 22 | 22 | — | — |
| ความจุถังน้ํามันเชื้อเพลิง (ลิตร) | 90 | 100 | 110 | — | — | — | — |
| คุณภาพน้ํามัน | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) | น้ํามันไฮดรอลิกป้องกันการสึกหรอ 32# (ฤดูหนาว)น้ํามันไฮดรอลิกป้องกันการสึกหรอ 46# (ฤดูร้อน) |
| ขนาด (LWH)(มม.) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| น้ําหนัก (กก.) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
1. ยืนยันขนาดท่อ: การขึ้นรูปล่วงหน้า VS การขึ้นรูปหลัง
-
พารามิเตอร์ของท่อดิบล่วงหน้า
- เส้นผ่านศูนย์กลางภายนอกของท่อดิบ (OD), ความหนาผนัง (WT)
- วัสดุท่อ: เหล็กกล้าคาร์บอน, สแตนเลส, อะลูมิเนียม, ทองแดง, อัลลอย ฯลฯ
- ความตรงและคุณภาพการตัด: ปลายท่อต้องถูกตัดมุมและลดคมก่อนขึ้นรูป
-
ขนาดเป้าหมายหลังการขึ้นรูป
- อัตราส่วน OD / ID ของโปรไฟล์ปลาย (หด/ขยาย/บาน/ขอบ/ขนาดปิด)
- ความยาวขึ้นรูป: ความยาวแกนของส่วนที่ถูกขึ้นรูปที่ปลายท่อ
- อัตราส่วนการเปลี่ยนรูป: เปอร์เซ็นต์ของการเปลี่ยนแปลงเส้นผ่านศูนย์กลาง กฎสําคัญ: อัตราส่วนการเปลี่ยนรูปขั้นเดียวที่มากเกินไปจะทําให้เกิดรอยร้าวหรือรอยย่น การเปลี่ยนรูปขนาดใหญ่ต้องการการขึ้นรูปแบบก้าวหน้าหลายสถานี
- ความยาวรวมสูงสุดของท่อ กําหนดขนาดแท่นเครื่อง ระยะการยึด และพื้นที่ปล่อยชิ้นงาน
Catalogue note: Prepare simple 2D drawing showing raw tube dimension and finished end‑profile dimension for manufacturer evaluation.
2. จํานวนสถานีขึ้นรูป
ปริมาณสถานีกําหนดจํานวนขั้นตอนการขึ้นรูปปลายทางที่แตกต่างกันในรอบเครื่องจักรหนึ่งรอบโดยไม่ต้องเปลี่ยนแม่พิมพ์ด้วยมือ
- ปลายท่อแบบสถานีเดียว
- สามารถติดตั้งแม่พิมพ์ขึ้นรูปชุดเดียวได้ เพียง หนึ่งครั้งต่อรอบการขึ้นรูป.
- เหมาะสําหรับ: ชิ้นงานที่ทําขั้นตอนเดียวอย่างง่าย (หดตัวหรือขยายตัวได้เท่านั้น) กําลังการผลิตต่ําถึงปานกลาง เปลี่ยนสินค้าบ่อยครั้ง
- ข้อดี: ต้นทุนต่ํากว่า การตั้งค่าง่าย
- ข้อเสีย: ขั้นตอนการขึ้นรูปหลายขั้นตอนต้องเปลี่ยนแม่พิมพ์ด้วยมือซ้ํา ๆ
- ปลายท่อหลายสถานีเดิม (2 สถานี / 3 สถานี / 4 สถานี / 6 สถานี)
- แท่นป้อมปืน / แท่นสไลด์ติดตั้งแม่พิมพ์หลายชุด; เครื่องจะเปลี่ยนไปยังสถานีถัดไปโดยอัตโนมัติ ทําขั้นตอนการขึ้นรูปหลายขั้นตอนตามลําดับในการหนีบครั้งเดียว
- เหมาะสม: ชิ้นส่วนที่ต้องการการขึ้นรูปแบบค่อยเป็นค่อยไป หรือกระบวนการผสม เช่น การเฉียงมุม→การหดตัวแรก→การหดตัวที่สอง→ลูกปัด ชิ้นงานที่มีการเปลี่ยนรูปสูงซึ่งไม่สามารถเสร็จสิ้นได้ในครั้งเดียว
- ข้อดี: ไม่ต้องสลับแม่พิมพ์ด้วยมือในรอบการผลิต เพิ่มประสิทธิภาพ คุณภาพสม่ําเสมอ
- ข้อเสีย: การลงทุนในเครื่องจักรที่สูงขึ้น
Reminder: Station count is decided by your process flow, not blindly pursue more stations.
3. ผลผลิตและเวลารอบการผลิต
คํานวณกําลังที่ต้องการจริงเพื่อเลือกน้ําหนักไฮดรอลิก การตั้งค่าเซอร์โว และตัวเลือกระบบอัตโนมัติ
- ผลผลิตที่คาดหวัง: จํานวนชิ้นต่อชั่วโมง / ต่อกะ 8 ชั่วโมง / ต่อวัน
-
เวลารอบเครื่องจักร: เวลารวมการหนีบ→ขึ้นรูป→หดแม่พิมพ์→ปลดโหลด
- สถานีเดียว: ประมาณ 3-8 วินาทีต่อชิ้น (ขึ้นอยู่กับระยะทางและน้ําหนัก)
- หลายสถานี: ประมาณ 4-12 วินาทีต่อชิ้น (สถานีมากขึ้น = รอบการบินยาวขึ้นเล็กน้อย)
-
ป้อนด้วยมือ VS ป้อนอัตโนมัติ/หุ่นยนต์
- ป้อนด้วยมือ: ผู้ปฏิบัติงานจะโหลดแต่ละท่อ เหมาะสําหรับการผลิตในปริมาณต่ําถึงกลาง
- ป้อนแมกกาซีนอัตโนมัติ / หุ่นยนต์: สําหรับการผลิตจํานวนมาก; เครื่องสํารองสัญญาณ Handshake อินเทอร์เฟซ
4. ปัจจัยสําคัญอื่น ๆ ในการคัดเลือก
- น้ําหนักเครื่องจักร: คํานวณจากค่า OD ของท่อ ความหนาของผนัง ความแข็งแรงของวัสดุ และอัตราส่วนการเปลี่ยนรูป ปริมาณตันไม่เพียงพอส่งผลให้การขึ้นรูปไม่สมบูรณ์
- ความสามารถในการจับยึด: ระยะการจับต้องตรงกับเส้นผ่านศูนย์กลางภายนอกของท่อดิบ
- ข้อกําหนดเครื่องมือและแกนหมุน: ท่อผนังบางที่ขยาย/ขยายออกต้องใช้แกนหมุนภายในเพื่อป้องกันการยุบและรอยย่น
-
โหมดควบคุม:
- ระบบไฮดรอลิก NC: ประหยัดสําหรับการผลิตจํานวนมากที่มั่นคง
- เซอร์โว CNC: ควบคุมตําแหน่งได้อย่างแม่นยํา ปรับพารามิเตอร์ได้ง่ายสําหรับการเปลี่ยนผลิตภัณฑ์บ่อยครั้ง
- การขยายระบบอัตโนมัติ: หากมีแผนจะโหลดหุ่นยนต์ในอนาคต ให้เลือกรุ่น CNC ที่มีอินเทอร์เฟซสัญญาณ IO สํารองไว้
5. ข้อผิดพลาดทั่วไปที่ควรหลีกเลี่ยง
- ดูแค่ขนาดสูงสุดของท่อ ไม่สนใจความหนาผนัง วัสดุ และอัตราส่วนการเปลี่ยนรูปจริง
- ซื้อเครื่องหลายสถานีเมื่อต้องการเพียงขั้นตอนขึ้นรูปเดียว ซึ่งอาจทําให้เกิดการลงทุนเกินความจําเป็น
- อย่าสนใจขีดจํากัดอัตราส่วนการเสียรูป เพราะคาดว่าจะเจอชิ้นส่วนสําเร็จรูปที่มีการเสียรูปสูงบนเครื่องจักรสถานีเดียว
- ละเลยการเตรียมงานก่อน: ปลายท่อที่ไม่ได้ตัดมุมและคลุมด้วยคมจะทําให้เกิดรอยแตกขึ้นรูป
คําถามที่พบบ่อย — วิธีเลือกเครื่องขึ้นรูปปลายท่อ
Q1: ฉันต้องให้ข้อมูลขนาดใดสําหรับการเลือกปลายท่อ?
ตอบ: ท่อดิบขึ้นรูปล่วงหน้า OD, ความหนาผนัง, วัสดุ; ขนาดปลายปลายเป้าหมายหลังขึ้นรูป, ความยาวแกนของส่วนตัดที่เปลี่ยนรูป, ความยาวท่อรวมสูงสุด และภาพวาด 2 มิติของปลายท่อสําเร็จรูป
คําถามที่ 2: อัตราส่วนการเปลี่ยนรูปคืออะไร ทําไมจึงสําคัญ?
ตอบ: อัตราส่วนการเปลี่ยนรูป = เปอร์เซ็นต์ของการเปลี่ยนแปลงเส้นผ่านศูนย์กลางระหว่างการหดตัว/ขยายตัว การเสียรูปขั้นเดียวมากเกินไปทําให้เกิดรอยร้าวหรือรอยย่น การเปลี่ยนรูปขนาดใหญ่ต้องใช้การขึ้นรูปแบบก้าวหน้าหลายสถานี
คําถามที่ 3: สถานีเดี่ยวกับหลายสถานี จะเลือกจํานวนสถานีอย่างไร?
ตอบ: เลือก สถานีเดียว ถ้าคุณต้องการแค่การขึ้นรูปครั้งเดียว (หดหรือขยายเพียงอย่างเดียว) ให้ทําเป็นชุดขนาดต่ําถึงกลาง เลือก หลายสถานี เมื่อคุณต้องการขั้นตอนการขึ้นรูปหลายขั้นตอนแบบต่อเนื่อง หรือการขึ้นรูปแบบก้าวหน้าที่มีการขึ้นรูปขนาดใหญ่ อย่าซื้อสถานีเพิ่มที่คุณจะไม่มีวันได้ใช้
คําถามที่ 4: สถานีที่มากขึ้นหมายถึงประสิทธิภาพของเครื่องจักรที่ดีขึ้นหรือไม่?
ตอบ: ไม่ สถานีมากขึ้นทําให้ต้นทุนการซื้อสูงขึ้น เลือกหมายเลขสถานีตามกระบวนการจริงของคุณอย่างเคร่งครัด สถานีที่ไม่จําเป็นเป็นการลงทุนที่เสียเปล่า
คําถามที่ 5: จะประมาณผลผลิตจริงของเครื่องจักรได้อย่างไร?
ตอบ: คํานวณจากเวลารอบเครื่องจักรบวกกับเวลาการโหลด-ขนถ่ายของผู้ปฏิบัติงาน สถานีเดี่ยว ~3-8 เครื่องต่อเครื่อง; หลายสถานี ~4-12 เครื่องต่อเครื่อง การป้อนด้วยมือจะลดปริมาณการผลิตจริงต่อชั่วโมงเมื่อเทียบกับเวลารอบทฤษฎี
ถามที่ 6: ท่อของฉันต้องการการหดตัวแบบก้าวหน้าสองขั้นตอน สามารถใช้เครื่องแบบสถานีเดียวได้ไหม?
ตอบ: ทางเทคนิคใช่ แต่คุณต้องเปลี่ยนแม่พิมพ์และหนีมท่อใหม่ด้วยมือสําหรับการยิงครั้งที่สอง มันลดประสิทธิภาพและความสม่ําเสมอลง แนะนําให้ใช้เครื่องหลายสถานีสําหรับการผลิตจํานวนมาก
คําถามที่ 7: ทําไมความหนาของผนังจึงสําคัญ แม้ว่าท่อ OD จะตรงกับข้อกําหนดของเครื่องจักร?
ตอบ: วัสดุที่มีผนังหนาหรือวัสดุที่มีความแข็งแรงสูงต้องการน้ําหนักเครื่องจักรที่มากขึ้น ท่อผนังบาง OD เดียวกันอาจต้องการการรองรับแกนหมุนเพื่อป้องกันการยุบตัว อย่าเลือกเพียงจากเส้นผ่านศูนย์กลางภายนอกเท่านั้น
คําถามที่ 8: ปลายท่อแบบ forformer สามารถทํางานโดยไม่ต้องตัดมุมหรือลบคมก่อนขึ้นรูปได้หรือไม่?
ตอบ: ไม่แนะนํา คมคมทําหน้าที่เป็นจุดเริ่มต้นของรอยแตก ทําให้เกิดรอยร้าวที่ปลายท่อในระหว่างการขึ้นรูปเย็น และยังทําให้เกิดรอยขีดข่วนในแม่พิมพ์ การแกะขอบและลบคมเป็นขั้นตอนก่อนดําเนินการที่จําเป็น
Q9: ความแตกต่างระหว่าง hydraulic NC กับเครื่องสร้างปลายท่อ CNC-serv คืออะไร?
ตอบ: Hydraulic-NC คุ้มค่าสําหรับการผลิตจํานวนมากที่มั่นคงและแทบไม่ต้องเปลี่ยนสินค้า CNC-เซอร์โว ให้การควบคุมตําแหน่งที่แม่นยํา ปรับพารามิเตอร์ได้รวดเร็ว เหมาะสําหรับการสลับโมเดลชิ้นส่วนและอัปเกรดระบบอัตโนมัติบ่อยครั้ง
คําถามที่ 10: ฉันสามารถเพิ่มการป้อนอัตโนมัติด้วยหุ่นยนต์ในปลายท่อที่มีอยู่ในภายหลังได้หรือไม่?
ตอบ: เฉพาะเมื่อเครื่องของคุณเป็นเวอร์ชัน CNC พร้อมอินเทอร์เฟซสัญญาณ-จับมือ IO สํารองไว้เท่านั้น รุ่นสถานีเดียวไฮดรอลิก-NC พื้นฐานโดยทั่วไปไม่สามารถติดตั้งเพิ่มเติมเพื่อเชื่อมต่อกับหุ่นยนต์ได้
คําถามที่ 11: กระบวนการขยายท่อผนังบาง ฉันควรใช้การตั้งค่าเครื่องจักรแบบใด?
ตอบ: ยืนยันว่าเครื่องสามารถติดตั้งแกนรองรับภายในได้ แกนหมุนมีความสําคัญเพื่อป้องกันการย่นและยุบปลายท่อระหว่างการขยาย/ขยายสําหรับท่อผนังบาง
คําถามที่ 12: ควรทําขั้นตอนขึ้นรูปปลายท่อก่อนหรือหลังการดัดท่อ?
ตอบ: แนวทางปฏิบัติที่ดีที่สุด: การขึ้นรูปปลายท่อสําหรับการตกแต่ง ก่อนการดัดท่อ. หลังจากดัดแล้ว รูปร่างชิ้นงานที่ซับซ้อนอาจขัดขวางการเข้าถึงของแม่พิมพ์/แกนหมุนไปยังช่องเปิดท่อ จําเป็นต้องมีอุปกรณ์ยึดพิเศษเฉพาะหากต้องการหลีกเลี่ยงการขึ้นรูปหลังการดัดงอ