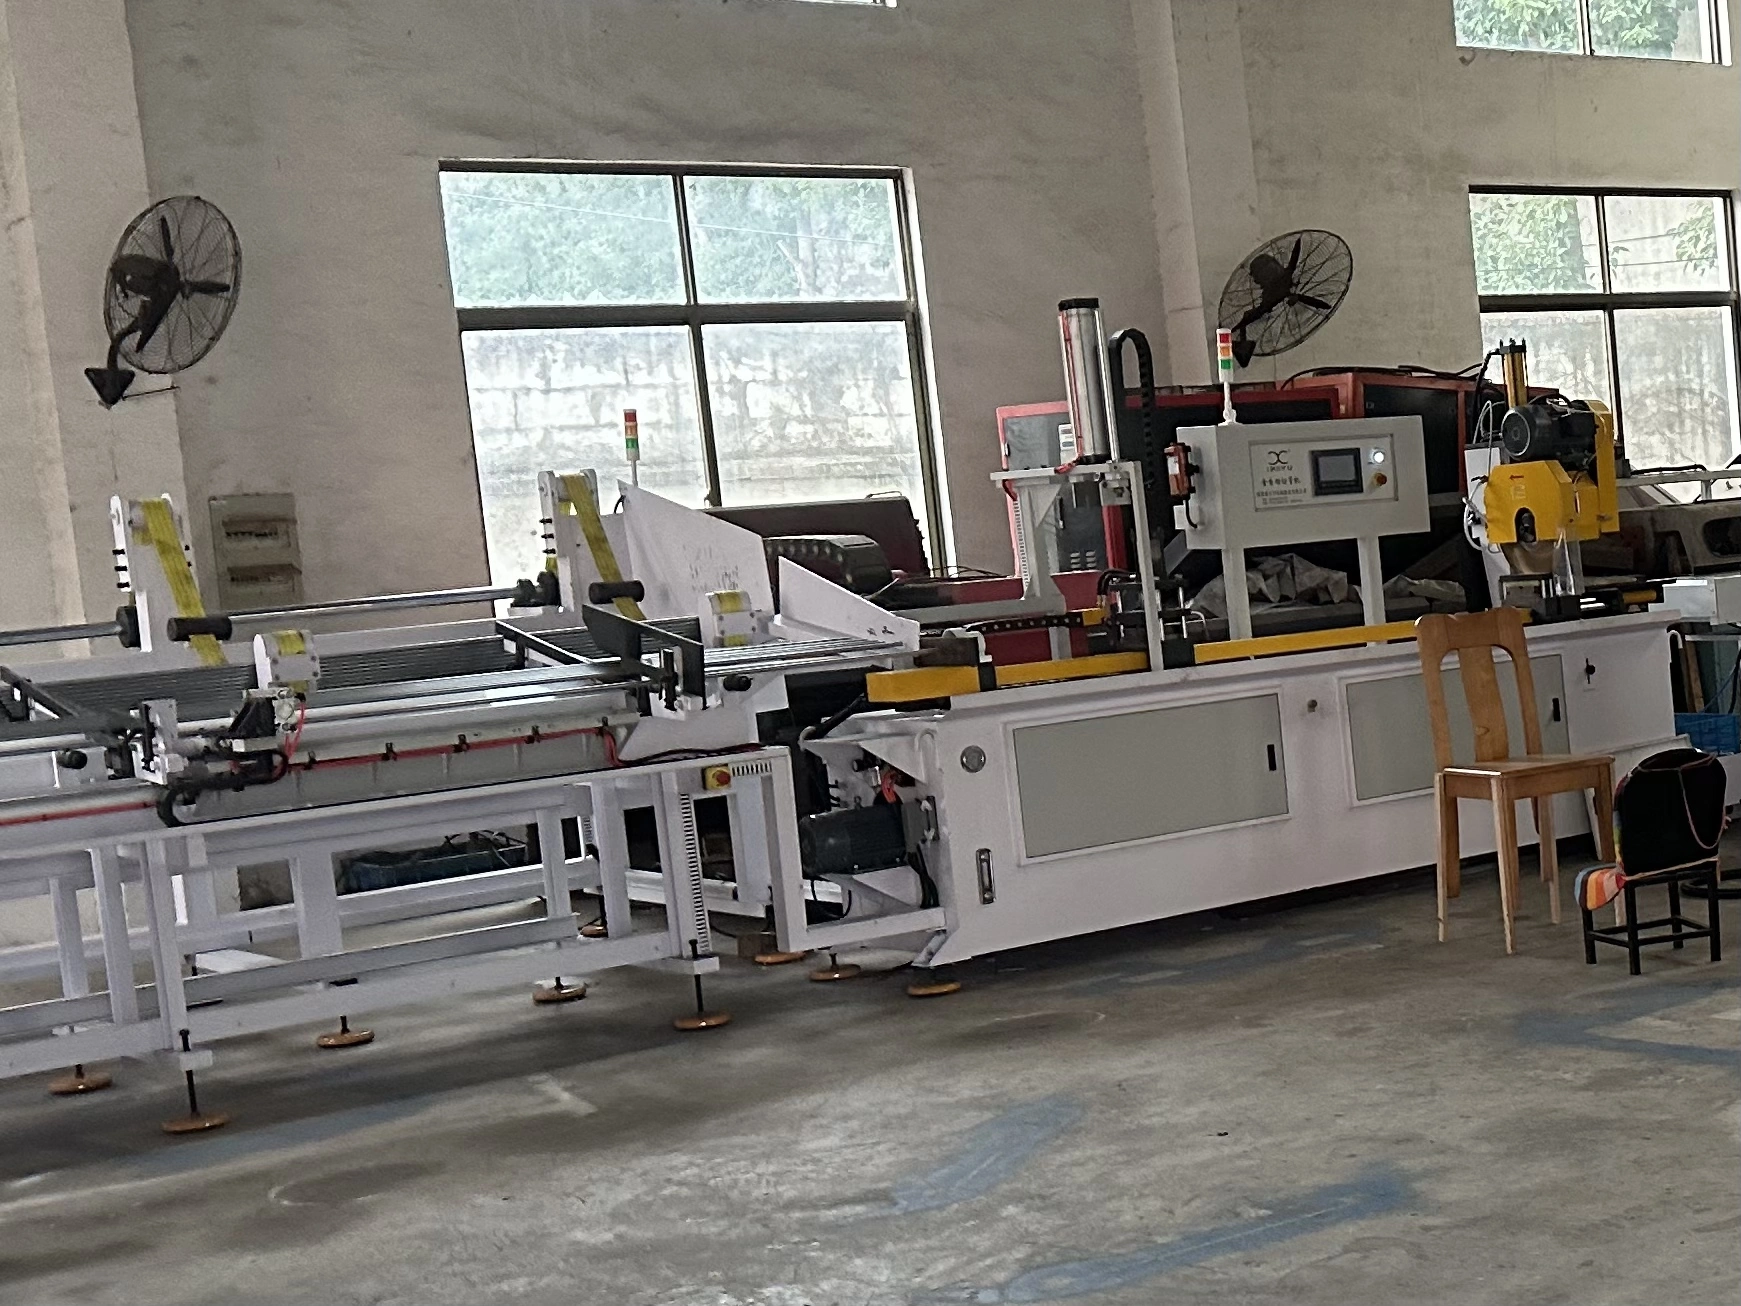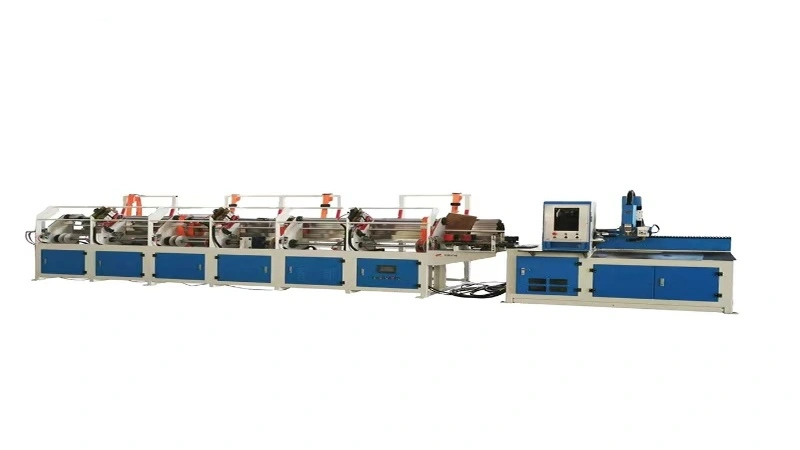
पाइप अंत बनाने की मशीन (ट्यूब अंत पूर्व) ट्यूब खुले सिरों पर ठंडे प्लास्टिक विरूपण का प्रदर्शन करती है। सही मॉडल का चयन करने के लिए, आपको पुष्टि करने की आवश्यकता है पूर्व-बनाने ट्यूब आयाम, आवश्यक पोस्ट-फॉर्मिंग आकार, बनाने वाले स्टेशनों की संख्या, अपेक्षित उत्पादन उत्पादन, सामग्री और बनाने की प्रक्रिया. गलत चयन से दरार, झुर्रियाँ, अपर्याप्त टन भार या कम उत्पादन क्षमता होगी।
यांत्रिक विशेषताएँ
- स्थिर संचालन के लिए हाइड्रोलिक ड्राइव के साथ माइक्रो कंप्यूटर नियंत्रण।
- जंगम पैर पेडल स्विच, 3 कार्यों की विशेषता: स्वचालित शुरुआत, आपातकालीन ठहराव और आपातकालीन स्टॉप, उच्च सुरक्षा प्रदर्शन प्रदान करना।
- पाइप सिकुड़ने, पाइप विस्तार और ट्यूब अपसेटिंग सहित कई बनाने की प्रक्रियाओं में सक्षम। यह ट्यूब एंड बनाने के लिए एक आदर्श मशीन है।
- त्वरित और सरल मोल्ड प्रतिस्थापन, लचीले उत्पादन के लिए उपयुक्त।
तकनीकी मापदंड
| को गढ़ना | पीएस38 | पीएस60 | पीएस80 | पीएस114 | पीएस130 | पीएस160 | पीएस219 |
|---|---|---|---|---|---|---|---|
| अधिकतम संकोचन क्षमता (मिमी) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| अधिकतम संकोचन स्ट्रोक (मिमी) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| एकल संकोचन समय | 4 ~ 6 | 5 ~ 10 | 8 ~ 15 | — | — | — | — |
| क्लैंपिंग स्ट्रोक | 70 | 80 | 85 | — | — | — | — |
| डाई चेंज स्ट्रोक | 90 | 110 | 135 | — | — | — | — |
| नियंत्रण बिजली की आपूर्ति (वी) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| अधिकतम मोटर शक्ति (किलोवाट) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| अधिकतम ट्यूब संकोचन दर (मिमी/सेकंड) | 110/1.5 | — | — | — | — | 180/12 | — |
| मोटर | Y112M-4 4KW | Y132S-4 5.5KW | Y132S-4 5.5KW | वाई132एस-4 7.5 किलोवाट | Y132S-4 11KW | Y132S-4 15KW | वाई132एस-4 22किलोवाट |
| तेल पंप विस्थापन (एल/मिनट) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| सिस्टम दबाव (एमपीए) | 12 | 12 | 12 | 15 | 15 | — | — |
| तेल पंप विस्थापन (एल/मिनट) | 14 | 19 | 19 | 22 | 22 | — | — |
| ईंधन टैंक क्षमता (एल) | 90 | 100 | 110 | — | — | — | — |
| तेल की गुणवत्ता | 32 # एंटी-वियर हाइड्रोलिक तेल (सर्दी) 46 # एंटी-वियर हाइड्रोलिक तेल (ग्रीष्मकालीन) | 32 # एंटी-वियर हाइड्रोलिक तेल (सर्दी) 46 # एंटी-वियर हाइड्रोलिक तेल (ग्रीष्मकालीन) | 32 # एंटी-वियर हाइड्रोलिक तेल (सर्दी) 46 # एंटी-वियर हाइड्रोलिक तेल (ग्रीष्मकालीन) | 32 # एंटी-वियर हाइड्रोलिक तेल (सर्दी) 46 # एंटी-वियर हाइड्रोलिक तेल (ग्रीष्मकालीन) | 32 # एंटी-वियर हाइड्रोलिक तेल (सर्दी) 46 # एंटी-वियर हाइड्रोलिक तेल (ग्रीष्मकालीन) | 32 # एंटी-वियर हाइड्रोलिक तेल (सर्दी) 46 # एंटी-वियर हाइड्रोलिक तेल (ग्रीष्मकालीन) | 32 # एंटी-वियर हाइड्रोलिक तेल (सर्दी) 46 # एंटी-वियर हाइड्रोलिक तेल (ग्रीष्मकालीन) |
| आयाम (एलपश्चिमीएच) (मिमी) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| वजन (किलो) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
1. पाइप आयामों की पुष्टि करें: प्री-फॉर्मिंग वीएस पोस्ट-फॉर्मिंग
-
कच्ची ट्यूब पैरामीटर बनाने से पहले
- कच्ची ट्यूब बाहरी व्यास (OD), दीवार की मोटाई (WT)
- ट्यूब सामग्री: कार्बन स्टील, स्टेनलेस स्टील, एल्यूमीनियम, तांबा, मिश्र धातु आदि।
- सीधापन और काटने की गुणवत्ता: ट्यूब के सिरे को बनाने से पहले चम्फर्ड और डिबर किया जाना चाहिए।
-
पोस्ट-फॉर्मिंग लक्ष्य आयाम
- अंतिम प्रोफ़ाइल का OD/ID बनाने के बाद (सिकुड़ा हुआ/विस्तारित/फ्लेयर्ड/मनका/बंद आकार)
- बनाने की लंबाई: पाइप के अंत पर विकृत खंड की अक्षीय लंबाई
- विरूपण अनुपात: व्यास परिवर्तन का प्रतिशत। महत्वपूर्ण नियम: बहुत बड़ा एक-चरणीय विरूपण अनुपात दरार या झुर्रियों का कारण बनता है। बड़े विरूपण के लिए बहु-स्टेशन प्रगतिशील गठन की आवश्यकता होती है।
- अधिकतम ट्यूब कुल लंबाई मशीन बिस्तर के आकार, क्लैंपिंग स्ट्रोक और वर्कपीस-रिलीज़ स्पेस को परिभाषित करता है।
9बी518872ई72डी3सीबीए8407एसीए59डी819565
2. फॉर्मिंग स्टेशनों की संख्या
स्टेशन की मात्रा यह निर्धारित करती है कि मैनुअल डाई परिवर्तन के बिना एक मशीन चक्र में कितने अलग-अलग अंत-निर्माण संचालन पूरे किए जा सकते हैं।
- सिंगल-स्टेशन पाइप एंड पूर्व
- मरने का एक सेट स्थापित कर सकते हैं। केवल प्रति चक्र एक गठन ऑपरेशन.
- उपयुक्त: सरल एकल-प्रक्रिया वर्कपीस (केवल सिकुड़ना या केवल विस्तार करना)। कम-से-मध्यम आउटपुट, बार-बार उत्पाद परिवर्तन।
- लाभ: कम लागत, सरल सेटअप।
- नुकसान: कई बनाने के चरणों को बार-बार मैनुअल डाई प्रतिस्थापन की आवश्यकता होती है।
- मल्टी-स्टेशन पाइप एंड पूर्व (2-स्टेशन / 3-स्टेशन / 4-स्टेशन / 6-स्टेशन)
- बुर्ज/स्लाइड प्लेटफॉर्म में मरने के कई सेट होते हैं; मशीन स्वचालित रूप से अगले स्टेशन पर शिफ्ट हो जाती है। एक क्लैंपिंग में कई अनुक्रमिक बनाने के चरणों को पूरा करें।
- उपयुक्त: प्रगतिशील गठन, या मिश्रित प्रक्रियाओं की आवश्यकता वाले हिस्से जैसे चम्फर → पहले हटते हैं → दूसरा सिकुड़ता है मनका →। बड़े-विरूपण वर्कपीस जो एक हिट में खत्म नहीं हो सकते।
- लाभ: उत्पादन चक्र के अंदर कोई मैनुअल डाई स्वैप, उच्च दक्षता, लगातार गुणवत्ता।
- नुकसान: उच्च मशीन निवेश।
55बी814एफ92588ई8डी8बी5ए14सी83878सीएबी44
3. उत्पादन आउटपुट और चक्र समय
हाइड्रोलिक टन भार, सर्वो कॉन्फ़िगरेशन और स्वचालन विकल्प का चयन करने के लिए वास्तविक आवश्यक आउटपुट की गणना करें।
- अपेक्षित आउटपुट: टुकड़े प्रति घंटे / प्रति 8 घंटे की पाली / प्रति दिन।
-
मशीन चक्र का समय: क्लैंपिंग → बनाने → मरने के पीछे हटने → अनलोड सहित कुल समय।
- सिंगल-स्टेशन: प्रति टुकड़ा लगभग 3-8 सेकंड (यात्रा दूरी और टन भार पर निर्भर करता है)।
- मल्टी-स्टेशन: लगभग 4-12 सेकंड प्रति टुकड़ा (अधिक स्टेशन = थोड़ा लंबा चक्र)।
-
मैनुअल फीडिंग वीएस ऑटोमैटिक/रोबोट फीडिंग
- मैनुअल फीडिंग: ऑपरेटर प्रत्येक ट्यूब को लोड करता है। कम-मध्यम बैच के लिए फिट।
- ऑटो-मैगज़ीन फीडिंग: उच्च मात्रा में बड़े पैमाने पर उत्पादन के लिए; मशीन सिग्नल हैंडशेक इंटरफ़ेस आरक्षित करती है।
4. अन्य महत्वपूर्ण चयन कारक
- मशीन टन भार: ट्यूब आयुध डिपो, दीवार की मोटाई, सामग्री उपज शक्ति और विरूपण अनुपात से गणना की जाती है। अपर्याप्त टन भार के परिणामस्वरूप अधूरा गठन होता है।
- क्लैंपिंग क्षमता: क्लैंपिंग रेंज को कच्चे ट्यूब बाहरी व्यास से मेल खाना चाहिए।
- टूलींग और मैंड्रेल की आवश्यकता: पतली-दीवार ट्यूब का विस्तार/फ्लेयरिंग को पतन और झुर्रियों से बचने के लिए आंतरिक खराद का धुरा की आवश्यकता होती है।
-
नियंत्रण मोड:
- हाइड्रोलिक एनसी: स्थिर बड़े पैमाने पर उत्पादन के लिए किफायती।
- सीएनसी सर्वो: सटीक स्थिति नियंत्रण, लगातार उत्पाद परिवर्तन के लिए आसान पैरामीटर समायोजन।
- स्वचालन विस्तार क्षमता: यदि भविष्य में रोबोट लोडिंग की योजना बनाई गई है, तो आरक्षित आईओ सिग्नल इंटरफ़ेस के साथ सीएनसी मॉडल चुनें।
5. बचने के लिए सामान्य गलतियाँ
- केवल मशीन के अधिकतम ट्यूब आयुध डिपो को देखें, दीवार की मोटाई, सामग्री और वास्तविक विरूपण अनुपात को अनदेखा करें।
- मल्टी-स्टेशन मशीन खरीदें जब केवल एक बनाने के चरण की आवश्यकता हो, जिससे अनावश्यक अधिक निवेश हो।
- विरूपण-अनुपात सीमा को अनदेखा करें, एकल-स्टेशन मशीन पर बड़े-विरूपण समाप्त भाग की अपेक्षा करें।
- पूर्व-प्रसंस्करण की उपेक्षा: अन-चम्फर्ड गड़गड़ाहट से ढकी हुई ट्यूब का अंत दरार बनाने का कारण बनेगा।
अक्सर पूछे जाने वाले प्रश्न - पाइप एंड फॉर्मिंग मशीन कैसे चुनें
Q1: पाइप एंड-पूर्व चयन के लिए मुझे कौन सा आयामी डेटा प्रदान करना चाहिए?
ए: कच्ची ट्यूब आयुध डिपो, दीवार की मोटाई, सामग्री बनाने से पहले; पोस्ट-फॉर्मिंग लक्ष्य अंत आयाम, विकृत खंड अक्षीय लंबाई, अधिकतम समग्र ट्यूब लंबाई, और तैयार पाइप अंत की 2 डी ड्राइंग।
Q2: विरूपण अनुपात क्या है, यह महत्वपूर्ण क्यों है?
ए: विरूपण अनुपात = सिकुड़ने/विस्तार के दौरान व्यास परिवर्तन का प्रतिशत। अत्यधिक एकल-चरण विरूपण दरार या झुर्रियों का कारण बनता है। बड़े विरूपण को मल्टी-स्टेशन प्रगतिशील बनाने का उपयोग करना चाहिए।
Q3: सिंगल-स्टेशन बनाम मल्टी-स्टेशन, मैं स्टेशन की मात्रा कैसे चुनूं?
ए: चुनें सिंगल-स्टेशन यदि आपको केवल एक बनाने के ऑपरेशन की आवश्यकता है (केवल सिकोड़ें या केवल विस्तार करें), कम-मध्यम बैच। चुनें मल्टी-स्टेशन जब आपको अनुक्रमिक एकाधिक बनाने वाले चरणों या बड़े-विरूपण प्रगतिशील बनाने की आवश्यकता होती है। अतिरिक्त स्टेशन न खरीदें जिनका आप कभी उपयोग नहीं करेंगे।
Q4: क्या अधिक स्टेशनों का मतलब बेहतर मशीन प्रदर्शन है?
ए: नहीं। अधिक स्टेशन खरीद लागत बढ़ाते हैं। अपने वास्तविक प्रक्रिया प्रवाह के अनुसार सख्ती से स्टेशन नंबर का चयन करें। अनावश्यक स्टेशन व्यर्थ निवेश हैं।
Q5: वास्तविक मशीन आउटपुट का अनुमान कैसे लगाएं?
ए: मशीन चक्र समय और ऑपरेटर लोडिंग-अनलोडिंग समय से गणना करें। सिंगल-स्टेशन ~3-8 एस/पीसी; मल्टी-स्टेशन ~ 4-12 एस / पीसी। मैनुअल फीडिंग सैद्धांतिक चक्र समय की तुलना में वास्तविक प्रति घंटा उत्पादन को कम कर देगी।
Q6: मेरी ट्यूब को दो-चरण प्रगतिशील सिकुड़ने की आवश्यकता है, क्या मैं सिंगल-स्टेशन मशीन का उपयोग कर सकता हूं?
ए: तकनीकी रूप से हाँ, लेकिन आपको दूसरी हिट के लिए मैन्युअल रूप से डाई और री-क्लैंप ट्यूब को बदलना होगा। यह दक्षता और स्थिरता को कम करता है। बड़े पैमाने पर उत्पादन के लिए मल्टी-स्टेशन मशीन की सिफारिश की जाती है।
Q7: दीवार की मोटाई क्यों मायने रखती है, भले ही ट्यूब OD मशीन विनिर्देश में फिट बैठता हो?
उत्तर: मोटी दीवार या उच्च शक्ति वाली सामग्री के लिए उच्च मशीन टन भार की आवश्यकता होती है। पतले पतले को रोकने के लिए एक ही OD पतली दीवार ट्यूब को खराद का धुरा समर्थन की आवश्यकता हो सकती है। केवल बाहरी व्यास से चयन न करें।
Q8: क्या पाइप बनाने से पहले चम्फरिंग/डिबगिंग के बिना एंड-पूर्व काम कर सकता है?
ए: अनुशंसित नहीं। तेज गड़गड़ाहट दरार दीक्षा बिंदुओं के रूप में कार्य करती है, जिससे ठंड बनाने के दौरान ट्यूब-एंड क्रैकिंग होती है, और खरोंच बनाने से भी मृत्यु हो जाती है। चैम्फरिंग और डिबगिंग अनिवार्य पूर्व-प्रक्रिया है।
Q9: हाइड्रोलिक एनसी और सीएनसी-सर्वो पाइप एंड-फॉर्मर के बीच क्या अंतर है?
ए: हाइड्रोलिक-एनसी स्थिर बड़े पैमाने पर उत्पादन के लिए लागत प्रभावी है, जिसमें शायद ही कभी उत्पाद परिवर्तन होता है। सीएनसी-सर्वो सटीक स्थिति नियंत्रण, तेजी से पैरामीटर समायोजन, लगातार भाग-मॉडल स्विचिंग और स्वचालन उन्नयन के लिए बेहतर प्रदान करता है।
Q10: क्या मैं मौजूदा पाइप एंड-फॉर्मर पर बाद में रोबोट स्वचालित फीडिंग जोड़ सकता हूं?
ए: केवल अगर आपकी मशीन आरक्षित आईओ सिग्नल-हैंडशेक इंटरफ़ेस के साथ सीएनसी संस्करण है। बुनियादी हाइड्रोलिक-एनसी सिंगल-स्टेशन मॉडल को आम तौर पर रोबोट कनेक्शन के लिए रेट्रोफिट नहीं किया जा सकता है।
Q11: पतली दीवार ट्यूब विस्तार प्रक्रिया, मुझे किस मशीन कॉन्फ़िगरेशन की आवश्यकता होगी?
ए: पुष्टि मशीन आंतरिक सहायक खराद का धुरा स्थापित कर सकती है। पतली दीवार टयूबिंग के लिए विस्तार / भड़कने के दौरान ट्यूब-एंड झुर्रियों और ढहने से बचने के लिए मैंड्रेल आवश्यक है।
Q12: क्या मुझे पाइप झुकने से पहले या बाद में पाइप-एंड-फॉर्मिंग पूरा करना चाहिए?
ए: सर्वोत्तम अभ्यास: पाइप-एंड-फॉर्मिंग खत्म करें पाइप झुकने से पहले. झुकने के बाद, जटिल वर्कपीस आकार ट्यूब खोलने के लिए मरने / खराद का धुरा पहुंच को अवरुद्ध कर सकता है। विशेष कस्टम स्थिरता की आवश्यकता होती है यदि झुकने के बाद गठन से बचा नहीं जा सकता है।