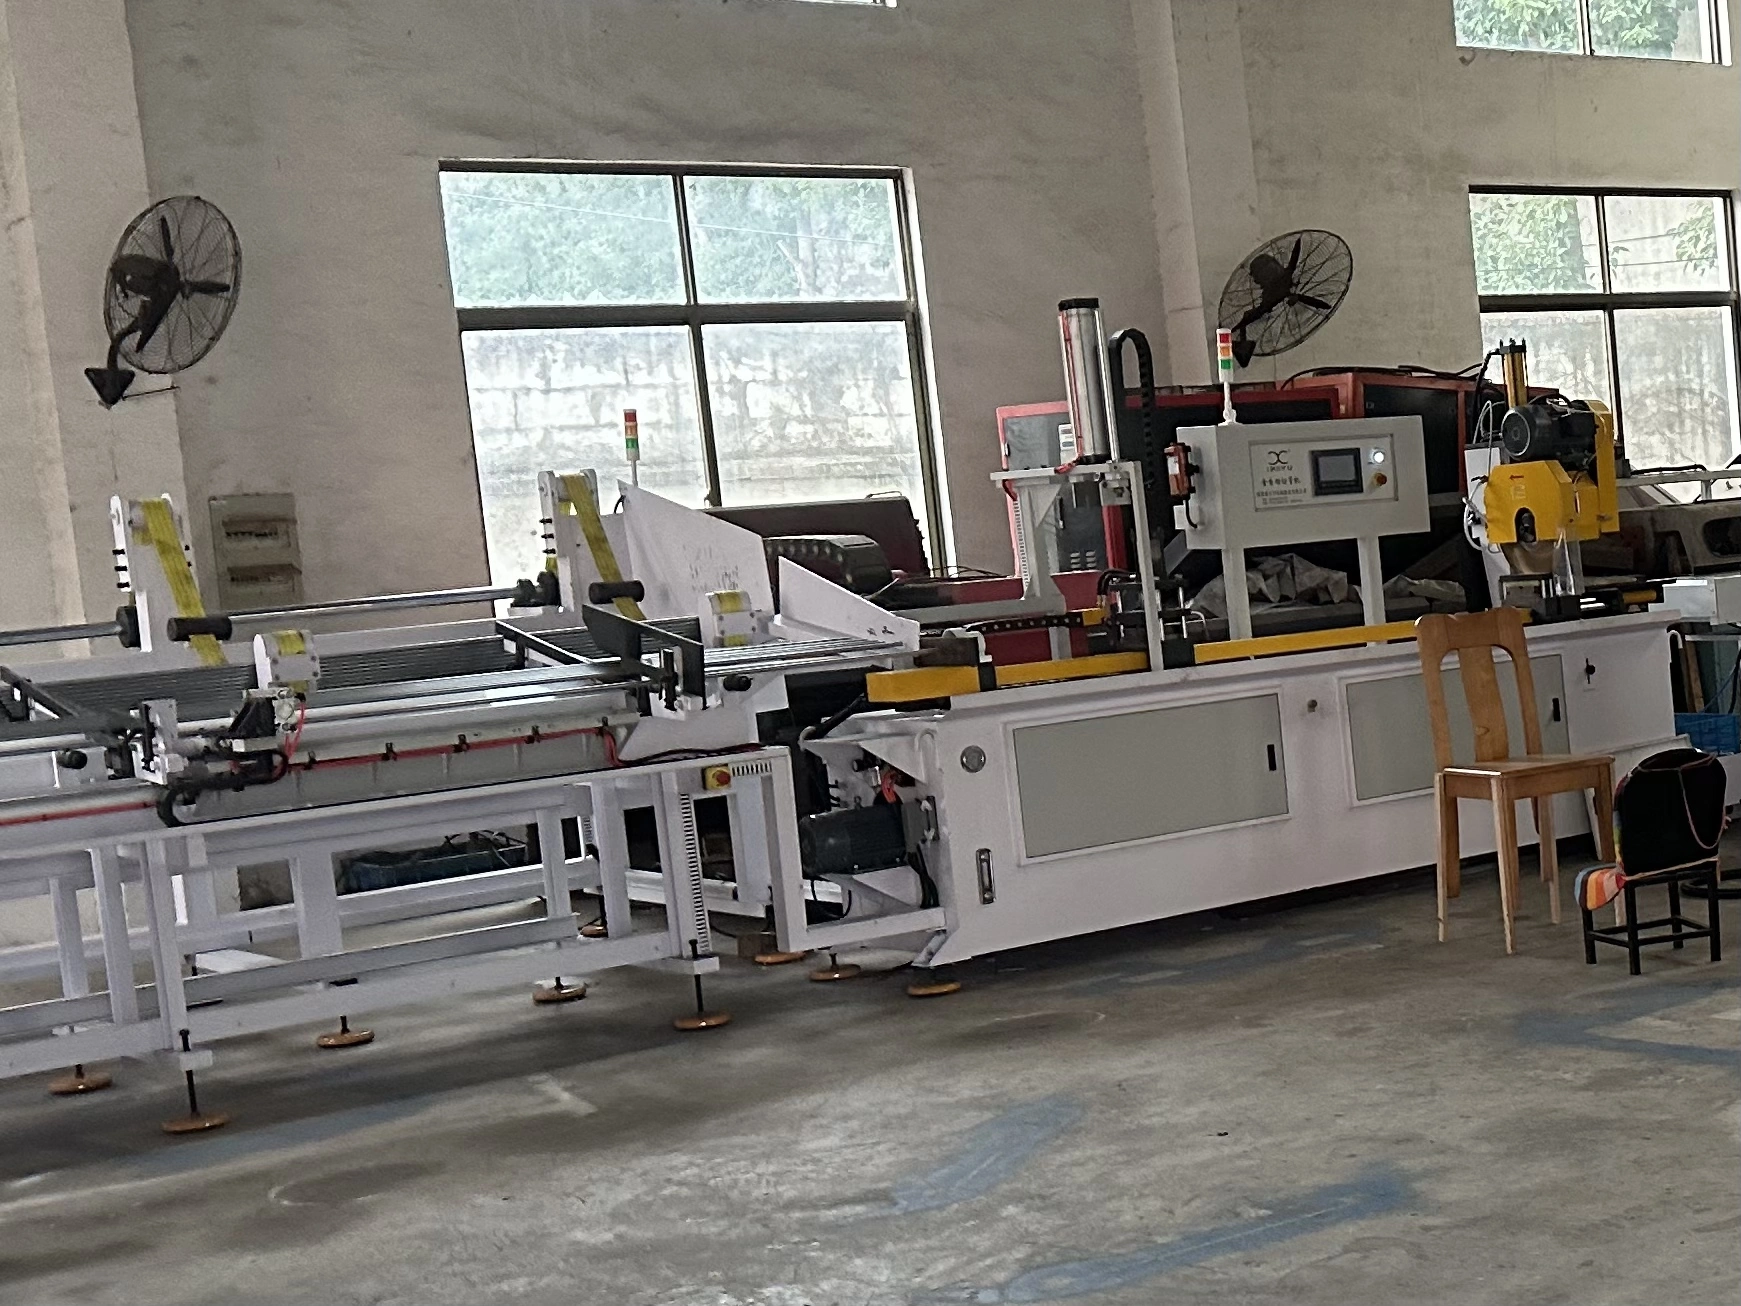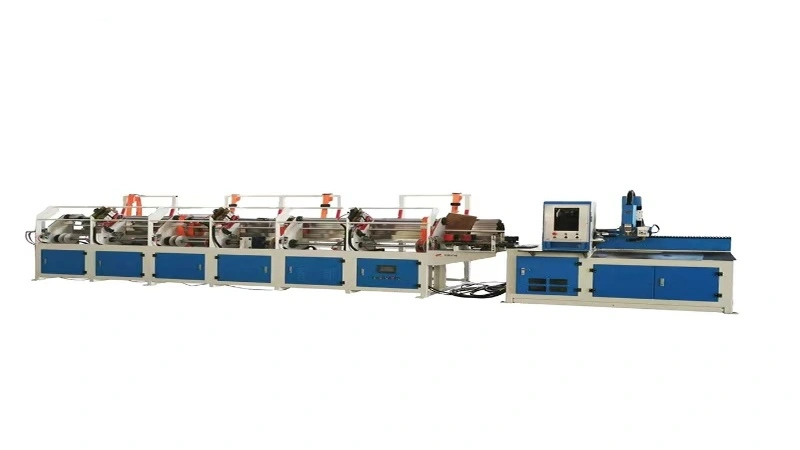
تقوم آلة تشكيل نهاية الأنابيب (مصنع نهاية الأنابيب) بتشوه بلاستيك بارد على نهايات الأنابيب المفتوحة. لاختيار الطراز الصحيح، تحتاج إلى التأكد بعد التشكيل الأولي، الحجم المطلوب بعد التكوين، عدد محطات التشكيل، الإنتاج المتوقع، المادة وعملية التشكيل. الاختيار الخاطئ سيؤدي إلى التشققات أو التجاعيد أو حمولة غير كافية أو انخفاض كفاءة الإنتاج.
الخصائص الميكانيكية
- التحكم في الحاسوب الدقيق مع دفع هيدروليكي للتشغيل المستقر.
- مفتاح دواسة قدم متحرك، يتميز بثلاث وظائف: التشغيل التلقائي، الإيقاف الطارئ والتوقف الطارئ، مما يوفر أداء أمان عاليا.
- قادر على تنفيذ عدة عمليات تشكيل تشمل تقليص الأنابيب، توسيع الأنبوب، وتحريك الأنابيب. إنه جهاز مثالي لتشكيل نهايات الأنابيب.
- استبدال القوالب بسرعة وبساطة، مناسب للإنتاج المرن.
المعايير التقنية
| النموذج | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| أقصى سعة انكماش (مم) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| أقصى شوط انكماش (مم) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| زمن الانكماش الفردي | 4~6 | 5~10 | 8~15 | — | — | — | — |
| ضربة التثبيت | 70 | 80 | 85 | — | — | — | — |
| ضربة تغيير القالب | 90 | 110 | 135 | — | — | — | — |
| مزود طاقة التحكم (V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| أقصى قوة للمحرك (كيلوواط) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| أقصى معدل انكماش للأنبوب (مم/ثانية) | 110/1.5 | — | — | — | — | 180/12 | — |
| المحرك | Y112M-4 4KW | Y132S-4 5.5 كيلوواط | Y132S-4 5.5 كيلوواط | Y132S-4 7.5 كيلوواط | Y132S-4 11 كيلوواط | Y132S-4 15 كيلوواط | Y132S-4 22 كيلوواط |
| إزاحة مضخة الزيت (لتر/دقيقة) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| ضغط النظام (Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| إزاحة مضخة الزيت (لتر/دقيقة) | 14 | 19 | 19 | 22 | 22 | — | — |
| سعة خزان الوقود (L) | 90 | 100 | 110 | — | — | — | — |
| جودة الزيت | زيت هيدروليكي مقاوم للتآكل 32# (الشتاء) 46# زيت هيدروليكي مضاد للتآكل (الصيف) | زيت هيدروليكي مقاوم للتآكل 32# (الشتاء) 46# زيت هيدروليكي مضاد للتآكل (الصيف) | زيت هيدروليكي مقاوم للتآكل 32# (الشتاء) 46# زيت هيدروليكي مضاد للتآكل (الصيف) | زيت هيدروليكي مقاوم للتآكل 32# (الشتاء) 46# زيت هيدروليكي مضاد للتآكل (الصيف) | زيت هيدروليكي مقاوم للتآكل 32# (الشتاء) 46# زيت هيدروليكي مضاد للتآكل (الصيف) | زيت هيدروليكي مقاوم للتآكل 32# (الشتاء) 46# زيت هيدروليكي مضاد للتآكل (الصيف) | زيت هيدروليكي مقاوم للتآكل 32# (الشتاء) 46# زيت هيدروليكي مضاد للتآكل (الصيف) |
| الأبعاد (LWH)(مم) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| الوزن (كجم) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
1. تأكيد أبعاد الأنابيب: مرحلة ما قبل التشكيل مقابل ما بعد التشكيل
-
معلمات الأنابيب الخام المسبق
- قطر الأنبوب الخام الخارجي (OD)، سمك الجدار (WT)
- مادة الأنابيب: فولاذ كربوني، فولاذ مقاوم للصدأ، ألمنيوم، نحاس، سبيك، إلخ.
- الاستقامة وجودة القطع: يجب أن يكون طرف الأنبوب مقطوعا ويزيل الإطارات قبل التكوين.
-
بعد التشكيل للهدف
- بعد تشكيل التعريف الزائد / معرف الملف النهائي (مصغر / موسع / متسع / خرزة / حجم مغلق)
- طول التشكيل: الطول المحوري للقسم المشوه في نهاية الأنبوب
- نسبة التشوه: نسبة تغير القطر. قاعدة مهمة: نسبة التشوه ذات الخطوة الواحدة الكبيرة جدا تسبب تشققات أو تجاعيد. يتطلب التشوه الكبير تشكلا تدريجيا متعدد المحطات.
- أقصى طول إجمالي للأنبوب يحدد حجم سرير الآلة، وضربة التثبيت، ومساحة تحرير قطعة العمل.
Catalogue note: Prepare simple 2D drawing showing raw tube dimension and finished end‑profile dimension for manufacturer evaluation.
2. عدد محطات التشكيل
كمية المحطة تحدد عدد عمليات التشكيل النهائية المختلفة التي يمكن إكمالها في دورة آلة واحدة دون تغيير يدوي للقالب.
- نهاية الأنابيب ذات المحطة الواحدة السابقة
- يمكنني تركيب مجموعة واحدة من قوالب التشكيل. فقط عملية تشكيل واحدة في كل دورة.
- مناسبة: قطع عمل بسيطة أحادية العملية (فقط تتقلص أو تتوسع فقط). إنتاج منخفض إلى متوسط، وتغيير منتج متكرر.
- الميزة: تكلفة أقل، إعداد بسيط.
- العيوب: تتطلب عدة خطوات تشكيل استبدال يدوي متكرر.
- نهاية الأنابيب متعددة المحطات سابقة (2 / 3 / 4 محطات / 6 محطات)
- تحمل منصة البرج / الانزلاق عدة مجموعات من القوالب؛ تنتقل الآلة تلقائيا إلى المحطة التالية. أكمل عدة خطوات تشكيل متتالية في تثبيت واحد.
- مناسبة: الأجزاء التي تتطلب تشكيلا تدريجيا، أو عمليات مختلطة مثل التقوس → الانكماش الأول → الانكماش الثاني → الخرزة. قطع عمل ذات تشوهات كبيرة لا يمكن أن تنتهي بضربة واحدة.
- الميزة: لا يوجد تبديل يدوي للقوالب داخل دورة الإنتاج، كفاءة أعلى، جودة ثابتة.
- العيوب: استثمار أعلى في الآلات.
Reminder: Station count is decided by your process flow, not blindly pursue more stations.
3. إنتاج الإنتاج وزمن الدورة
احسب الناتج الحقيقي المطلوب لاختيار الحمولة الهيدروليكية، وتكوين السيرفو، وخيار الأتمتة.
- الإنتاج المتوقع: قطع في الساعة / لكل وردية مدتها 8 ساعات / في اليوم.
-
زمن دورة الآلة: الوقت الإجمالي بما في ذلك التثبيت → تشكيل → سحب القالب → التفريغ.
- المحطة الواحدة: حوالي 3-8 ثوان لكل قطعة (يعتمد على مسافة السفر والحمولة).
- المحطات المتعددة: حوالي 4-12 ثانية لكل قطعة (عدد المحطات الأكبر = دورة أطول قليلا).
-
التغذية اليدوية مقابل التغذية التلقائية / الآلية
- التغذية اليدوية: يقوم المشغل بتحميل كل أنبوب. مناسبة للدفعات المنخفضة إلى المتوسطة.
- تغذية الروبوتات / المخزن الآلي: للإنتاج الضخم بكميات كبيرة؛ الآلة تحتفظ بإشارة واجهة المصافحة.
4. عوامل اختيار حرجة أخرى
- حمولة الآلة: تم حسابه من القطر الخارجي للأنابيب، سمك الجدار، قوة المقاومة للمادة ونسبة التشوه. يؤدي الكمية غير الكافية إلى تكوين غير مكتمل.
- قدرة التثبيت: يجب أن يتطابق نطاق التثبيت مع قطر الأنبوب الخام.
- متطلبات الأدوات والمغزل: تمديد / اتساع الأنبوب ذو الجدار الرقيق يحتاج إلى مغزل داخلي لتجنب الانهيار والتجاعيد.
-
وضع التحكم:
- التيار الهيدروليكي NC: اقتصادي للإنتاج الضخم المستقر.
- سيرفو CNC: تحكم دقيق في الموضع، تعديل المعاملات بسهولة لتغيير المنتج بشكل متكرر.
- قابلية التوسع للأتمتة: إذا كان هناك خطط لتحميل الروبوت في المستقبل، اختر نموذج CNC مع واجهة إشارة إخراج محجوزة.
5. الأخطاء الشائعة التي يجب تجنبها
- انظر فقط إلى أقصى كمية من القطر الزائد للأنبوب في الجهاز، وتجاهل سمك الجدار، المادة ونسبة التشوه الفعلية.
- اشتر آلة متعددة المحطات عندما تكون هناك خطوة تشكيل واحدة فقط، مما يسبب استثمارا زائدا غير ضروري.
- تجاهل حد نسبة التشوه، توقع أن يكون الجزء النهائي مشوها كبيرا على جهاز محطة واحدة.
- إهمال المعالجة المسبقة: نهاية الأنبوب المغطاة بثقل غير مشوش سيسبب تشققات مشكلة.
الأسئلة الشائعة — كيفية اختيار آلة تشكيل نهاية الأنابيب
س1: ما هي البيانات البعدية التي يجب أن أقدمها لاختيار نهاية الأنابيب؟
ج: الأنابيب الخام المجهزة مسبقا، سمك الجدار، المادة؛ بعد التشكيل، طول محور المقطع المشوه، أقصى طول إجمالي للأنابيب، ورسم ثنائي الأبعاد لنهاية الأنبوب النهائي.
س2: ما هي نسبة التشوه، ولماذا هي مهمة؟
ج: نسبة التشوه = نسبة تغير القطر أثناء الانكماش أو التمدد. التشوه المفرط بخطوة واحدة يسبب تشققات أو تجعيدات. يجب أن يستخدم التشوه الكبير التشكيل التدريجي متعدد المحطات.
س3: المحطة الواحدة مقابل المحطة المتعددة، كيف أختار كمية المحطة؟
ج: اختر محطة واحدة إذا كنت تحتاج إلى عملية تشكيل واحدة فقط (فقط الانكماش أو التوسع فقط)، فهو دفعة منخفضة إلى متوسطة. اختر المحطات المتعددة عندما تحتاج إلى خطوات تشكيل متتالية متعددة أو تشكيل تدريجي كبير التشوه. لا تشتر محطات إضافية لن تستخدمها أبدا.
س4: هل تعني المزيد من المحطات أداء أفضل للماكينة؟
ج: لا. زيادة عدد المحطات تزيد من تكلفة الشراء. اختر رقم المحطة بدقة حسب سير العملية الفعلي لديك. المحطات غير الضرورية هي استثمار ضائع.
س5: كيف أقدر الناتج الحقيقي للآلة؟
ج: حساب وقت دورة الآلة بالإضافة إلى وقت التحميل والتفريغ للمشغل من خلال التشغيل. محطة واحدة ~3-8 s/pc; محطات متعددة ~4-12 S/PC. التغذية اليدوية سيقلل من الإنتاج الفعلي بالساعة مقارنة بزمن الدورة النظري.
س6: أنبوب الأنابيب يحتاج إلى تقليص تدريجي بخطوتين، هل يمكنني استخدام جهاز محطة واحدة؟
ج: من الناحية التقنية نعم، لكن يجب عليك تغيير الشريحة وإعادة تثبيت الأنبوب يدويا للضربة الثانية. يقلل من الكفاءة والاتساق. يوصى بإنتاج الآلة متعددة المحطات على نطاق واسع.
س7: لماذا سماكة الجدار مهمة حتى لو كان أنبوب OD يتناسب مع مواصفات الجهاز؟
ج: المواد ذات الجدران السميكة أو عالية القوة تتطلب حمولة آلة أعلى. قد يحتاج نفس أنبوب الجدار الرقيق من OD إلى دعم المغزل لمنع الانهيار. لا تختار فقط حسب القطر الخارجي.
س8: هل يمكن لأنبوب نهاية الحفر أن يعمل دون تشويش أو إزالة الأوتار قبل التكوين؟
ج: غير موصى به. تعمل الشفرات الحادة كنقاط بدء للشقوق، مما يسبب تشققات في نهاية الأنبوب أثناء التشكيل البارد، وكذلك قوالب الخدش. التشايش وإزالة الحواف أمر إلزامي قبل العملية.
س9: ما الفرق بين أنبوب التوصيل الهيدروليكي NC وأنبوب نهاية CNC-servo؟
ج: Hydraulic-NC فعال من حيث التكلفة للإنتاج الضخم المستقر مع نادرا ما يتم تغيير المنتجات. يوفر CNC-servo تحكما دقيقا في الموضع، وتعديلا سريعا للمعلمات، وأفضل للتبديل المتكرر لنماذج الأجزاء وترقية الأتمتة.
س10: هل يمكنني إضافة تغذية أوتوماتيكية روبوتية لاحقا على مصنع نهاية الأنابيب الحالي؟
ج: فقط إذا كان جهازك نسخة CNC مع واجهة إشارة-مصافحة محجوزة للخروج. عادة لا يمكن تعديل نماذج المحطة الواحدة الهيدروليكية الأساسية NC للاتصال بالروبوتات.
س11: عملية توسيع الأنابيب ذات الجدار الرقيق، ما هو تكوين الجهاز الذي يجب أن أحتاجه؟
ج: تأكد من أن الجهاز يمكنه تثبيت المقطر الداخلي الداعم. الماندريل ضروري لتجنب تجعد وانهيار نهاية الأنابيب أثناء التمدد أو التسع في أنابيب الجدران الرقيقة.
س12: هل يجب أن أكمل تشكيل نهاية الأنابيب قبل أو بعد ثني الأنابيب؟
ج: أفضل ممارسة: إنهاء تشكيل نهاية الأنابيب قبل ثني الأنابيب. بعد الانحناء، قد يؤدي شكل قطعة العمل المعقد إلى انسداد وصول القالب أو المغزل إلى فتحة الأنبوب. يتطلب الأمر تركيبا خاصا مخصصا إذا لم يكن بالإمكان تجنب التشكيل بعد الانحناء.