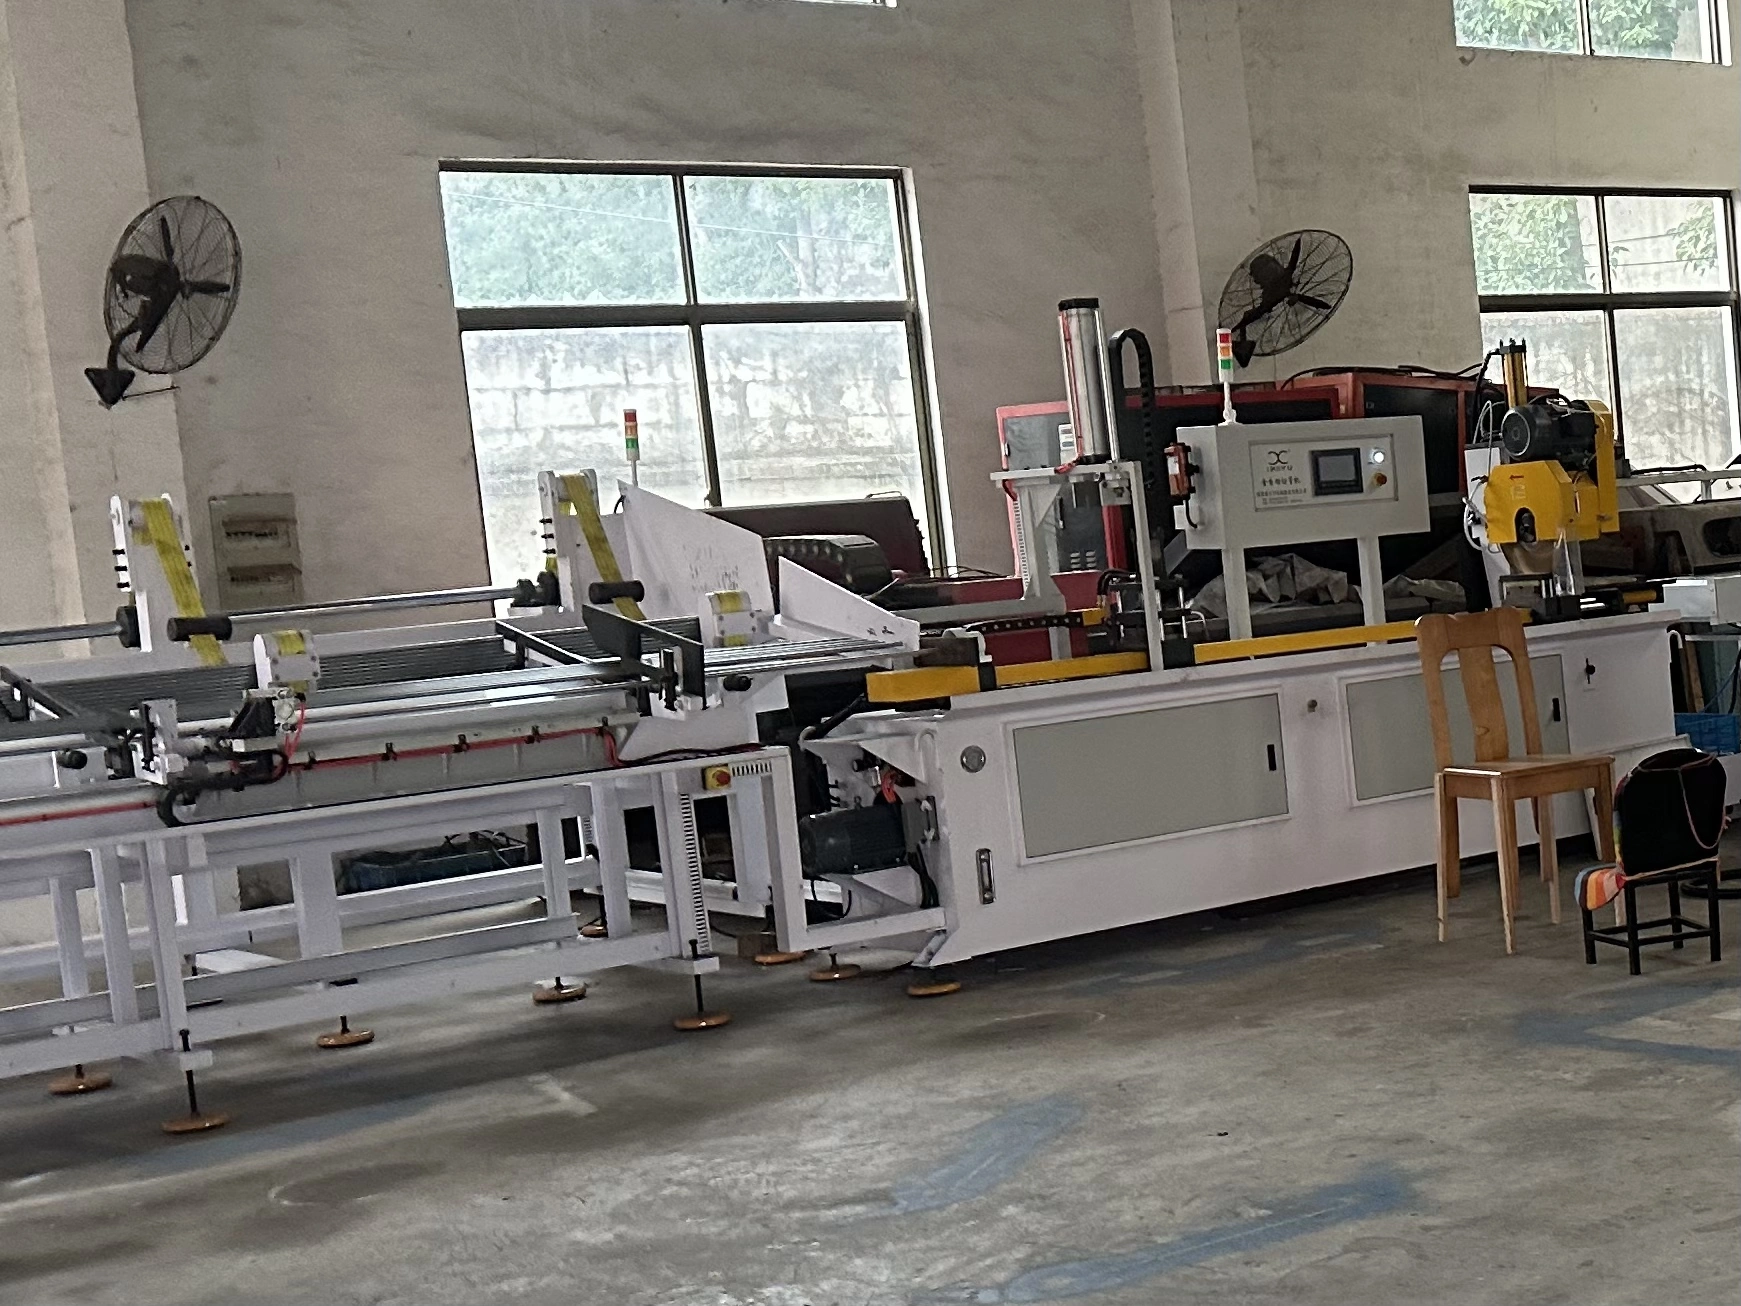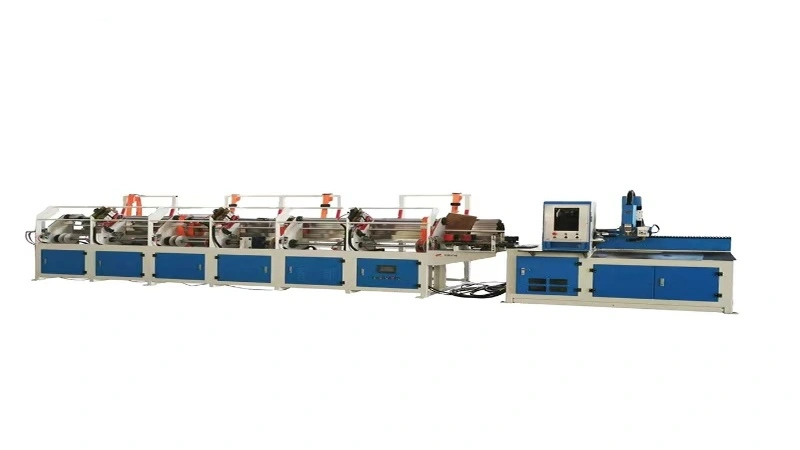
A máquina de formagem de extremidades de tubo (formadora de extremidades tubulares) realiza deformação plástica a frio nas extremidades abertas dos tubos. Para selecionar o modelo correto, você precisa confirmar Dimensão do tubo pré-formado, tamanho necessário do pós-formado, número de estações de conformação, produção esperada, material e processo de conformação. Uma escolha errada levará a rachaduras, enrugamentos, tonelagem insuficiente ou baixa eficiência de produção.
Características mecânicas
- Controle por microcomputador com acionamento hidráulico para operação estável.
- Interruptor móvel de pedal, com 3 funções: partida automática, pausa de emergência e parada de emergência, oferecendo alto desempenho de segurança.
- Capaz de múltiplos processos de conformação, incluindo encolhimento de tubos, expansão de tubos e enrolamento de tubos. É uma máquina ideal para formação de extremidades tubulares.
- Substituição rápida e simples do molde, adequada para produção flexível.
Parâmetros Técnicos
| Modelo | PS38 | PS60 | PS80 | PS114 | PS130 | PS160 | PS219 |
|---|---|---|---|---|---|---|---|
| Capacidade máxima de retração (mm) | Φ38*2 | Φ60*2 | Φ80*2 | Φ110*2 | Φ130*3 | Φ160*4 | Φ219*6 |
| Curso máximo de retração (mm) | 110 | 130 | 160 | 160 | 170 | 180 | 220 |
| Tempo(s) de retração simples | 4~6 | 5~10 | 8~15 | — | — | — | — |
| Curso de fixação | 70 | 80 | 85 | — | — | — | — |
| Curso de troca de dados | 90 | 110 | 135 | — | — | — | — |
| Alimentação de controle(V) | 110 | 110 | 110 | 110 | 110 | 110 | 110 |
| Potência máxima do motor (kW) | 4 | 5.5 | 5.5 | 7.5 | 11 | 15 | 22 |
| Taxa máxima de encolhimento do tubo (mm/seg) | 110/1.5 | — | — | — | — | 180/12 | — |
| Motor | Y112M-4 4KW | Y132S-4 5,5KW | Y132S-4 5,5KW | Y132S-4 7,5KW | Y132S-4 11KW | Y132S-4 15KW | Y132S-4 22KW |
| Deslocamento da bomba de óleo (L/min) | P214PR01D1DT | P219PR01DT | P219PR01DT | — | — | — | — |
| Pressão do sistema (Mpa) | 12 | 12 | 12 | 15 | 15 | — | — |
| Deslocamento da bomba de óleo (L/min) | 14 | 19 | 19 | 22 | 22 | — | — |
| Capacidade do tanque de combustível (L) | 90 | 100 | 110 | — | — | — | — |
| Qualidade do óleo | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) | óleo hidráulico antidesgaste 32# (inverno) 46# óleo hidráulico antidesgaste (verão) |
| Dimensões (LWH)(mm) | 33007001360 | 30007501360 | 31008001400 | 33008001500 | 40008501700 | 60009501800 | — |
| Peso (kg) | — | 1190 | 1500 | 1600 | 1800 | 2300 | 3000 |
1. Confirmar as dimensões do tubo: Pré-formação VS Pós-formação
-
Parâmetros de válvula bruta pré-formados
- Diâmetro externo bruto do tubo (OD), espessura da parede (WT)
- Material dos tubos: aço carbono, aço inoxidável, alumínio, cobre, liga etc.
- Retidão e qualidade do corte: a extremidade do tubo deve ser chanfrada e desbarbada antes da formação.
-
Dimensão alvo pós-formação
- OD pós-formação / ID do perfil final (encolhido / expandido / alargado / tamanho de conta / fechado)
- Comprimento de conformação: o comprimento axial da seção deformada na extremidade do tubo
- Razão de deformação: porcentagem de variação do diâmetro. Regra importante: Uma razão de deformação muito alta em um passo causa rachaduras ou enrugamentos. Grande deformação requer formação progressiva em múltiplas estações.
- Comprimento máximo total do tubo Define o tamanho da cama da máquina, o curso de fixação e o espaço de liberação da peça.
Catalogue note: Prepare simple 2D drawing showing raw tube dimension and finished end‑profile dimension for manufacturer evaluation.
2. Número de Estações de Formação
A quantidade da estação determina quantas operações diferentes de conformação final podem ser realizadas em um ciclo de máquina sem troca manual do chip.
- Formador de extremidade de tubo de estação única
- É possível instalar um conjunto de matrizes de formação. Só uma operação de formação por ciclo.
- Adequado: Peças simples de processo único (apenas encolhendo OU apenas expandindo). Produção baixa a média, troca frequente de produto.
- Vantagem: Custo menor, configuração simples.
- Desvantagem: Múltiplas etapas de conformação exigem substituição manual repetida do chip.
- Formador de tubo de extremidade múltipla (2 estações / 3 estações / 4 estações / 6 estações)
- A torre / plataforma deslizante carrega vários conjuntos de matrizes; A máquina muda automaticamente para a próxima estação. Complete múltiplas etapas sequenciais de conformação em uma única fixação.
- Adequado: Peças que exigem formação progressiva ou processos mistos, por exemplo, chanfrar → primeiro encolhimento → segundo encolhimento → esfera. Peças de grande deformação que não podem terminar em um único golpe.
- Vantagem: Sem troca manual do chip dentro do ciclo de produção, maior eficiência, qualidade consistente.
- Desvantagem: Maior investimento em máquinas.
Reminder: Station count is decided by your process flow, not blindly pursue more stations.
3. Produção e Tempo de Ciclo
Calcule a potência real necessária para selecionar tonelagem hidráulica, configuração de servo e opção de automação.
- Produção esperada: peças por hora / por turno de 8 horas / por dia.
-
Tempo de ciclo da máquina: tempo total incluindo fixação → formação → retração do chip → descarga.
- Estação única: aproximadamente 3-8 segundos por peça (depende da distância de viagem e da tonelagem).
- Multi-estação: aproximadamente 4-12 segundos por peça (mais estações = ciclo um pouco mais longo).
-
Alimentação manual VS alimentação automática / robótica
- Alimentação manual: o operador carrega cada tubo. Adequado para lotes baixos a médios.
- Alimentação robótica / auto-carregador: para produção em massa em grande volume; A máquina reserva sinal de aperto de mão.
4. Outros fatores críticos de seleção
- Tonelagem de máquinas: Calculado a partir do OD do tubo, espessura da parede, resistência ao escoamento do material e razão de deformação. Tonelagem insuficiente resulta em formação incompleta.
- Capacidade de fixação: A faixa de clampagem deve corresponder ao diâmetro externo do tubo bruto.
- Requisitos de ferramentamento e mandril: Tubo de parede fina que expande/alarga precisa de mandril interno para evitar colapso e amassamento.
-
Modo de controle:
- Hidráulico NC: econômico para produção em massa estável.
- CNC servo: controle de posição preciso, ajuste fácil de parâmetros para trocas frequentes de produto.
- Expansibilidade da automação: Se o carregamento futuro do robô for planejado, escolha o modelo CNC com interface reservada de sinal de entrada/saída.
5. Erros Comuns a Evitar
- Olhe apenas para o diámetro máximo do tubo da máquina, ignore a espessura da parede, o material e a razão real de deformação.
- Compre uma máquina multi-estação quando só for necessário um passo de conformação, o que pode causar um investimento excessivo desnecessário.
- Ignore o limite da razão de deformação, espere peça acabada de grande deformação em uma máquina de estação única.
- Negligencie o pré-processamento: a extremidade do tubo sem chanfra com rebarbas pode causar a formação de trincas.
Perguntas frequentes — Como escolher uma máquina de formagem de extremidades de tubos
P1: Quais dados dimensionais devo fornecer para a seleção do formador de extremidade do tubo?
R: Tubo bruto pré-formado, espessura da parede, material; dimensão da extremidade alvo pós-formação, comprimento axial da seção deformada, comprimento máximo total do tubo e desenho 2D da extremidade do tubo acabado.
P2: O que é a razão de deformação, por que ela é importante?
R: Razão de deformação = porcentagem de variação do diâmetro durante a contração/expansão. Deformação excessiva em etapa única causa rachaduras ou rugas. Grande deformação deve usar formação progressiva multi-estação.
P3: Estação única vs multiestação, como escolho a quantidade de estação?
R: Escolha Estação única Se você precisar de apenas uma operação de formação (apenas encolher ou apenas expandir), lote baixo-médio. Escolha Multi-estação Quando você precisa de etapas sequenciais de formação múltipla ou formação progressiva de grande deformação. Não compre estações extras que você nunca vai usar.
P4: Mais estações significa melhor desempenho da máquina?
R: Não. Mais estações aumentam o custo de compra. Selecione o número da estação estritamente de acordo com o fluxo real do seu processo. Estações desnecessárias são investimento desperdiçado.
P5: Como estimar a produção real da máquina?
R: Calcule a partir do tempo de ciclo da máquina mais o tempo de carregamento e descarregamento do operador. Estação única ~3-8 s/pc; Multi-Estação ~4-12 S/PC. Alimentação manual reduzirá a produção real por hora em comparação com o tempo teórico do ciclo.
P6: Meu tubo precisa de encolhimento progressivo em dois passos, posso usar uma máquina de estação única?
R: Tecnicamente sim, mas você deve trocar o dado manualmente e reapertar o tubo para o segundo golpe. Isso reduz a eficiência e a consistência. Máquina multi-estação é recomendada para produção em massa.
P7: Por que a espessura da parede importa mesmo se o tubo OD se encaixa nas especificações da máquina?
R: Material de parede mais grossa ou alta resistência exige maior tonelagem de máquina. O mesmo tubo de parede fina OD pode precisar de suporte de mandril para evitar o colapso. Não selecione apenas pelo diâmetro externo.
P8: O formador de extremidade de tubo pode funcionar sem chanfrar/desbabear antes da formação?
R: Não recomendado. Rebarbas afiadas atuam como pontos de iniciação de trinca, causando rachaduras nas extremidades dos tubos durante a formação a frio, além de matrizes de formação de riscos. Chanfrar e desbavar são pré-processos obrigatórios.
P9: Qual é a diferença entre o formador de tubo hidráulico NC e o formador de tubo servo CNC?
R: O Hydraulic-NC é econômico para produção em massa estável, com rara troca de produto. O CNC servo oferece controle de posição preciso, ajuste rápido de parâmetros, melhor para comutação frequente de modelos de peças e atualização de automação.
P10: Posso adicionar alimentação automática por robô depois no formador de tubo já existente?
R: Somente se sua máquina for versão CNC com interface reservada de sinal-handshake de IO. Modelos básicos hidráulicos-NC de estação única geralmente não podem ser adaptados para conexão robótica.
P11: Processo de expansão de tubos de parede fina, qual configuração de máquina devo precisar?
R: Confirme que a máquina pode instalar um mandil interno de suporte. O mandril é essencial para evitar que as extremidades dos tubos se enrugem e colapsem durante a expansão/alargamento para tubos de parede fina.
P12: Devo concluir a formação das extremidades do tubo antes ou depois da flexão do tubo?
R: Boa prática: acabar a conformação das extremidades do tubo Antes da flexão de tubos. Após a flexão, formas complexas da peça podem bloquear o acesso do matriz/mandril à abertura do tubo. Um dispositivo personalizado especial é necessário se não puder evitar a formação após a flexão.