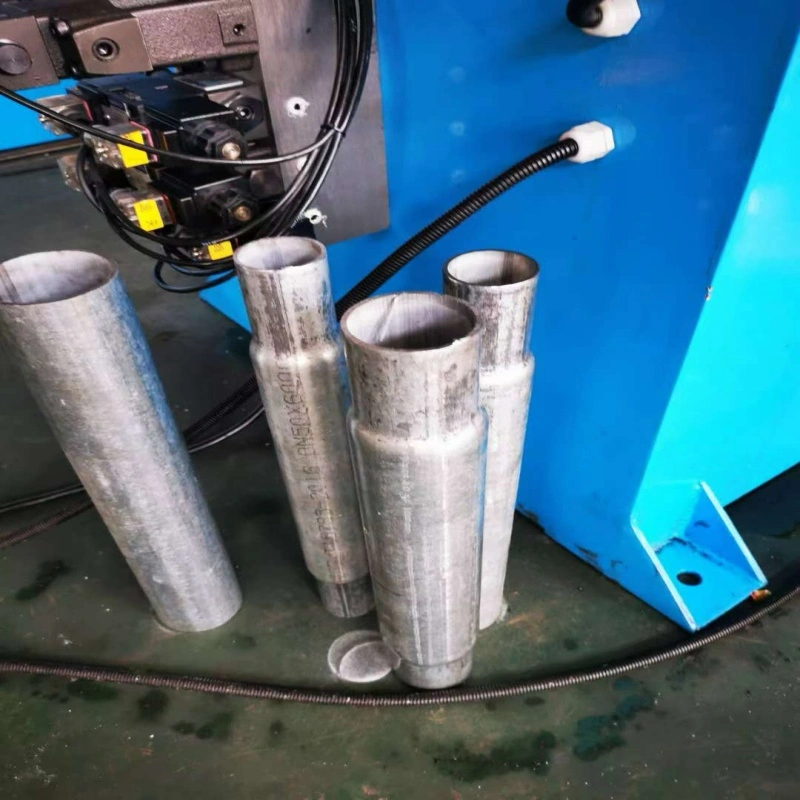
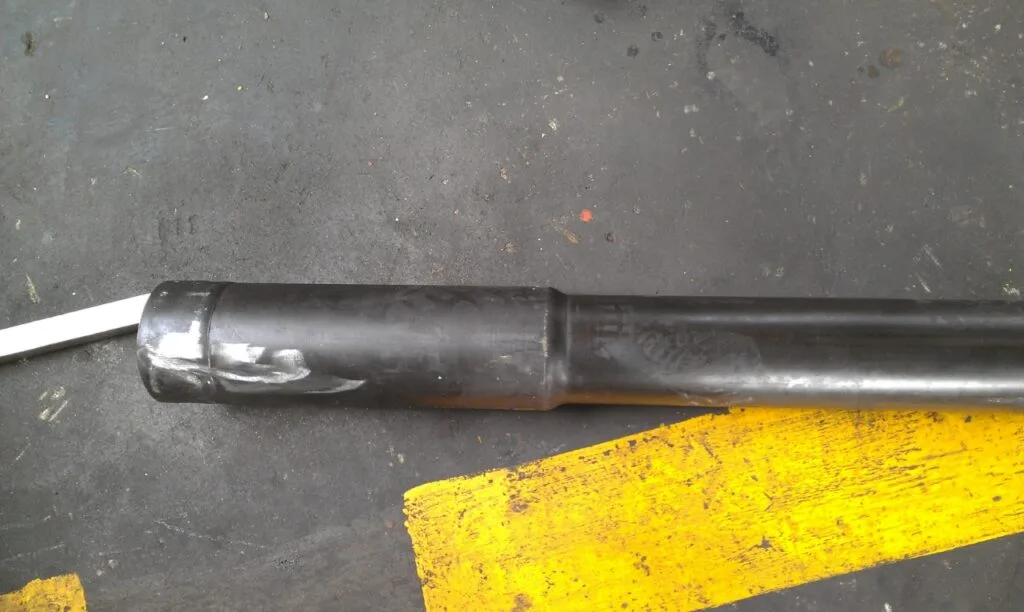
El encogimiento de tuberías (swagging / necking) y la expansión de tubería (dimensionado) son dos procesos de formación en frío de núcleos para piezas metálicas tubulares. Ambos deforman solo el extremo de la tubería sin cortar virutas de astillas, pero actúan en direcciones opuestas de deformación.
Pipe Shrinking: Photo set: raw tube end → finished reduced‑diameter sample; cross‑section sketch showing material compressed radially inward.
Pipe Expanding: Photo set: raw tube end → finished enlarged‑diameter sample; cross‑section sketch showing material stretched radially outward.
1. Encogimiento de tubería (Swagging / Necking)
Definición: La fuerza de compresión radial presiona el material del extremo del tubo hacia el interior, reduciendo el diámetro exterior e interior del extremo del tubo. El grosor de la pared normalmente aumenta ligeramente tras la compresión en frío.
Dos modos de reducción comunes
Encogimiento por prensa de troqueles (swing de troqueles estacionarios) Los troqueles de cierre de varios segmentos comprimen el extremo del tubo en una o varias trazadas. Adecuado para cuello en secciones cortas, perfil sencillo.
Encogido rotativo (encogimiento de martillo rotatorio) Los martillos giratorios martillan continuamente el extremo del tubo para una reducción gradual. Bueno para mástiles largos y cónicos.
Características principales
✅ El grosor de la pared aumenta; el material se vuelve más resistente en la sección reducida. ✅ Menor riesgo de agrietamientos; Adecuado para tubería de aleación de acero de carbono medio-alto. ❌ Es fácil hacer arrugas si la pared es demasiado fina.
Aplicaciones típicas
Conjunto de tubos telescópicos (extremo del inserto macho de pequeño diámetro)
Patas de muebles, piezas tubulares de material de fitness
Juntas de transición de tobera, extremos de tubería prensaestopasto
Paso previo para la preparación de la rosca en el extremo del tubo
2. Expansión de tuberías (tamaño de tubos)
Definición: El mandril / matriz expansiva segmentada empuja hacia fuera desde el interior del extremo del tubo, estirando el material radialmente para aumentar el diámetro exterior e interior de la punta del tubo. El grosor de la pared disminuirá ligeramente debido al estiramiento por tracción.
Dos modos de expansión comunes
Expansión de mandril sólido: Un solo golpe sólido se introduce en el extremo del tubo para obtener una boca sencilla y recta y agrandada.
Expansión segmentada con matriz dividida: El dado de varios pétalos se abre dentro del tubo. Para perfiles complejos de mayor deformación y no rectos.
Características principales
✅ Toma el extremo hembra para que otra tubería inserte. ❌ El material está bajo tensión; alto riesgo de grietas si la razón de deformación es demasiado alta. ❌ Los tubos de pared fina se arrugan o colapsan fácilmente sin el troquel de soporte externo.
Aplicaciones típicas
Conjunto de tubos telescópicos (extremo de zócalo hembra de gran diámetro)
Conexiones de juntas de tubos de intercambiador de calor
Vaso de tubería para ensamblaje de soldadura
Preformación antes de la ensanchada / procesamiento de boca campana
3. Tabla comparativa lado a lado
表格
Artículo de comparación
Encogimiento de tubería (Swagging / Necking)
Expansión de tuberías (dimensionamiento)
Dirección de la deformación
Material comprimido hacia dentro, OD / disminución del DI
Material estirado Hacia afuera, aumento de OD / ID
Cambio de grosor de pared
Ligero aumento del grosor de la pared
Ligera reducción del grosor de la pared
Estado principal de esfuerzo
Esfuerzo compresivo
Esfuerzo de tracción
Principal riesgo de fallo
Arrugado para tubo de pared ultrafina
Grietas / fisuras por deformación excesiva
Deformación máxima de un solo golpe
Deformación admisible relativamente grande
Deformación limitada; El cambio grande requiere un proceso progresivo de varios trazos
Función típica de apareamiento
Extremo macho del inserto (encaja en otro tubo más grande)
Extremo hembra de vaso (recibe otro tubo más pequeño)
Material adecuado
Acero al carbono, acero aleado, acero inoxidable de ductilidad moderada
Materiales de alta ductilidad: cobre, aluminio, acero inoxidable blando, acero bajo en carbono
4. Recordatorios prácticos de producción
Tanto la contracción como la expansión pertenecen al conformado en frío de los extremos de la tubería. Las rebabas afiladas del corte de tubos deben eliminarse chafrándose antes de formarlas.
Para una deformación fuerte, utiliza conformado progresivo multi-estación en lugar de estampado de un solo disparo para evitar defectos.
Ambos procesos se realizan normalmente antes de la flexión de tubos, para evitar obstrucciones de acceso de troqueles / mandriles en piezas dobladas.
Recomendación de ejemplo: Enviar una muestra real de tubo para la formación de ensayos y verificar la posible relación de deformación antes de la producción en masa.
Preguntas frecuentes — Encogimiento de tubería VS expansión de tubería
P1: ¿Cuál es la diferencia fundamental entre encoger la tubería y expandirse la tubería?
A: El encogimiento de tubería comprime el material de los extremos del tubo hacia dentro para reducir el diámetro, y la pared se engrosa ligeramente. La expansión de la tubería estira el material hacia afuera para aumentar el diámetro, y la pared se vuelve más fina. El encogimiento produce el extremo macho insertado; La expansión produce el extremo hembra para el montaje tubo a tubo.
P2: ¿Qué proceso es más probable que se agriete durante la conformación?
A: Expansión de tuberías. El extremo del tubo soporta tensión de tracción cuando se estira hacia fuera. Una relación de expansión de paso único demasiado grande causará grietas. La contracción funciona bajo tensión de compresión; Las grietas son muy raras, pero las tuberías de pared fina pueden arrugarse.
P3: ¿Puedo hacer una reducción o ampliación de gran diámetro en una sola pasada?
R: No se recomienda. Para una deformación fuerte, adopta la formación progresiva de varias estaciones. Una gran deformación de un solo disparo provocará arrugas (encogimiento) o grietas (expansión).
P4: ¿Qué extremo de tubo necesito para el montaje de tubos telescópicos: encogiéndose o expandiéndose?
R: Un extremo de tubería usa Reducción (inserción masculina), el extremo del tubo equivalente de acoplamiento utiliza expansión (enchufe hembra), para que puedan anidar juntos.
P5: ¿Se puede hacer tanto el encogimiento como la expansión en la misma máquina de conformado de extremos de tubos?
R: Sí. En el extremo de tubo de varias estaciones: instalar el troquel retráctil para la estación de cuello y el mandril expansible para la estación de dimensionamiento. Una máquina puede completar ambas operaciones cambiando de estación o de matrices.
P6: ¿Es inevitable cambiar el grosor de la pared al encogerse o expandirse?
R: Sí. La deformación plástica en frío cambia el grosor de la pared. La reducción hace que la pared sea más gruesa; Expandirse hace que la pared sea más fina. Esta variación de grosor debe considerarse para el montaje o roscado posterior.
P7: ¿Puedo realizar encogimiento / expansión después de doblar tubos?
R: Técnicamente posible, pero no preferido. Tras la flexionación, la geometría doblada puede bloquear el acceso del troquel/mandril a la apertura del tubo. Si tienes que conformar después de doblar, se requiere herramientas especiales personalizadas con desplazamiento. Buena práctica: termina la forma primero y luego dobla la curva.
P8: ¿Qué pretratamiento es obligatorio antes de encogerse o expandirse?
R: Corta el tubo a la medida, quita las muelas afiladas y completa el biflaje tanto interior como exterior. Las muelas rayan los troqueles e inician puntos de grieta durante la deformación en frío.
P9: ¿Qué material es más adecuado para el proceso de expansión?
R: Materiales con buena ductilidad: acero bajo en carbono, aluminio, cobre, acero inoxidable blando. La aleación de alta resistencia y baja ductilidad es difícil de expandir, fácil de agrietarse; Mejor elige el proceso de reducción si es posible.
P10: ¿Qué defectos pueden aparecer en el proceso de encogimiento?
R: Principales defectos: arrugas en los extremos, dimensión desigual del cuello, desplazamiento del extremo del tubo. Causas principales: pared demasiado fina, velocidad de cierre incorrecta del chip, mala rectitud del tubo.
P11: ¿Qué defectos pueden aparecer en el proceso de expansión?
R: Defectos principales: grieta en el extremo del tubo, colapso local de adelgazamiento de la pared, boca fuera de la zona redonda. Causas principales: relación de expansión excesiva, pobre ductilidad del material, falta de matriz auxiliar de soporte.
P12: ¿Se pueden automatizar las piezas que se encogen o se expanden con la carga de robots?
R: Sí. La máquina CNC multiestación de formación de extremos de tubería reserva la interfaz señal-handshake para carga-descarga robotizada, y puede integrarse con máquinas de doblado y corte de tuberías para una línea completa de procesamiento de tubos.
Criterios básicos de selección 1. Dimensiones antes y después de la formación Los datos dimensionales del tubo en bruto y del extremo acabado del tubo son la base principal para la selección del modelo y el diseño del troquel. Nota clave: Una deformación excesiva en un solo paso provocará grietas o arrugas. La deformación fuerte requiere formación progresiva en varias estaciones. Sugerencia: Prepara un dibujo 2D marcado con tubo en bruto y las dimensiones finales para la evaluación del fabricante. 2. Número de estaciones de conformado La cantidad de estaciones define cuántas operaciones de conformado se pueden completar en un ciclo de sujeción sin cambiar manualmente el troquel. Consejo: Selecciona estaciones estrictamente según el flujo de tu proceso; No compres a ciegas estaciones extra sin usar. 3….
Los cortadores manuales funcionan bien en pequeños talleres que manejan pedidos de baja tanda, mientras que los sistemas automáticos de corte de tuberías están diseñados para reducir la manipulación manual y permitir una producción continua. Más allá de la precisión de corte, los operadores también deben tener en cuenta el coste de mano de obra, la consistencia de la pieza y el tiempo de cambio al seleccionar el equipo. 1. Definición manual de núcleo Los operadores de máquinas cortadoras de tubos cargan manualmente los tubos, ajustan los dispositivos, fijan la longitud de corte y el corte por disparador pieza a pieza. Estructura sencilla, baja inversión, adecuada para trabajos de lotes pequeños o prototipos. Máquina automática de corte de tuberías Equipada con alimentación automática de cargadores, posicionamiento de longitud de servo, sujeción automática neumática/hidráulica, corte continuo y descarga automática. Preestablecido...
Resumen: La sierra en frío de tuberías y el corte láser de tubos de fibra son dos soluciones habituales de blanking de tubos. Muchos compradores solo comparan el precio de compra de máquinas, ignorando el coste oculto de procesamiento secundario, la estabilidad de precisión y la pérdida de material. Este artículo compara la precisión real y el coste del ciclo de vida completo para referencia. 1. Principio de funcionamiento Tubería Corte en frío Corte mecánico mediante hoja giratoria de sierra de carburo. Está diseñado solo para corte recto o bisel simple de ángulo fijo. Corte de tubos láser de fibra Corte térmico sin contacto. Un láser de alta energía funde el metal y el gas de ayuda elimina la escoria fundida. Puede completar el corte, el agujero, la ranura, el copas, el marcado y el bisel en un solo sujetado. 2….