Le rétractage des tubes (écartage / encolage) et l’expansion des tuyaux (dimensionnage) sont deux procédés de formation à froid à base de cylindres pour les pièces tubulaires métalliques. Les deux déforment uniquement l’extrémité du tuyau sans couper les copeaux, mais ils agissent dans des directions de déformation opposées.
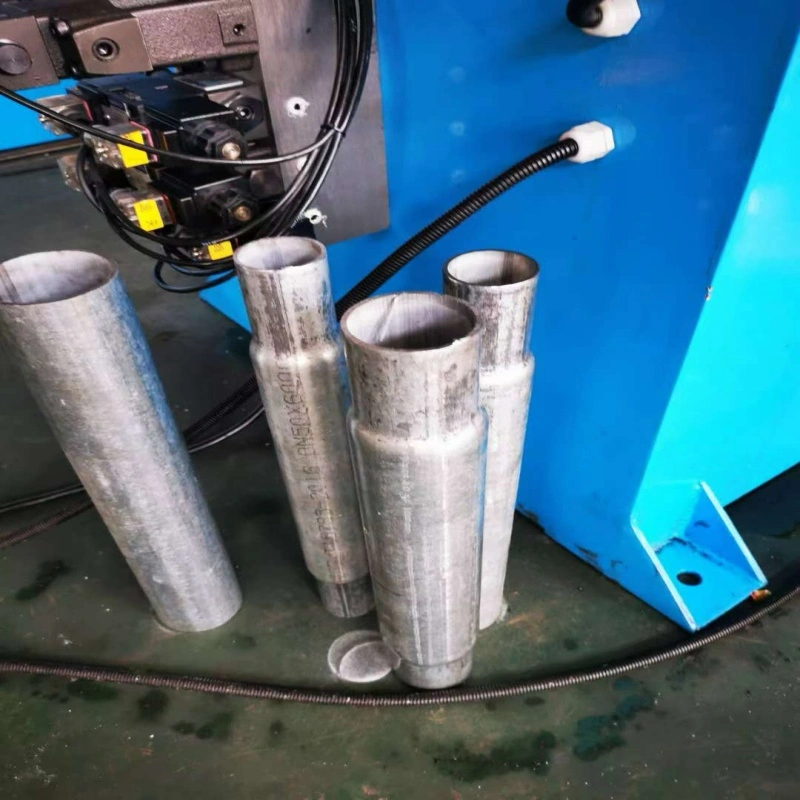
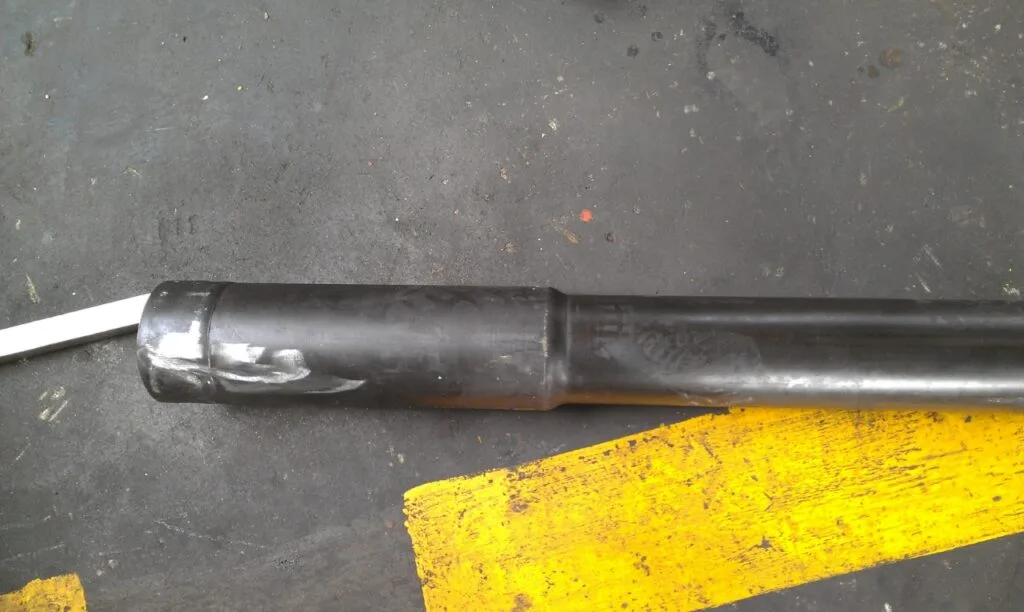
Pipe Shrinking: Photo set: raw tube end → finished reduced‑diameter sample; cross‑section sketch showing material compressed radially inward.
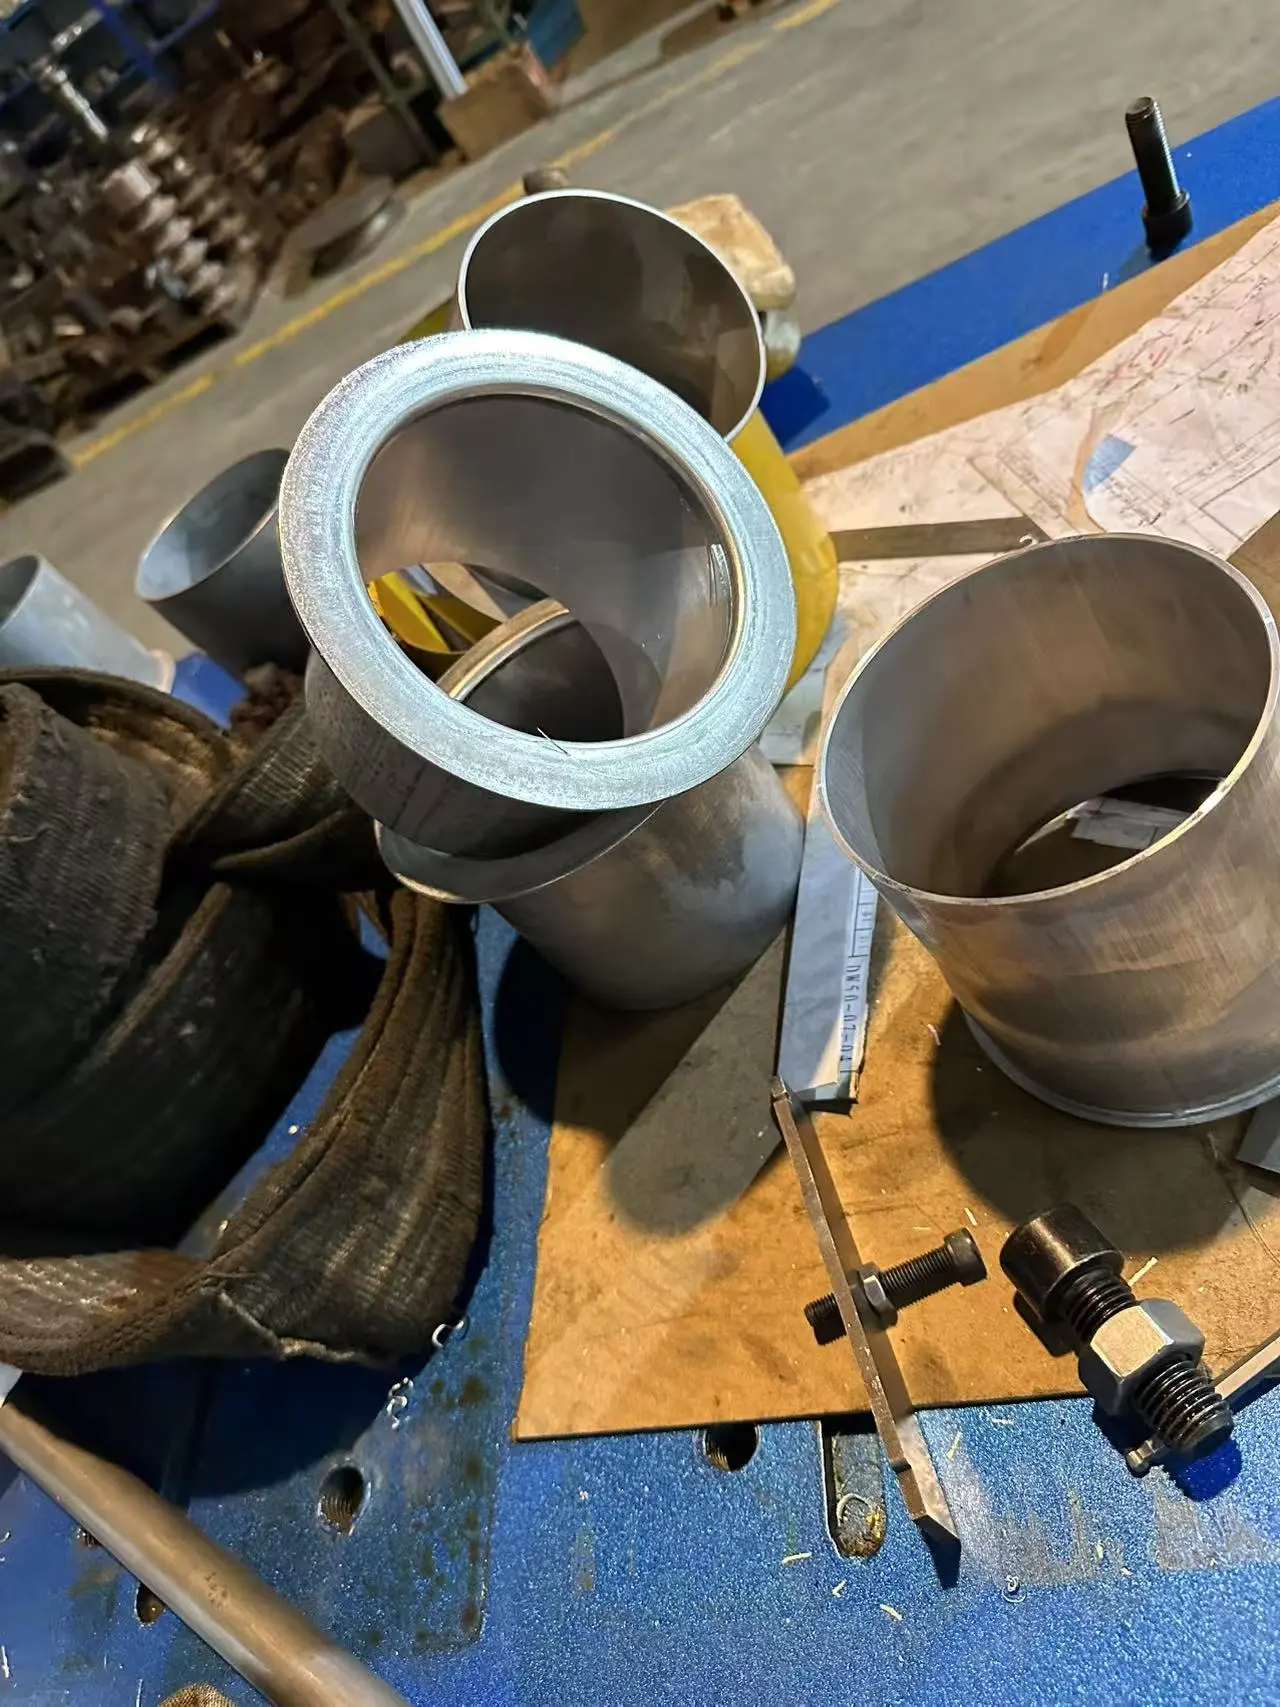
Pipe Expanding: Photo set: raw tube end → finished enlarged‑diameter sample; cross‑section sketch showing material stretched radially outward.
1. Rétrécissement des tuyaux (écartage / cou)
Définition: La force de compression radiale pousse le matériau de l’extrémité du tuyau vers l’intérieur, réduisant le diamètre extérieur et intérieur de l’extrémité du tube. L’épaisseur de la paroi augmente normalement légèrement après une compression froide.
Deux modes de réduction courants
Rétrécissement par presse à puces (swage de puces fixes) Les coins de fermeture à plusieurs segments compriment l’extrémité du tuyau en un ou plusieurs coups. Adapté au décollement en sections courtes, profil simple.
Écartage rotatif (rétrécissement du marteau rotatif) Les marteaux rotatifs martèlent continuellement l’extrémité du tuyau pour une réduction progressive. Idéal pour les manches longs et effilés / coniques.
Caractéristiques principales
✅ L’épaisseur de la paroi augmente ; Le matériau devient plus résistant à la section réduite. ✅ Moins de risque de fissures ; Adapté aux tubes en acier à carbone moyen-élevé et élevé. ❌ Facile à faire des plis si le mur est trop fin.
Applications typiques
Ensemble de tubes télescopiques (extrémité mâle à petit diamètre à insertion mâle)
Meubles, pieds, pièces tubulaires d’équipement de fitness
Joints de transition de buse, extrémités de tuyau à gland à câbles
Pré-étape pour la préparation du filetage à l’extrémité du tube
2. Expansion des tuyaux (dimensionnement des tubes)
Définition: Le mandrin / matrice expansive segmentée pousse vers l’extérieur depuis l’extrémité du tuyau, étirant le matériau radialement pour agrandir le diamètre extérieur et intérieur de la pointe du tuyau. L’épaisseur de la paroi diminuera légèrement à cause de l’étirement en traction.
Deux modes d’expansion courants
Expansion à mandrin massif: Un seul punch solide pousse dans l’extrémité du tube pour une bouche simple et droite et élargie.
Expansion segmentée à dépression: Dé multi-pétales s’ouvre à l’intérieur du tube. Pour des déformations plus grandes et des profils complexes non droits.
Caractéristiques principales
✅ Réalisez l’extrémité de la douille femelle pour un autre tuyau dans lequel insérer. ❌ Le matériau est sous tension ; Risque élevé de fissures si le rapport de déformation est trop élevé. ❌ Les tubes à paroi fine se froissent ou s’effondrent facilement sans une puce de support externe.
Applications typiques
Ensemble de tubes télescopiques (extrémité de douille femelle de grand diamètre)
Connexions de joints tubulaires d’échangeur de chaleur
Douille de tuyau pour assemblage de soudure
Préformage avant évasement / traitement en bouche de cloche
3. Table comparative côte à côte
表格
Élément comparatif
Rétractage des tuyaux (Swagging / necking)
Expansion des tuyaux (dimensionnement)
Direction de la déformation
Matériau comprimé Vers l’intérieur, diminution de la OD / DI
Matériau étiré Vers l’extérieur, augmentation de l’OD / ID
Changement d’épaisseur de paroi
Légère augmentation de l’épaisseur de la paroi
Légère réduction de l’épaisseur de paroi
État principal de contrainte
Contrainte de compression
Contrainte de traction
Principal risque de défaillance
Plissage pour tube ultra-fin
Fissures / fissures causées par une déformation excessive
Déformation maximale à un seul coup
Déformation admissible relativement importante
Déformation limitée ; Les grands changements nécessitent un processus progressif à plusieurs temps
Fonction typique d’accouplement
Extrémité mâle de l’insert (s’insère dans un autre tube plus grand)
Extrémité de douille femelle (reçoit un autre tube plus petit)
Matériau approprié
Acier au carbone, acier allié, acier inoxydable à ductilité modérée
Matériaux à haute ductilité : cuivre, aluminium, acier inoxydable tendre, acier faible en carbone
4. Rappels pratiques de production
Le rétracte et l’expansion appartiennent tous deux au formage à froid des extrémités de tuyau. Les meules tranchantes issues de la coupe de tubes doivent être retirées par chanfreinage avant la formation.
Pour une déformation importante, utilisez un formage progressif multi-stations au lieu d’un emboutage unique afin d’éviter les défauts.
Les deux processus sont normalement réalisés Avant la flexion des tuyaux, pour éviter l’obstruction d’accès des matrices / mandres sur les pièces courbées.
Recommandation d’exemple : soumettre un échantillon de tube réel pour formation d’essais afin de vérifier le rapport de déformation réalisable avant la production de masse.
FAQ — Rétraction des tuyaux VS expansion des tuyaux
Q1 : Quelle est la différence fondamentale entre le rétrécissement des tuyaux et l’expansion des tuyaux ?
A: Le rétractage des tuyaux comprime le matériau des extrémités du tube vers l’intérieur pour réduire le diamètre, la paroi s’épaissit légèrement. L’expansion des tuyaux étire le matériau vers l’extérieur pour agrandir le diamètre, la paroi devient plus fine. Le rétrécissement produit l’extrémité mâle de l’insert ; L’expansion produit une extrémité femelle pour l’assemblage tube-tube.
Q2 : Quel procédé est le plus susceptible de se fissurer lors du formage ?
A: Expansion des tuyaux. L’extrémité du tube subit une contrainte de traction lorsqu’elle est étirée vers l’extérieur. Un rapport de dilatation en une seule étape trop élevé provoquera des fissures. Le rétrécissement fonctionne sous contrainte de compression ; Les fissures sont rares, mais les tuyaux à paroi fine peuvent se froisser.
Q3 : Puis-je faire une réduction ou un agrandissement de grand diamètre en un seul coup ?
R : Non recommandé. Pour une déformation importante, adoptez la formation progressive multi-stations. Une grande déformation d’un coup déclenchera des plis (rétrécition) ou des fissures (expansion).
Q4 : Quelle extrémité de tube dois-je utiliser pour un montage de tuyaux télescopiques : rétrécissement ou dilatation ?
R : Une extrémité de tuyau utilise Rétrécissement (insert mâle), l’équivalent de l’extrémité du tube utilise expansion (douille femelle), pour qu’ils puissent nicher ensemble.
Q5 : Peut-on faire à la fois le retrait et le déforment sur la même machine de formage à extrémités tubulaires ?
R : Oui. Sur la formation à tube multi-stations : installer une matrice rétractrice pour la station de décollement et un mandrin expanseur pour la station de dimensionnement. Une machine peut terminer les deux opérations en changeant de station / de puces.
Q6 : Le changement d’épaisseur des parois est-il inévitable lors du rétrécissement ou de l’expansion ?
R : Oui. La déformation plastique froide modifie l’épaisseur de la paroi. Le rétrécissement épaissit les murs ; S’étendre rend les parois plus fines. Cette variation d’épaisseur doit être prise en compte pour un assemblage ou un filetage ultérieur.
Q7 : Puis-je effectuer un rétrécissement / expansion après avoir plié les tuyaux ?
R : Techniquement possible mais pas préférable. Après la courbure, la géométrie pliée peut bloquer l’accès de la matrice ou du mandrin à l’ouverture du tube. Si vous devez former après un pliage, un outillage spécial sur mesure est nécessaire. Meilleure pratique : terminer la forme d’abord, puis plier.
Q8 : Quel prétraitement est obligatoire avant de rétrécir ou de s’étendre ?
R : Coupez le tube à la longueur, enlevez les meules tranchantes et complètez le chanfrein intérieur et extérieur. Les meules vont rayer les matrices et déclencher des points de fissure lors de la déformation à froid.
Q9 : Quel matériau est le plus adapté au procédé d’expansion ?
R : Matériaux avec bonne ductilité : acier faible en carbone, aluminium, cuivre, acier inoxydable tendre. L’alliage à haute résistance et faible ductilité est difficile à dégonfler, facile à fissurer ; Mieux vaut choisir le procédé de réduction si possible.
Q10 : Quels défauts peuvent apparaître lors du processus de rétrécissement ?
R : Principaux défauts : plis aux extrémités, dimension inégale du cou, décalage des extrémités tubulaires. Causes principales : paroi trop fine, mauvaise vitesse de fermeture du coin, mauvaise rectitude du tube.
Q11 : Quels défauts pourraient apparaître pour l’expansion du processus ?
R : Principaux défauts : fissure à l’extrémité du tube, effondrement local de la paroi par amincissage, bouche hors ronde. Causes principales : rapport d’expansion excessif, faible ductilité du matériau, absence de matrice auxiliaire de support.
Q12 : Est-ce que le rapetissage / l’expansion des pièces peut être automatisé avec le chargement robotisé ?
R : Oui. La machine CNC multi-stations de formage d’extrémité de tuyaux réserve l’interface signal-handshake pour le chargement-déchargement robotique, peut s’intégrer avec des machines de pliage et de découpe de tuyaux pour une ligne complète de traitement des tubes.
Critères de sélection fondamentaux 1. Dimensions avant et après la formation Les données dimensionnelles du tube brut et de l’extrémité du tube fini constituent la base principale pour la sélection du modèle et la conception du coin. Note clé : une déformation excessive en une seule étape provoquera des fissures ou des plis. Une forte déformation nécessite une formation progressive multi-stationnaire. Suggestion : Préparez un dessin 2D marqué par un tube brut et des dimensions finales pour une évaluation du fabricant. 2. Nombre de stations de formage La quantité de station définit combien d’opérations de formage peuvent être effectuées dans un même cycle de serrage sans changement manuel de puce. Conseil : Sélectionnez les stations strictement selon le processus de votre processus ; N’achetez pas aveuglément des stations inutilisées supplémentaires. 3….
Les coupe-tuyaux manuelles fonctionnent bien pour les petits ateliers traitant des commandes de faible lot, tandis que les systèmes automatiques de coupe de tuyaux sont conçus pour réduire la manipulation manuelle en vue d’une production continue. Au-delà de la précision de coupe, les opérateurs doivent également prendre en compte le coût de la main-d’œuvre, la cohérence des pièces et le temps de changement lors du choix des équipements. 1. Définition manuelle du noyau Les opérateurs chargent manuellement les tubes, ajustent les luminaires, fixent la longueur de coupe et la découpe par déclencheur une pièce à la fois. Structure simple, faible investissement, adapté aux petits lots ou aux projets prototypes. Machine automatique de découpe de tuyaux Équipée d’alimentation automatique de chargeur, positionnement de longueur de servo, serrage automatique pneumatique/hydraulique, coupe continue et déchargement automatique. Préréglé...
Aperçu Le sciage à froid des tuyaux et la découpe laser de tubes à fibre sont deux solutions courantes pour le débouchage de tuyaux. De nombreux acheteurs ne comparent que les prix d’achat des machines, en ignorant les coûts de traitement secondaire cachés, la stabilité de précision et les pertes de matériaux. Cet article compare la précision réelle et le coût sur toute la durée de vie à titre de référence. 1. Principe de fonctionnement Tube Sciage à froid Coupe mécanique par cisaillement via lame de scie en carbure rotative. Il est conçu uniquement pour une coupe droite ou un biseau simple à angle fixe. Coupe de tubes laser à fibre : coupe thermique sans contact. Un laser à haute énergie fait fondre le métal, et un gaz d’assistance souffle le scorie en fusion. Il peut effectuer la découpe, le trou, la fente, le parchemin, le marquage et le biseau en un seul serrage. 2….