
การหดท่อ (swaging / necking) และการขยายท่อ (การขยายขนาด) เป็นกระบวนการขึ้นรูปปลายเย็นสองแบบหลักสําหรับชิ้นส่วนท่อโลหะ ทั้งสองจะเปลี่ยนรูปเฉพาะปลายท่อโดยไม่ตัดชิป แต่จะทํางานในทิศทางการเปลี่ยนรูปที่ตรงกันข้าม
- Pipe Shrinking: Photo set: raw tube end → finished reduced‑diameter sample; cross‑section sketch showing material compressed radially inward.
- Pipe Expanding: Photo set: raw tube end → finished enlarged‑diameter sample; cross‑section sketch showing material stretched radially outward.
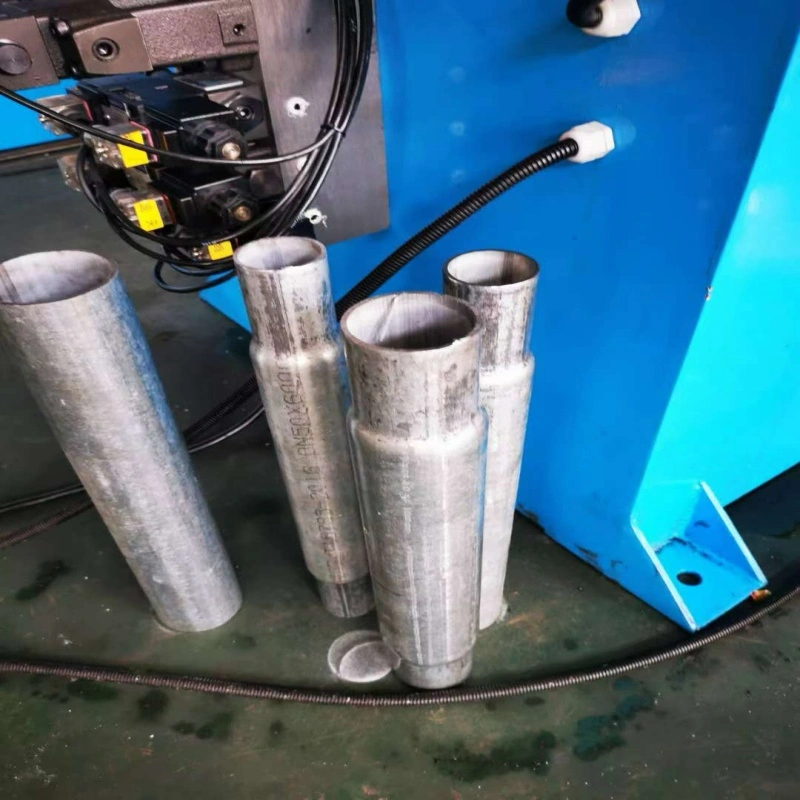
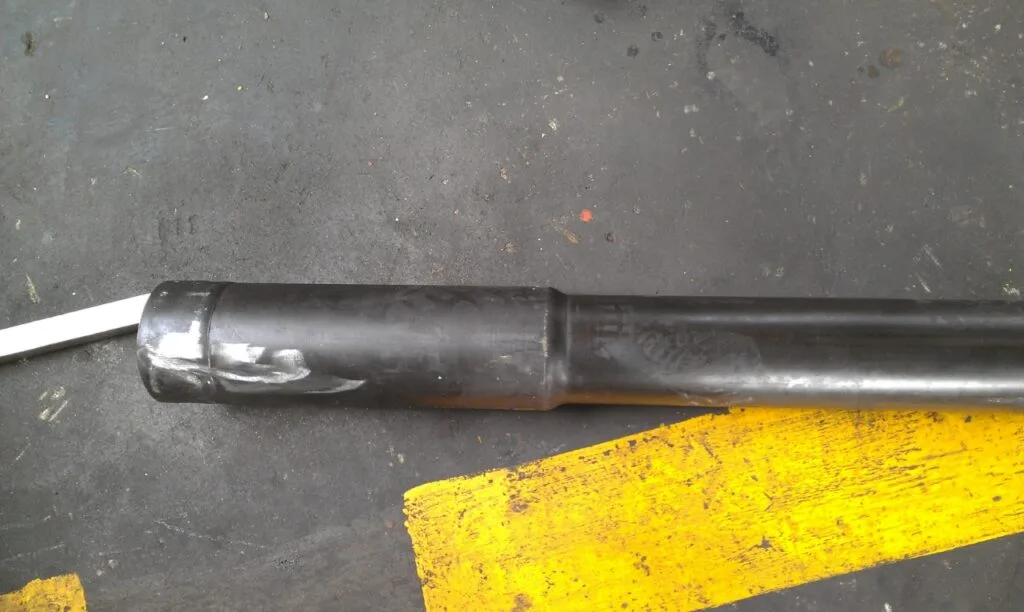
1. การหดท่อ (Swaging / Necking)
คํานิยาม: แรงบีบรัศมีจะกดวัสดุปลายท่อเข้าด้านใน ทําให้เส้นผ่านศูนย์กลางด้านนอกและด้านในของปลายท่อลดลง ความหนาของผนังมักจะเพิ่มขึ้นเล็กน้อยหลังจากการอัดเย็น
โหมดการหดตัวที่พบได้บ่อยสองแบบ
- การหดตัวด้วยแม่พิมพ์ (การหดแม่พิมพ์แบบนิ่ง) แม่พิมพ์ปิดหลายส่วนบีบปลายท่อในหนึ่งหรือหลายจังหวะ เหมาะสําหรับคอสั้น โปรไฟล์เรียบง่าย
- การหมุนแบบหมุน (การหดตัวด้วยค้อนหมุน) ค้อนหมุนจะตอกปลายท่ออย่างต่อเนื่องเพื่อการลดขนาดอย่างค่อยเป็นค่อยไป เหมาะกับคอยาวเรียวหรือทรงกรวย
คุณสมบัติเด่น
✅ ความหนาของผนังเพิ่มขึ้น; วัสดุจะแข็งแรงขึ้นที่ส่วนตัดลดรูป ✅ ความเสี่ยงในการแตกร้าวน้อยลง; เหมาะสําหรับเหล็กกล้าคาร์บอนสูงปานกลางถึงสูง, ท่อโลหะผสม ❌ ถ้าผนังบางเกินไป อาจเกิดริ้วรอยได้ง่าย
การใช้งานทั่วไป
- ชุดท่อยืดหดได้ (ปลายแทรกตัวผู้ขนาดเล็ก)
- ขาเฟอร์นิเจอร์ อุปกรณ์ออกกําลังกาย ชิ้นส่วนท่อ
- ข้อต่อการเปลี่ยนหัวฉีด, ปลายท่อเคเบิล-กลานด์
- ขั้นตอนเตรียมเกลียวปลายท่อ
2. การขยายท่อ (ขนาดท่อ)
คํานิยาม: แกนหมุน / แม่พิมพ์ขยายแบบแบ่งส่วนจะดันออกจากด้านในของปลายท่อ ทําให้วัสดุยืดออกในแนวรัศมีเพื่อขยายขนาดปลายท่อทั้งด้านนอกและด้านใน. ความหนาของผนังจะลดลงเล็กน้อยเนื่องจากการยืดตัวด้วยแรงดึง
โหมดการขยายที่พบได้บ่อยสองแบบ
- การขยายแกนแข็ง: หมัดแข็งชิ้นเดียวดันเข้าที่ปลายท่อเพื่อปากที่ขยายตรงง่าย
- การขยายแม่พิมพ์แบบแบ่งส่วน: แม่พิมพ์หลายกลีบเปิดภายในท่อ สําหรับการเปลี่ยนรูปขนาดใหญ่และโปรไฟล์ซับซ้อนที่ไม่ตรง
คุณสมบัติเด่น
✅ ให้ใช้ปลายซ็อกเก็ตตัวเมียสําหรับเสียบท่ออื่นเข้าไป ❌ วัสดุอยู่ภายใต้แรงดึง; มีความเสี่ยงสูงที่จะแตกร้าวหากอัตราการเสียรูปสูงเกินไป ❌ ท่อผนังบางยับหรือยุบได้ง่ายโดยไม่ต้องใช้แม่พิมพ์รองรับภายนอก
การใช้งานทั่วไป
- ชุดท่อยืดหดได้ (ปลายซ็อกเก็ตหญิงขนาดใหญ่)
- การเชื่อมต่อข้อต่อท่อแลกเปลี่ยนความร้อน
- ซ็อกเก็ตท่อสําหรับประกอบการเชื่อม
- การขึ้นรูปล่วงหน้าก่อนการบาน / การแปรรูปปากกระดิ่ง
3. ตารางเปรียบเทียบแบบเคียงข้างกัน
表格
| รายการเปรียบเทียบ | การหดท่อ (Swaging / Necking) | การขยายท่อ (ขนาด) |
|---|---|---|
| ทิศทางการเปลี่ยนรูป | วัสดุที่ถูกอัด เข้าด้านใน, การลดลงของ OD / ID | วัสดุที่ยืด ออกสู่ภายนอก, การเพิ่มขึ้นของ OD / ID |
| การเปลี่ยนแปลงความหนาของผนัง | ความหนาของผนังเพิ่มขึ้นเล็กน้อย | ลดความหนาของผนังเล็กน้อย |
| สถานะความเครียดหลัก | ความเค้นอัด | ความเค้นดึง |
| ความเสี่ยงหลักในการล้มเหลว | รอยย่นสําหรับท่อผนังบางพิเศษ | การแตก/แยกสําหรับการเสียรูปมากเกินไป |
| การเปลี่ยนรูปสูงสุดของจังหวะเดียว | การเปลี่ยนรูปที่อนุญาตได้ค่อนข้างมาก | การเสียรูปจํากัด; การเปลี่ยนแปลงครั้งใหญ่ต้องการกระบวนการแบบหลายจังหวะแบบก้าวหน้า |
| ฟังก์ชันการผสมพันธุ์ทั่วไป | ปลายแทรกตัวผู้ (ใส่ในท่อขนาดใหญ่กว่า) | ปลายซ็อกเก็ตตัวเมีย (รับท่อขนาดเล็กกว่าอีกตัว) |
| วัสดุที่เหมาะสม | เหล็กกล้าคาร์บอน, เหล็กอัลลอย, สแตนเลสความเหนียวปานกลาง | วัสดุที่มีความเหนียวสูง: ทองแดง, อะลูมิเนียม, สแตนเลสนุ่ม, เหล็กกล้าคาร์บอนต่ํา |
4. การแจ้งเตือนการผลิตที่ใช้งานได้จริง
- ทั้งการหดตัวและการขยายตัวเป็นส่วนหนึ่งของการขึ้นรูปเย็นที่ปลายท่อ คมคมจากการตัดท่อต้องถูกตัดมุมก่อนขึ้นรูป
- สําหรับการเสียรูปหนัก ให้ใช้การขึ้นรูปแบบก้าวหน้าหลายสถานีแทนการปั๊มครั้งเดียวเพื่อหลีกเลี่ยงข้อบกพร่อง
- ทั้งสองกระบวนการนี้ดําเนินการตามปกติ ก่อนการดัดท่อเพื่อหลีกเลี่ยงการอุดตันในการเข้าถึงแม่พิมพ์ / แกนบนชิ้นงานที่งอ
- คําแนะนําตัวอย่าง: ส่งตัวอย่างหลอดจริงเพื่อทดลองขึ้นรูปเพื่อตรวจสอบอัตราส่วนการเปลี่ยนรูปที่เป็นไปได้ก่อนการผลิตจํานวนมาก
คําถามที่พบบ่อย — การหดท่อกับการขยายท่อ
คําถามที่ 1: ความแตกต่างพื้นฐานระหว่างการหดท่อกับการขยายท่อคืออะไร?
A: การหดท่อจะบีบอัดวัสดุปลายท่อเข้าด้านในเพื่อลดเส้นผ่านศูนย์กลาง ผนังจะหนาขึ้นเล็กน้อย. การขยายท่อจะยืดวัสดุออกด้านนอกจนเส้นผ่านศูนย์กลางขยายใหญ่ขึ้น ผนังจะบางลง. การหดตัวจะได้ปลายแทรกตัวผู้; การขยายจะผลิตปลายซ็อกเก็ตตัวเมียสําหรับการประกอบท่อต่อท่อ
คําถามที่ 2: กระบวนการใดมีโอกาสแตกร้าวระหว่างการขึ้นรูปมากกว่ากัน?
A: การขยายท่อ. ปลายท่อจะรับแรงดึงเมื่อยืดออกด้านนอก อัตราส่วนการขยายตัวแบบขั้นตอนเดียวที่ใหญ่เกินไปจะทําให้เกิดรอยร้าว การหดตัวทํางานภายใต้ความเครียดจากการอัด; การแตกร้าวเกิดขึ้นไม่บ่อยนัก แต่ท่อผนังบางอาจย่นได้
คําถามที่ 3: ฉันสามารถทําการลดขนาดหรือขยายขนาดเส้นผ่านศูนย์กลางใหญ่ได้ในจังหวะเดียวได้หรือไม่?
ตอบ: ไม่แนะนํา สําหรับการเสียรูปหนัก ให้ใช้การขึ้นรูปแบบก้าวหน้าหลายสถานี การบิดเบี้ยวขนาดใหญ่ในครั้งเดียวจะทําให้เกิดรอยย่น (หดตัว) หรือแตกร้าว (ขยายตัว)
คําถามที่ 4: ปลายท่อแบบไหนที่ฉันต้องการสําหรับชุดท่อเทเลสโคปิก: หดหรือขยาย?
ตอบ: การใช้งานปลายท่อเดียว การหดตัว (แทรกชาย), ปลายท่อคู่ที่ใช้กัน ขยายตัว (ซ็อกเก็ตตัวเมีย), เพื่อให้พวกมันสามารถทํารังร่วมกันได้
Q5: สามารถหดและขยายได้ทั้งบนเครื่องขึ้นรูปปลายท่อเครื่องเดียวกันหรือไม่?
ตอบ: ใช่ครับ สําหรับปลายท่อแบบหลายสถานี: ติดตั้งแม่พิมพ์หดสําหรับสถานีคอ และแกนขยายสําหรับสถานีขนาด เครื่องจักรเครื่องเดียวสามารถทํางานทั้งสองอย่างได้โดยเปลี่ยนสถานี/ได
คําถามที่ 6: การเปลี่ยนแปลงความหนาของผนังเป็นสิ่งที่หลีกเลี่ยงไม่ได้สําหรับการหดตัวหรือขยายตัวหรือไม่?
ตอบ: ใช่ครับ การเปลี่ยนรูปพลาสติกเย็นจะเปลี่ยนความหนาของผนัง การหดตัวทําให้ผนังหนาขึ้น; การขยายทําให้ผนังบางลง ความแตกต่างของความหนานี้ต้องนํามาพิจารณาสําหรับการประกอบหรือการเกลียวในภายหลัง
คําถามที่ 7: ฉันสามารถทําการหดตัว/ขยายตัวหลังจากดัดท่อได้หรือไม่?
ตอบ: ทางเทคนิคสามารถทําได้แต่ไม่ใช่สิ่งที่ควรได้รับ หลังจากดัดแล้ว รูปทรงที่งออาจปิดกั้นการเข้าถึงของแม่พิมพ์/แกนต่อท่อ หากต้องขึ้นรูปหลังจากดัด ต้องใช้เครื่องมือออฟเซ็ตพิเศษแบบกําหนดเอง แนวทางปฏิบัติที่ดีที่สุด: ทําแบบตั้งต้นก่อน แล้วค่อยดัด
คําถามที่ 8: การบําบัดล่วงหน้าแบบใดที่จําเป็นก่อนการหดตัวหรือขยาย?
ตอบ: ตัดท่อให้ได้ความยาว ตัดใบมีดคมออก และตัดมุมด้านในและด้านนอกให้สมบูรณ์ ใบมีดจะขูดแม่พิมพ์และทําให้เกิดจุดแตกร้าวระหว่างการเสียรูปเย็น
Q9: วัสดุชนิดใดเหมาะสมกับกระบวนการขยายมากกว่า?
ตอบ: วัสดุที่มีความเหนียวดี: เหล็กกล้าคาร์บอนต่ํา, อะลูมิเนียม, ทองแดง, สแตนเลสนุ่ม โลหะผสมความแข็งแรงสูง มีความเหนียวต่ํา ทนต่อการขยายตัว แตกง่าย; ถ้าเป็นไปได้ควรเลือกกระบวนการหดตัว
คําถามที่ 10: ข้อบกพร่องใดอาจเกิดขึ้นในกระบวนการหดตัว?
ตอบ: ข้อบกพร่องหลัก: รอยย่นปลาย, ขนาดคอไม่เท่ากัน, ปลายท่อเบี้ยว สาเหตุหลัก: ผนังบางเกินไป, ความเร็วในการปิดแม่พิมพ์ไม่เหมาะสม, ท่อไม่ตรง
คําถามที่ 11: ข้อบกพร่องใดอาจเกิดขึ้นในกระบวนการขยาย?
ตอบ: ข้อบกพร่องหลัก: รอยร้าวที่ปลายท่อ, ผนังบางลงเฉพาะจุด, การยุบตัวของผนัง, ปากที่โค้งมน สาเหตุหลัก: อัตราการขยายตัวที่มากเกินไป วัสดุมีความเหนียวต่ํา ขาดแม่พิมพ์เสริม
คําถามที่ 12: ชิ้นส่วนที่หด/ขยายสามารถทํางานอัตโนมัติด้วยการโหลดด้วยหุ่นยนต์ได้หรือไม่?
ตอบ: ใช่ครับ เครื่องขึ้นรูปปลายท่อ CNC หลายสถานีสํารองอินเทอร์เฟซสัญญาณ-จับมือสําหรับการโหลด-ขนถ่ายของหุ่นยนต์ สามารถเชื่อมต่อกับเครื่องดัดท่อและตัดท่อสําหรับสายการผลิตท่อเต็มรูปแบบ


