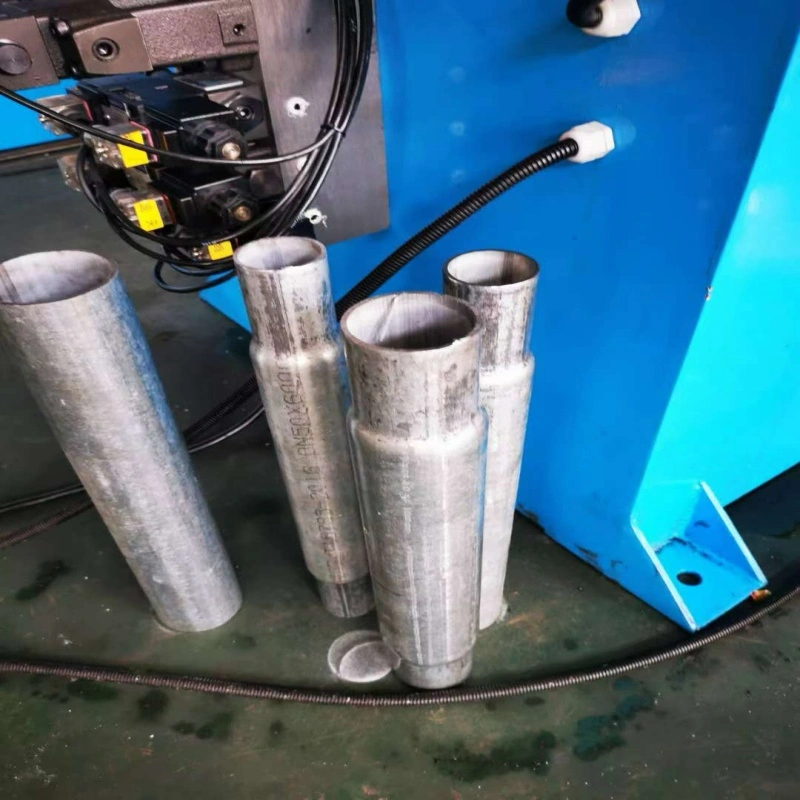
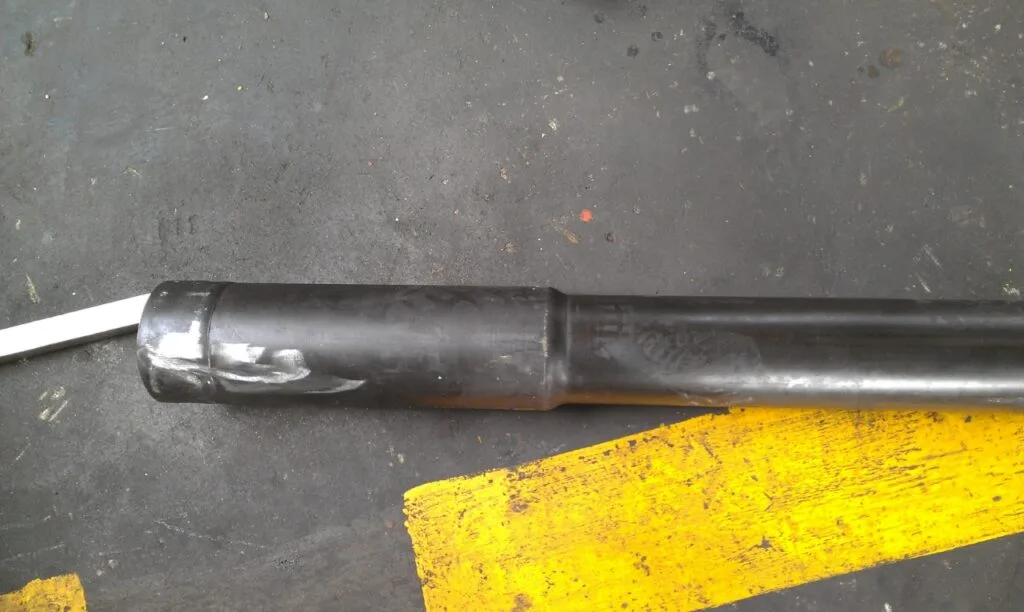
Encolhimento de tubos (swagging / necking) e expansão de tubos (dimensionamento) são dois processos de formação a frio para peças metálicas tubulares. Ambos deformam apenas a extremidade do tubo sem cortar lascas, mas atuam em direções opostas de deformação.
Pipe Shrinking: Photo set: raw tube end → finished reduced‑diameter sample; cross‑section sketch showing material compressed radially inward.
Pipe Expanding: Photo set: raw tube end → finished enlarged‑diameter sample; cross‑section sketch showing material stretched radially outward.
1. Encolhimento de tubos (Swagging / Necking)
Definição: A força de compressão radial pressiona o material da extremidade do tubo para dentro, reduzindo o diâmetro externo e interno da extremidade do tubo. A espessura da parede normalmente aumenta ligeiramente após compressão a frio.
Dois modos comuns de encolhimento
Encolhimento por prensa de matriz (swing de matrizes estacionárias) Matrizes de fechamento de múltiplos segmentos comprimem a extremidade do tubo em um ou vários cursos. Adequado para despeso em seção curta, perfil simples.
Encolhimento rotativo (encolhimento por martelo rotativo) Martelos giratórios martelam continuamente a extremidade do tubo para redução gradual. Bom para braços longos e afunilados/cônicos.
Principais características
✅ A espessura da parede aumenta; O material fica mais forte na seção reduzida. ✅ Menor risco de rachar; Adequado para aço carbono médio-alto, tubo de liga leve. ❌ É fácil fazer rugas se a parede for muito fina.
Aplicações típicas
Montagem de tubo telescópico (extremidade masculina de inserção de pequeno diâmetro)
Pernas de móveis, equipamentos de ginástica peças tubulares
Juntas de transição de bico, extremidades de tubo de encaixe com encaixe
Pré-etapa para preparação da rosca na extremidade do tubo
2. Expansão de Tubos (Dimensionamento de Tubo)
Definição: Mandril / matriz expansiva segmentada empurra para fora a partir de dentro da extremidade do tubo, esticando o material radialmente para aumentar o diâmetro externo e interno da ponta do tubo. A espessura da parede diminui um pouco devido ao estiramento por tração.
Dois modos comuns de expansão
Mandril sólido expandindo-se: Punção sólida única empurra na extremidade do tubo para uma boca simples e reta e ampliada.
Expansão segmentada-split-die: O dado multi-pétalas abre dentro do tubo. Para deformação maior e perfis complexos não retos.
Principais características
✅ Perceba a ponta do soquete fêmea para outro tubo para inserir. ❌ O material está sob tensão; alto risco de rachaduras se a razão de deformação for muito alta. ❌ Tubos de parede fina se enrugam ou colapsam facilmente sem o chip de suporte externo.
Aplicações típicas
Montagem de tubo telescópico (extremidade de soquete fêmea de grande diâmetro)
Conexões de juntas tubulares de trocador de calor
Soquete de tubo para montagem de soldagem
Pré-formação antes da alargada / processamento da boca do sino
3. Tabela Comparativa Lado a Lado
表格
Item de Comparação
Encolhimento de tubos (Swaging / Necking)
Expansão de Tubos (Dimensionamento)
Direção da deformação
Material comprimido Interior, OD / diminuição do DI
Material esticado Olhando para fora, aumento do OD / ID
Mudança na espessura da parede
Leve aumento da espessura da parede
Leve redução da espessura da parede
Estado de tensão principal
Tensão compressiva
Tensão de tração
Principal risco de falha
Enrugamento para tubo de parede ultrafina
Rachaduras / rachaduras por deformação excessiva
Deformação máxima de um único golpe
Deformação admissível relativamente grande
Deformação limitada; Grandes mudanças precisam de um processo progressivo com múltiplos traços
Função típica de acasalamento
Extremidade do insert macho (encaixa em outro tubo maior)
Extremidade do soquete fêmea (recebe outro tubo menor)
Material adequado
Aço carbono, aço de liga, aço inoxidável de ductilidade moderada
Materiais de alta ductilidade: cobre, alumínio, aço inoxidável macio, aço de baixo carbono
4. Lembretes práticos de produção
Tanto o encolhimento quanto a expansão pertencem à formação a frio de tubulação. Rebarbas afiadas do corte de tubos devem ser removidas por chanfragem antes de serem formadas.
Para deformação pesada, utilize formação progressiva multi-estação em vez de estampagem única para evitar defeitos.
Ambos os processos são normalmente realizados Antes da flexão de tubos, para evitar obstrução de acesso de matrizes/mandris em peças dobradas.
Recomendação de exemplo: Submeta uma amostra real de tubo para formação de ensaios e verifique a fator viável de deformação antes da produção em massa.
Perguntas frequentes — Encolhimento de Tubos VS Expansão de Tubos
P1: Qual é a diferença fundamental entre encolher e expandir tubos?
A: O encolhimento do tubo comprime o material das extremidades do tubo para dentro para reduzir o diâmetro, a parede engrossa ligeiramente. A expansão do tubo estica o material para fora para aumentar o diâmetro, tornando a parede mais fina. A redução produz a extremidade do insert macho; expandir produz a extremidade do soquete fêmea para montagem tubo a tubo.
P2: Qual processo tem mais chance de rachar durante a formação?
A: Expansão de tubulação. A extremidade do tubo suporta tensão de tração quando esticada para fora. A relação de expansão de um passo grande demais causará rachaduras. A contração funciona sob tensão de compressão; rachaduras raramente ocorrem, mas canos de parede fina podem enrugar.
P3: Posso fazer redução ou ampliação de grande diâmetro em um único curso?
R: Não recomendado. Para deformação pesada, adote a formação progressiva multi-estação. Uma grande deformação de um único golpe pode desencadear enrugamento (encolhimento) ou rachadura (expansão).
P4: Qual extremidade de tubo eu preciso para um conjunto de tubos telescópicos: encolhendo ou expandindo?
R: Usos de uma extremidade de tubo encolhimento (inserto masculino), o terminal do tubo correspondente de acoplamento usa expansão (soquete fêmea), para que possam fazer ninho juntos.
P5: É possível fazer tanto encolhimento quanto expansão na mesma máquina de formação de extremidades tubulares?
R: Sim. No formador de tubo com múltiplas estações: instalar o molde encolhível para a estação de escavação e o mandril expansível para a estação de dimensionamento. Uma máquina pode concluir ambas as operações trocando estações / matrizes.
P6: A mudança de espessura da parede é inevitável ao encolher/expandir?
R: Sim. A deformação plástica fria altera a espessura da parede. Encolher torna a parede mais grossa; Expandir torna a parede mais fina. Essa variação de espessura deve ser considerada para montagem ou rosqueamento subsequente.
P7: Posso realizar encolhimento / expansão após a flexão do cano?
R: Tecnicamente possível, mas não é preferível. Após a flexão, a geometria dobrada pode bloquear o acesso do cunho / mandril à abertura do tubo. Se você precisar formar após a flexão, é necessário um deslocamento especial personalizado. Boa prática: finalize a forma primeiro, depois dobre.
P8: Qual pré-tratamento é obrigatório antes de encolher ou expandir?
R: Corte o tubo no comprimento, remova as mesas afiadas e complete o chanframento interno e externo. As rebarbas vão arranhar os moldes e iniciar pontos de trinca durante a deformação a frio.
P9: Qual material é mais adequado para o processo de expansão?
R: Materiais com boa ductilidade: aço de baixo carbono, alumínio, cobre, aço inoxidável macio. Liga de alta resistência e baixa ductilidade é difícil de expandir, fácil de rachar; Melhor escolher o processo de encolhimento se possível.
P10: Quais defeitos podem aparecer no processo de encolhimento?
R: Principais defeitos: rugas nas extremidades, dimensão desigual do pescoço, offset da extremidade do tubo. Principais causas: parede muito fina, velocidade de fechamento inadequada do chip, retidão ruim do tubo.
P11: Quais defeitos podem surgir para o processo de expansão?
R: Principais defeitos: trinca na extremidade do tubo, colapso local de afinamento da parede, boca fora do arqueamento. Principais causas: taxa de expansão excessiva, baixa ductilidade do material, falta de matriz auxiliar de suporte.
P12: É possível automatizar peças de encolher/expandir com carregamento robótico?
R: Sim. A máquina CNC multi-estação de formagem de tubos reserva a interface sinal-handshake para carga-descarga robótica, podendo se integrar a máquinas de dobra e corte de tubos para linha completa de processamento de tubos.
Critério Básico de Seleção 1. Dimensões Antes e Depois da Formação Dados dimensionais do tubo bruto e da extremidade do tubo acabado são a base principal para a seleção do modelo e o design do chip. Observação principal: Deformação excessiva em um único passo causará rachaduras ou rugas. Deformação pesada requer formação progressiva em múltiplas estações. Sugestão: Prepare um desenho 2D marcado com tubo bruto e as dimensões finais para avaliação do fabricante. 2. Número de estações de formagem A quantidade de estação define quantas operações de conformação podem ser concluídas em um ciclo de fixação sem troca manual do chip. Dica: Selecione estações estritamente de acordo com o fluxo do seu processo; Não compre estações extras sem uso às cegas. 3….
Cortadores manuais funcionam bem em pequenas oficinas que lidam com pedidos de baixo volume, enquanto sistemas automáticos de corte de tubos são construídos para reduzir o manuseio manual e permitir produção contínua. Além da precisão de corte, os operadores também precisam considerar o custo de mão de obra, a consistência da peça e o tempo de troca ao selecionar o equipamento. 1. Definição Manual de Núcleo Máquinas de Corte de Tubos Operadores carregam manualmente os tubos, ajustam os dispositivos, definem o comprimento de corte e o corte por gatilho uma peça de cada vez. Estrutura simples, baixo investimento, adequada para pequenos lotes ou protótipos. Máquina automática de corte de tubos Equipada com alimentação automática de carregadores, posicionamento de servos, fixação automática pneumática/hidráulica, corte contínuo e descarga automática. Pré-definido...
Visão geral Serra a frio de tubos e corte de tubos a laser de fibra são duas soluções comuns de blanking de tubos. Muitos compradores apenas comparam o preço de compra das máquinas, ignorando custos ocultos de processamento secundário, estabilidade de precisão e perda de material. Este artigo compara precisão real e custo do ciclo de vida completo para referência. 1. Princípio de Funcionamento Serra a Frio Corte mecânico de cisalhamento via lâmina rotativa de serra de carboneto. Ele foi projetado apenas para corte reto ou bisel simples de ângulo fixo. Corte de tubos a laser de fibra Corte térmico sem contato. Laser de alta energia derrete o metal, e o gás auxiliar sopra a escória derretida. Ele pode completar corte, furo, ranhura, revestimento, marcação e chanfro em uma única fixação. 2….