La conformación de extremos de tubería (conformado de extremos de tubos) es un proceso de fabricación por deformación plástica en frío. Sin corte por eliminación de viñas, los troqueles hidráulicos o accionados por servo remodelan solo el extremo abierto de la tubería metálica, para lograr ensamblaje, sellado, conexión de manguera, soldadura o refuerzo estructural.
Difference vs Pipe Bending: Pipe bending changes the pipe centre‑line geometry; pipe end forming only modifies local geometry at pipe open ends, leaving main pipe body unchanged.
Typical machine: Multi‑station hydraulic / CNC tube end former. Different forming dies are swapped to produce diverse end profiles.
Secuencia de trabajo estándar
Corte de tubos y biselado de extremos
Sujeción precisa del cuerpo del tubo
Carrera de matriz hacia adelante para formación en frío
Retracción del dado
Descargar tubo acabado, inspección dimensional
Procesos principales de conformado de extremos de tubería (definición, función, aplicación típica)
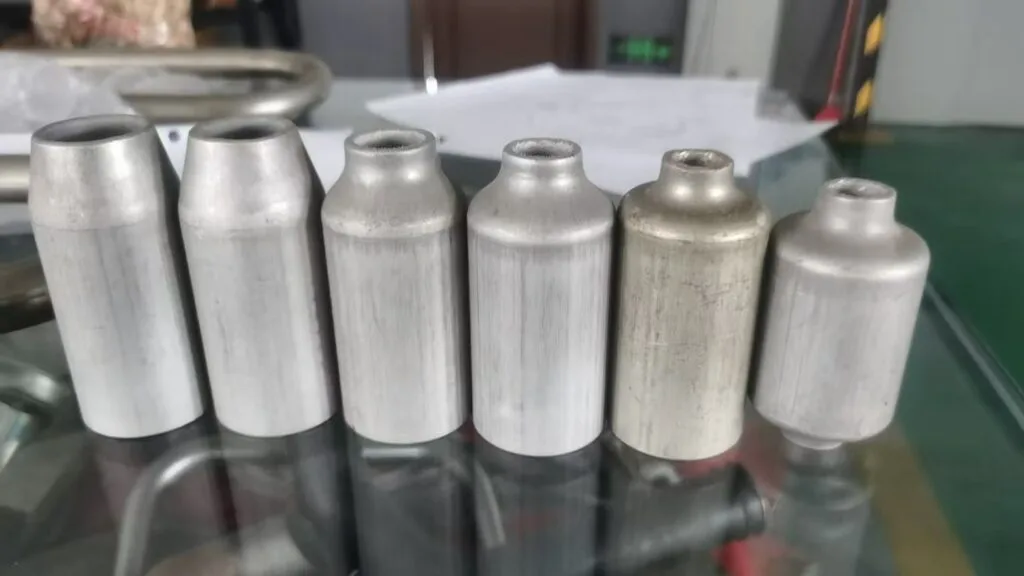
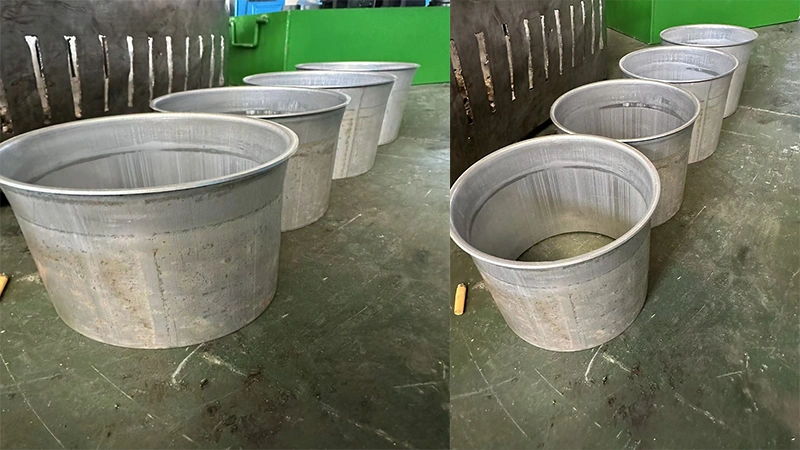
Reducción / Slaggings (necking)
Definición: Comprimir radialmente el extremo de la tubería para reducir el diámetro exterior; El grosor de la pared aumenta ligeramente tras la formación en frío.
Función: Para anidación de tubos telescópicos, transición de tobera, montaje de inserción.
Aplicación: muebles con marcos tubulares, equipos de fitness, tubos de boquilla.
shrinking pipe samples
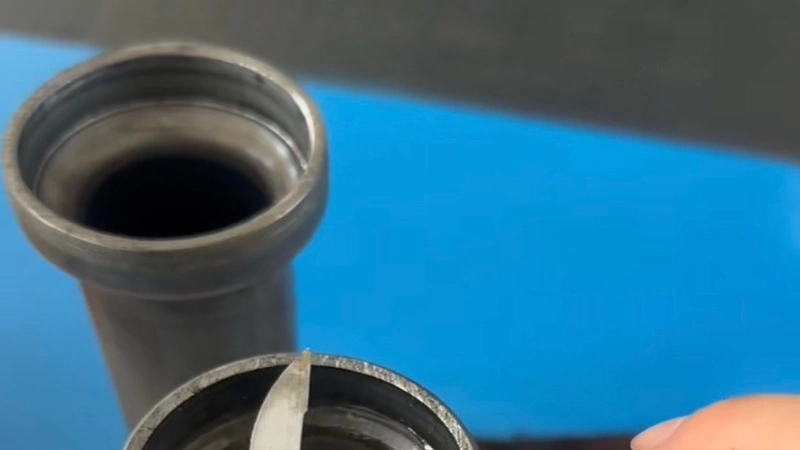
Expansión (Tamaño)
Definición: Fuerza el mandril/troquel segmentado dentro del extremo de la tubería para ampliar el diámetro exterior e interior.
Función: Permitir que otro segmento de tubo encaje en su interior; Articulación de interferencia.
Aplicación: muebles tubos telescópicos, tubos de intercambiador de calor.
Muestras de tubería expansiva
Alargado -
Definición: Formar una boca cónica en forma de campana en el extremo del tubo (ángulos estándar: 37° SAE, 45° JIS).
Función: Sellado metal a metal sin fugas para líneas hidráulicas o de combustible a alta presión.
Aplicación: Tubería de freno automotriz, conexiones hidráulicas para tuberías.
Muestra abultada
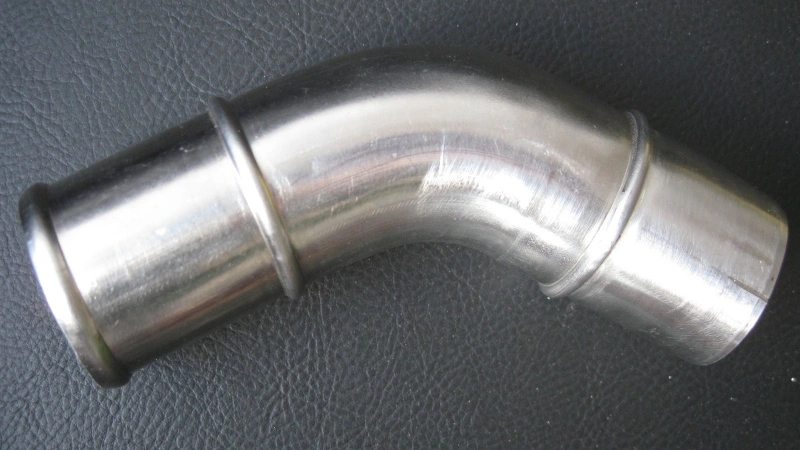
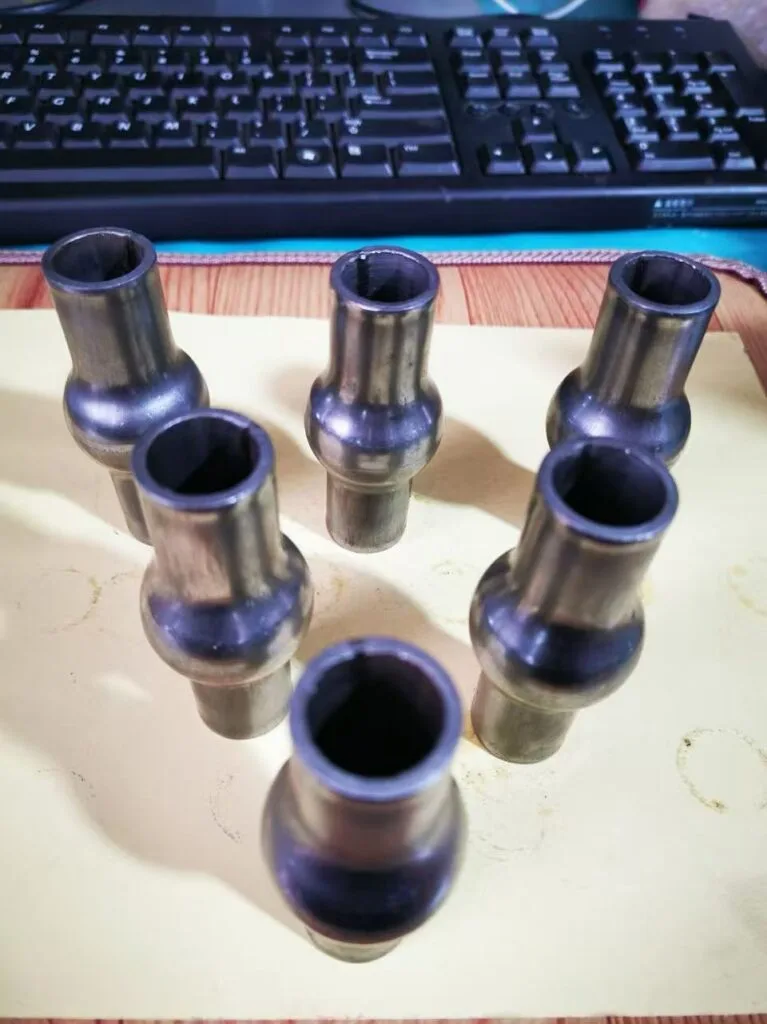
Abalorios (Cuenta de tubo / Bulto)
Definición: Formar una cresta/perla circunferencial elevada alrededor de la superficie exterior del extremo de la tubería.
Función: Espina anti-desalojante para sujetar mangueras; evita que la manguera de goma se deslize bajo presión.
Aplicación: mangueras para sistemas de refrigeración automotrices, tuberías para aires acondicionados.
flaring pipe
Alineación
Definición: Doblar el material del extremo del tubo hacia fuera para crear un borde circular plano.
Función: Proporcionar cara de montaje con tornillo o superficie de soldadura más grande.
Aplicación: juntas de soldadura de tuberías, carcasas de filtros.
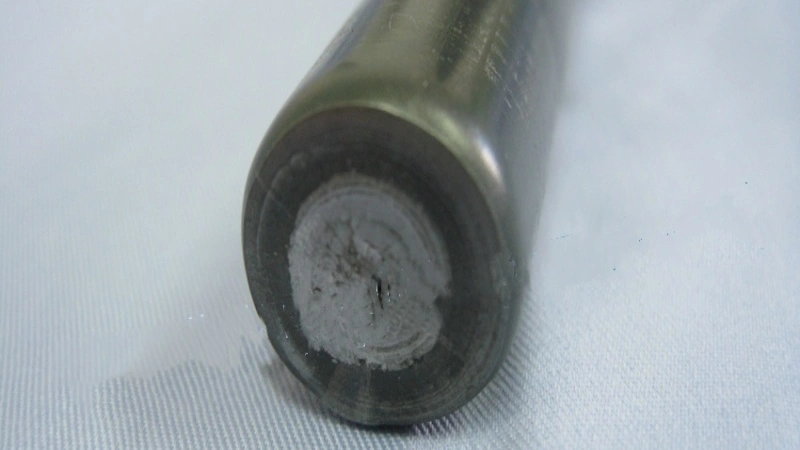
Cierre de extremo (sellado tubular) -管端封口
Definición: Extremo abierto de tubería en forma de presión en punta totalmente o parcialmente cerrada sin soldadura.
Función: Sellar permanentemente el extremo terminal del tubo.
Aplicación: Patas de muebles, carcasa amortiguadora, tubos de protección de seguridad.
cold sealing machine samples
Molesto / Engrosamiento
Definición: Compresión axial para engrosar localmente la pared de extremo de tubería sin cambiar demasiado el diámetro exterior.
Función: Aumentar la resistencia de la pared para el roscado o el roscado.
Aplicación: Juntas hidráulicas roscadas de tubos, extremos de conexión de alta resistencia.
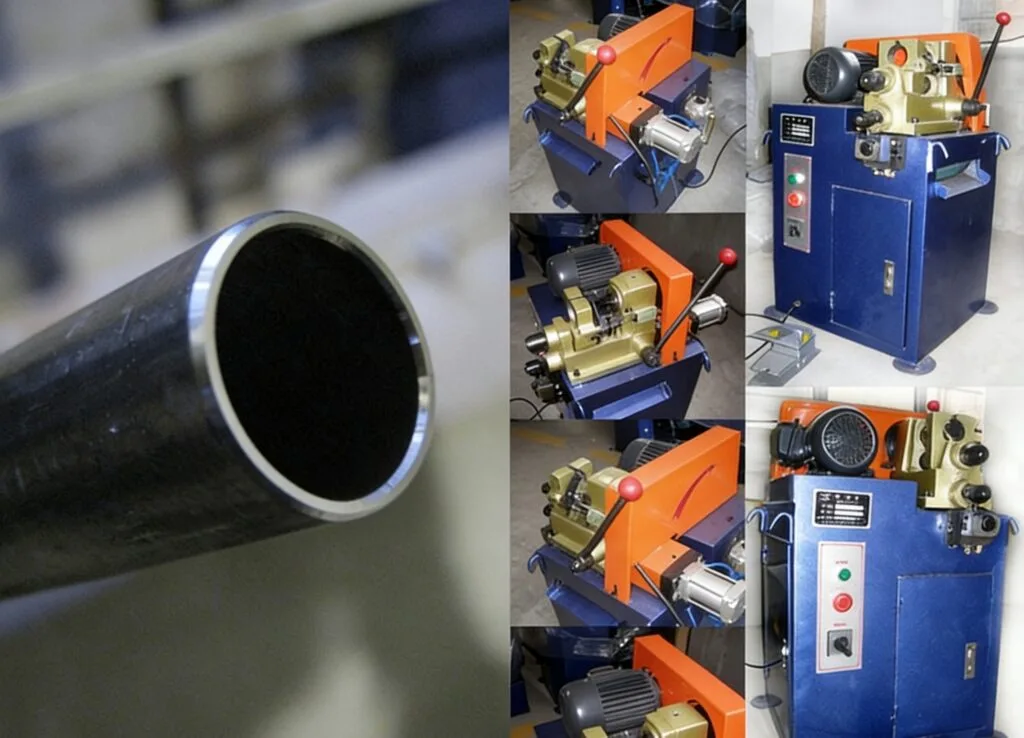
Biselado / Desbarbado
Definición: Ángulo interior/exterior de la máquina en el puerto del tubo cortado, quitar las rebabas afiladas.
Función: Eliminar los bordes afilados antes de conformar o montar los extremos.
Aplicación: Pre-proceso para todas las operaciones de conformado de extremo mencionadas anteriormente.
Notas de Procesos Comunes
Máquina de revestimiento de tuberías
Materiales soportados: acero al carbono, acero inoxidable, aluminio, cobre, latón, tubo de aleación.
Los tubos de pared fina suelen requerir un mandril interno para evitar arrugarse o colapsar durante la expansión o el ensanchamiento.
Una gran relación de deformación requiere formación progresiva multi-estación (múltiples impactos en secuencia en máquinas multi-estaciones).
Puede realizar el conformado de extremo antes o después de doblar tubos. Normalmente es mejor hacer el conformado de extremos antes de doblar para evitar interferencias en el acceso de la pieza.
Aplicaciones típicas en la industria
Automoción (frenos, combustible, tubos de refrigeración), climatización y refrigeración, muebles y estructuras de equipos de fitness, tuberías hidráulicas, intercambiadores de calor, equipos médicos, líneas de fluidos aeroespaciales.
Preguntas frecuentes — Conformado de extremos de tubería
P1: ¿Cuál es la diferencia entre el conformado de extremos de tubería y el doblado de tubos?
R: La flexión de tubería cambia la forma espacial / línea central de todo el tubo. El conformado de extremos de tubería solo deforma la sección corta de extremo abierto del tubo; La geometría del cuerpo del tubo principal permanece sin cambios.
P2: ¿Puede una máquina de formador de extremos de tubos lograr múltiples formas diferentes de extremos?
R: Sí. Cambia los troqueles de formadoiros dedicados. El formador de tubos CNC multiestación puede completar varias operaciones de conformado en un solo ciclo de máquina sin cambio manual de troqueles.
P3: ¿Debería realizar el conformado de extremos de tubería antes o después de doblar tubos?
R: Mejor práctica: hacer conformado de extremos de tubería antes de doblar. Después de la flexionación, la geometría doblada compleja puede impedir que el troquel o el mandril accedan a la apertura del tubo. Se requieren accesorios especiales a medida si el conformado debe realizarse después de la curvatura.
P4: ¿Por qué los tubos de pared fina se arrugan o colapsan durante la expansión o el abombamiento?
R: Apoyo interno insuficiente. Añadir mandil interior; Reducir la relación de deformación de un solo paso, adoptar la formación progresiva de varios pasos.
P5: ¿Cuál es la diferencia entre ensanchar y abalorar con cuentas?
A: Ensampado: boca de campana de estrechamiento hacia fuera en el extremo del tubo para conexión metálica de sellado frontal. Abalorios: Talón de anillo elevado circunferencial en la superficie exterior del tubo, usado como espina para bloquear mangueras de goma.
P6: ¿Puede el conformado de extremos de tubería sustituir la soldadura para sellar los extremos de los tubos?
R: Sí, para aplicación estática a baja presión mediante Proceso de cierre final. Forma un sellado mecánico en frío sin soldadura. No es adecuado para condiciones de trabajo con fluidos dinámicos de alta presión.
P7: ¿Qué limita la deformación máxima para la formación de un solo golpe?
R: Ductilidad del material del tubo, grosor original de la pared, geometría del chip. Una deformación de un solo paso demasiado grande causará grietas o arrugas; debe dividirse en una formación progresiva de varias estaciones.
P8: ¿Pueden los tubos de perfil cuadrado o rectangular formar los extremos de la tubería?
R: Sí, pero requiere troqueles de conformado perfilados a medida. Los chips estándar son solo para tubos redondos.
P9: ¿Qué preprocesamiento se requiere antes de formar los extremos de la tubería?
R: El tubo debe cortarse a la longitud exacta, además de biselar / desbarbado interior y exterior. Las rebabas afiladas dañan los troqueles y causan grietas formadas.
P10: ¿El proceso de conformado en los extremos de la tubería es trabajo en caliente o en frío?
R: La mayoría es Formación en frío (temperatura ambiente). Una aleación especial de difícil forma puede adoptar el termoconformado de calentamiento local como solución alternativa.
P11: Mis piezas requieren tanto doblado de tubería como de formación de extremos de tubería, ¿qué sugerencia de flujo de producción?
R: Flujo de trabajo recomendado: cortar tubos → biselar → formar los extremos de tubería → luego doblar tuberías. Si inviertes el orden (doblar primero y luego terminar la forma), podrías tener dificultades de acceso a mandril o derro.
P12: ¿Puede la máquina de conformado de extremos de tubería funcionar junto con una célula de automatización robótica?
R: Sí. El formador de tubos multiestación CNC puede reservar la interfaz señal-handshake para carga-descarga robotizada, integrada en la línea de producción completa de procesamiento de tubos junto con la máquina de doblar y cortar tubos.
Flujo de trabajo estándar: Biselar y aplanar el puerto del tubo → Tubo de abrazadera → Formar en frío → Descargar e inspeccionar dimensiones
P: ¿Qué materiales y tamaños de tubo son compatibles?
A: ✅ Materiales soportados Acero al carbono / acero blando, acero inoxidable (201/304/316), aleación de aluminio, cobre, latón.
Nota: Los tubos más duros necesitan mayor fuerza de formado; Los tubos de pared fina requieren mandril para evitar arrugas
✅ Rango de tamaño (referencia)
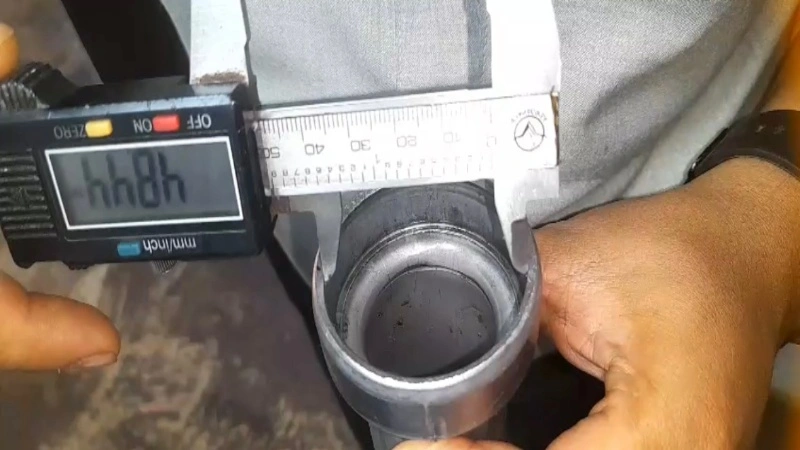
Diámetro exterior: Φ6 mm ~ Φ115 mm
Grosor de la pared: 0,3 mm ~ 4 mm
Principalmente para tubos redondos; Los tubos cuadrados o rectangulares están disponibles con chips personalizados.
Cada modelo de máquina tiene distinta capacidad. Los troqueles pueden personalizarse según tus planos o muestras reales de tubos
✅ Industrias típicas: piezas de automóviles, climatización, equipos de fitness, muebles, tuberías de fluido hidráulico.
Criterios básicos de selección 1. Dimensiones antes y después de la formación Los datos dimensionales del tubo en bruto y del extremo acabado del tubo son la base principal para la selección del modelo y el diseño del troquel. Nota clave: Una deformación excesiva en un solo paso provocará grietas o arrugas. La deformación fuerte requiere formación progresiva en varias estaciones. Sugerencia: Prepara un dibujo 2D marcado con tubo en bruto y las dimensiones finales para la evaluación del fabricante. 2. Número de estaciones de conformado La cantidad de estaciones define cuántas operaciones de conformado se pueden completar en un ciclo de sujeción sin cambiar manualmente el troquel. Consejo: Selecciona estaciones estrictamente según el flujo de tu proceso; No compres a ciegas estaciones extra sin usar. 3….
Los cortadores manuales funcionan bien en pequeños talleres que manejan pedidos de baja tanda, mientras que los sistemas automáticos de corte de tuberías están diseñados para reducir la manipulación manual y permitir una producción continua. Más allá de la precisión de corte, los operadores también deben tener en cuenta el coste de mano de obra, la consistencia de la pieza y el tiempo de cambio al seleccionar el equipo. 1. Definición manual de núcleo Los operadores de máquinas cortadoras de tubos cargan manualmente los tubos, ajustan los dispositivos, fijan la longitud de corte y el corte por disparador pieza a pieza. Estructura sencilla, baja inversión, adecuada para trabajos de lotes pequeños o prototipos. Máquina automática de corte de tuberías Equipada con alimentación automática de cargadores, posicionamiento de longitud de servo, sujeción automática neumática/hidráulica, corte continuo y descarga automática. Preestablecido...
Resumen: La sierra en frío de tuberías y el corte láser de tubos de fibra son dos soluciones habituales de blanking de tubos. Muchos compradores solo comparan el precio de compra de máquinas, ignorando el coste oculto de procesamiento secundario, la estabilidad de precisión y la pérdida de material. Este artículo compara la precisión real y el coste del ciclo de vida completo para referencia. 1. Principio de funcionamiento Tubería Corte en frío Corte mecánico mediante hoja giratoria de sierra de carburo. Está diseñado solo para corte recto o bisel simple de ángulo fijo. Corte de tubos láser de fibra Corte térmico sin contacto. Un láser de alta energía funde el metal y el gas de ayuda elimina la escoria fundida. Puede completar el corte, el agujero, la ranura, el copas, el marcado y el bisel en un solo sujetado. 2….