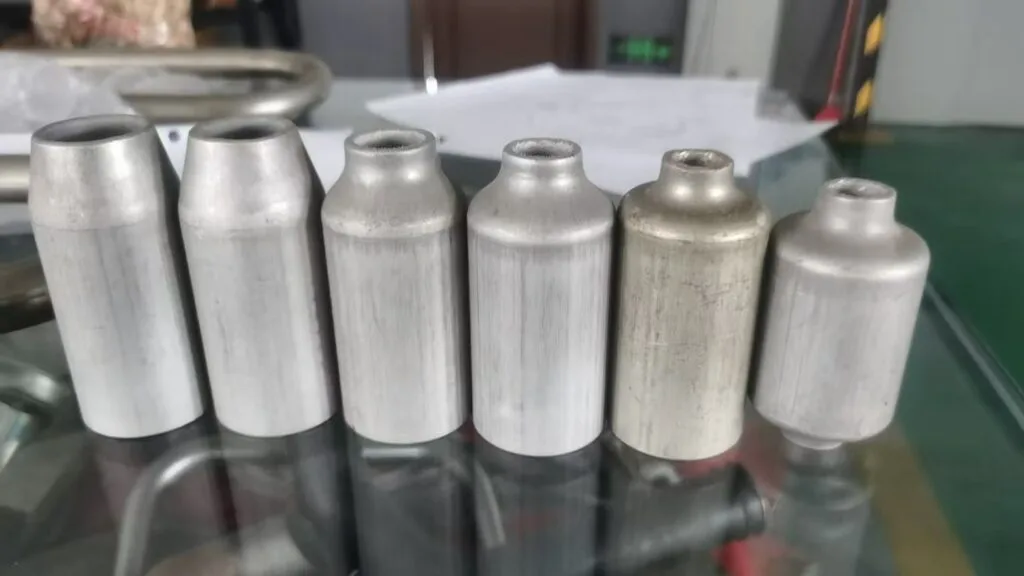
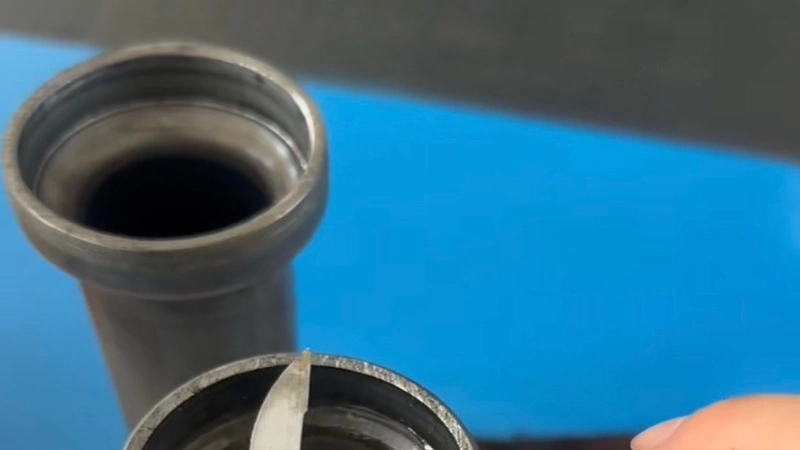
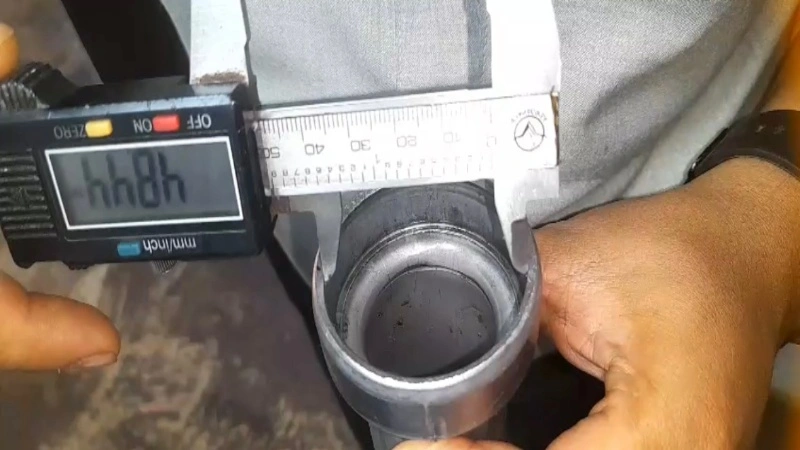
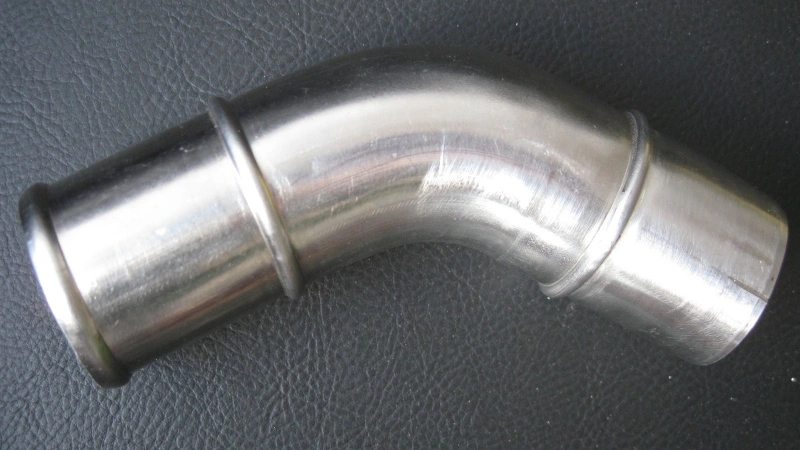
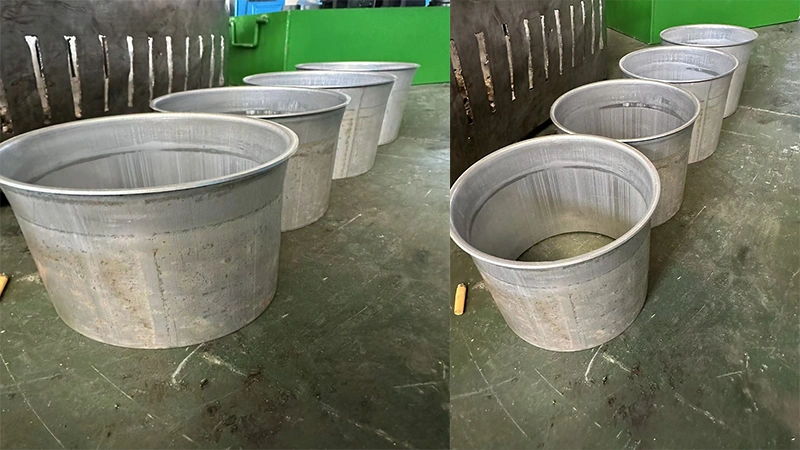
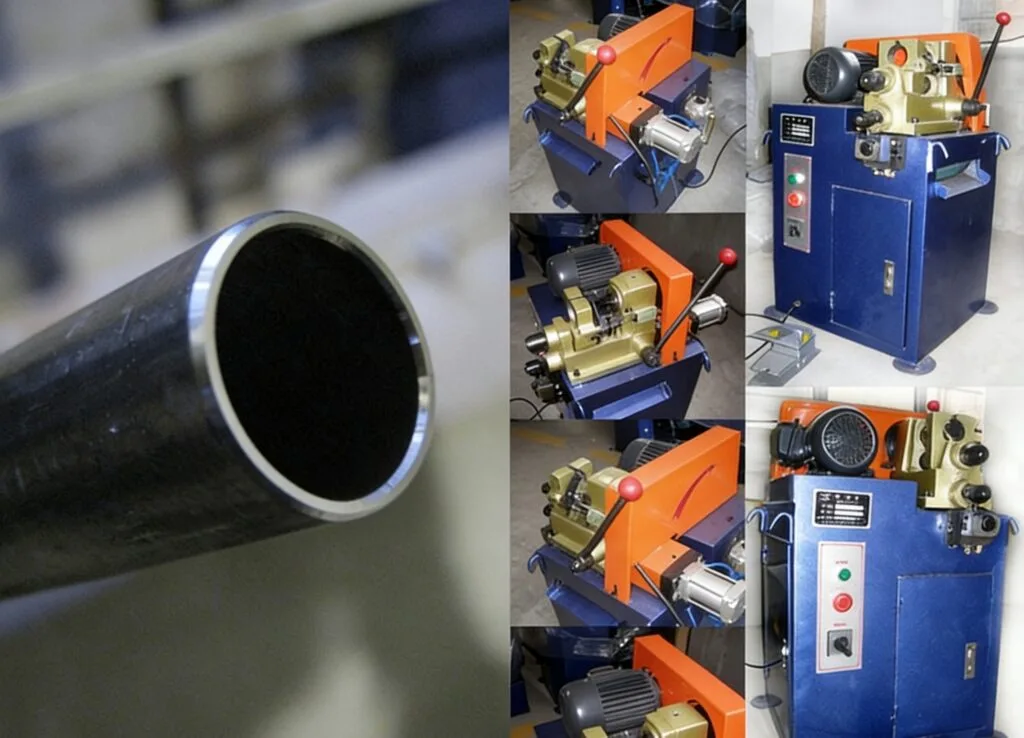
تشكيل نهاية الأنابيب (تشكيل نهاية الأنابيب) هو عملية تصنيع باردة من خلال تشوه البلاستيك. بدون قطع بإزالة الشرائح، تعيد القوالب الهيدروليكية / المحرك الذاتي تشكيل الطرف المفتوح فقط من الأنبوب المعدني، لتحقيق التجميع، الختم، توصيل الخرطوم، اللحام أو التعزيز الهيكلي.
Difference vs Pipe Bending: Pipe bending changes the pipe centre‑line geometry; pipe end forming only modifies local geometry at pipe open ends, leaving main pipe body unchanged.
Typical machine: Multi‑station hydraulic / CNC tube end former. Different forming dies are swapped to produce diverse end profiles.
تسلسل العمل القياسي
قطع الأنابيب وقطع النهاية
تثبيت جسم الأنبوب بدقة
ضربة الشكل الأمامي للتشكيل البارد
سحب النرد
تفريغ الأنبوب النهائي، فحص الأبعاد
عمليات تشكيل نهاية الأنابيب الرئيسية (التعريف، الوظيفة، التطبيق النموذجي)
التقليل / التمايل (الرقبة)
التعريف: ضغط نهاية الأنبوب شعاعيا لتقليل القطر الخارجي؛ يزداد سمك الجدار قليلا بعد التكوين البارد.
غالبا ما تتطلب الأنابيب ذات الجدار الرقيق المغزل الداخلي لتجنب التجاعيد أو الانهيار أثناء التمدد أو الاتساع.
نسبة التشوه الكبيرة تتطلب تشكيل تدريجي متعدد المحطات (ضربات متعددة على التوالي في آلة متعددة المحطات).
يمكنه تنفيذ تشكيل النهاية قبل أو بعد ثني الأنابيب. عادة ما يكون من الأفضل التشكيل النهائي قبل الانحناء لتجنب تداخل الوصول إلى قطع العمل.
التطبيقات النموذجية في الصناعة
السيارات (فرامل، وقود، أنابيب تبريد)، أنظمة التدفئة والتبريد والتبريد، الأثاث والمعدات البدنية، الأنابيب الهيدروليكية، المبادلات الحرارية، المعدات الطبية، خطوط سوائل الطيران.
الأسئلة الشائعة — تشكيل نهاية الأنابيب
س1: ما الفرق بين تشكيل نهاية الأنابيب وثني الأنابيب؟
ج: انحناء الأنابيب يغير الشكل المكاني / خط مركز الأنبوب بأكمله. تشكيل نهاية الأنبوب يشوه فقط الجزء القصير المفتوح من الأنبوب؛ هندسة جسم الأنبوب الرئيسي تبقى دون تغيير.
س2: هل يمكن لآلة واحدة من الأنابيب التحويلية أن تحقق عدة أشكال نهايات مختلفة؟
ج: نعم. تغيير قوالب التشكيل المخصصة. يمكن لأنابيب التشكيل الطرفية متعددة المحطات CNC إنهاء عدة عمليات تشكيل مختلفة في دورة آلة واحدة دون الحاجة إلى تبديل يدوي للقالب.
س3: هل يجب أن أقوم بتشكيل نهاية الأنابيب قبل أو بعد ثني الأنابيب؟
ج: أفضل ممارسة: قم بتشكيل نهايات الأنابيب قبل الانحناء. بعد الانحناء، قد تمنع الهندسة المعقدة المنحنية الوصول إلى فتحة الأنبوب. تتطلب تركيبات مخصصة خاصة إذا كان يجب التشكيل بعد الانحناء.
س4: لماذا يتجعد أو ينهار أنبوب الجدار الرقيق أثناء التمدد أو التسع؟
ج: الدعم الداخلي غير كاف. أضف المغزل الداخلي؛ تقليل نسبة التشوه بخطوة واحدة، واعتمد التشكيل التدريجي متعدد الخطوات.
س5: ما الفرق بين التسع والتزيين بالخرز؟
A: الاشتعال: فم جرس مدرج للخارج على نهاية الأنبوب لتوصيل المعدن بختم الوجه. التزيين بالخرز: حلقة مرتفعة محيطية على سطح الأنبوب، تستخدم كشوكة لقفل الخراطيم المطاطية.
س6: هل يمكن لتشكيل نهاية الأنابيب استبدال اللحام في ختم نهاية الأنبوب؟
ج: نعم، للتطبيق الساكن منخفض الضغط عبر عملية الإغلاق النهائي. يشكل ختما ميكانيكيا باردا بدون لحام. غير مناسب لظروف العمل الديناميكية عالية الضغط.
س7: ما الذي يحد من الحد الأقصى للتشوه في تكوين ضربة واحدة؟
ج: ليونة مادة الأنبوب، سمك الجدار الأصلي، هندسة القالب. التشوه الكبير جدا بخطوة واحدة يسبب تشققا أو تجعيدا؛ يجب أن ينقسم إلى تشكيل تقدمي متعدد المحطات.
س8: هل يمكن لأنابيب الشكل المربع / المستطيل أن تقوم بتشكيل نهاية الأنابيب؟
ج: نعم، لكنها تتطلب قوالب تشكيل مصممة خصيصا. القوالب القياسية مخصصة فقط للأنابيب الدائرية.
س9: ما هي المعالجة المسبقة المطلوبة قبل تشكيل نهاية الأنبوب؟
ج: يجب قطع الأنبوب بطول دقيق، بالإضافة إلى الحافة الداخلية والخارجية/إزالة الحكاش. الشفرات الحادة تتلف القوالب وتسبب تشققات متشكلة.
س10: هل عملية تشكيل نهاية الأنابيب تعمل بحرارة أم عملية عمل بارد؟
ج: الأغلبية كذلك التكوين البارد (درجة حرارة الغرفة). قد تعتمد سبيكة خاصة يصعب تشكيلها التسخين المحلي كحل بديل.
س11: قطعي تتطلب كلا من ثني الأنابيب وتشكيل نهاية الأنابيب، ما هو اقتراح تدفق الإنتاج؟
ج: سير العمل الموصى به: قطع الأنبوب → التطويق → تشكيل نهاية الأنابيب → ثم ثني الأنابيب. إذا عكست الترتيب (انحنيت أولا ثم الشكل النهائي)، قد تواجه صعوبات في الوصول إلى الماندرل أو النرد.
س12: هل يمكن لآلة تشكيل نهاية الأنابيب العمل مع خلية الأتمتة الروبوتية؟
ج: نعم. يمكن لآلة CNC متعددة المحطات أن تحتفظ بواجهة مصافحة الإشارة لتحميل وتفريغ الروبوتات، مدمجة في خط إنتاج المعالجة الكاملة للأنابيب مع آلة تثنيي الأنابيب وقطع الأنابيب.
سير العمل القياسي: منفذ الأنابيب → أنبوب المشبك → تشكيل القالب البارد → التفريغ وفحص الأبعاد
معايير الاختيار الأساسية 1. الأبعاد قبل وبعد التشكيل البيانات البعدية للأنبوب الخام ونهاية الأنبوب النهائي هي الأساس الأساسي لاختيار النماذج وتصميم القالب. ملاحظة مهمة: التشوه المفرط بخطوة واحدة يسبب تشققات أو تجعيدات. يتطلب التشوه الشديد تشكيلا تدريجيا متعدد المحطات. اقتراح: حضر رسما ثنائي الأبعاد معلم بأنابيب خام وأبعاد نهائية نهائية لتقييم الشركة المصنعة. 2. عدد محطات التشكيل يحدد عدد عمليات التشكيل التي يمكن إكمالها في دورة تثبيت واحدة دون تغيير يدوي للقالب. نصيحة: اختر المحطات وفقا لسير عمليتك؛ لا تشتري محطات إضافية غير مستخدمة بشكل أعمى. 3….
تعمل قاطعات الأنابيب اليدوية بشكل جيد للورش الصغيرة التي تتعامل مع الطلبات الصغيرة، بينما تبنى أنظمة قطع الأنابيب الأوتوماتيكية لتقليل التعامل اليدوي في الإنتاج المستمر. بعيدا عن تقليل الدقة، يحتاج المشغلون أيضا إلى مراعاة تكلفة العمالة، واتساق قطع العمل، ووقت التغيير عند اختيار المعدات. 1. التعريف الأساسي يقوم مشغلو آلة قطع الأنابيب يدويا بتحميل الأنابيب، وضبط التركيبات، وضبط طول القطع، وقطع الزناد قطعة قطعة في كل مرة. هيكل بسيط، استثمار منخفض، مناسب للأعمال الصغيرة أو النماذج الأولية. آلة قطع الأنابيب الأوتوماتيكية مجهزة بتغذية أوتوماتيكية للمجلة، وتحديد طول السيرفو، والتثبيت التلقائي الهوائي أو الهيدروليكي، والقطع المستمر والتفريغ التلقائي. تم الإعداد مسبقا...
نظرة عامة النشر البارد بالأنابيب وقطع أنابيب الليزر الليفي هما حلان رئيسيان لإزالة الأنابيب الصغيرة. يقارن العديد من المشترين فقط أسعار شراء الآلات، متجاهلين تكلفة المعالجة الثانوية الخفية، والثبات الدقيق وفقدان المواد. تقارن هذه المقالة بين الدقة الحقيقية وتكلفة دورة الحياة الكاملة للرجوع إليها. 1. مبدأ العمل قطع القص الميكانيكي بقطع الأنابيب الباردة عبر شفرة منشار الكربيد الدوار. تم تصميمه للقطع المستقيم أو الميل الثابت فقط من القطع المستقيم. قطع أنابيب الليزر الليفي الحراري غير التلامسي. الليزر عالي الطاقة يذيب المعدن، ويطرد الغاز المساعد بإزالة الخبث المنصهر. يمكنه إكمال القص، والثقب، والفتح، والتقليب، والعلامات، والميل في تثبيت واحد. 2….