管端成型(管端成形)是一种冷塑性变形制造工艺。无需切屑切割,液压/伺服驱动模具仅重塑金属管的开口端,实现组装、密封、软管连接、焊接或结构加固。
Difference vs Pipe Bending: Pipe bending changes the pipe centre‑line geometry; pipe end forming only modifies local geometry at pipe open ends, leaving main pipe body unchanged.
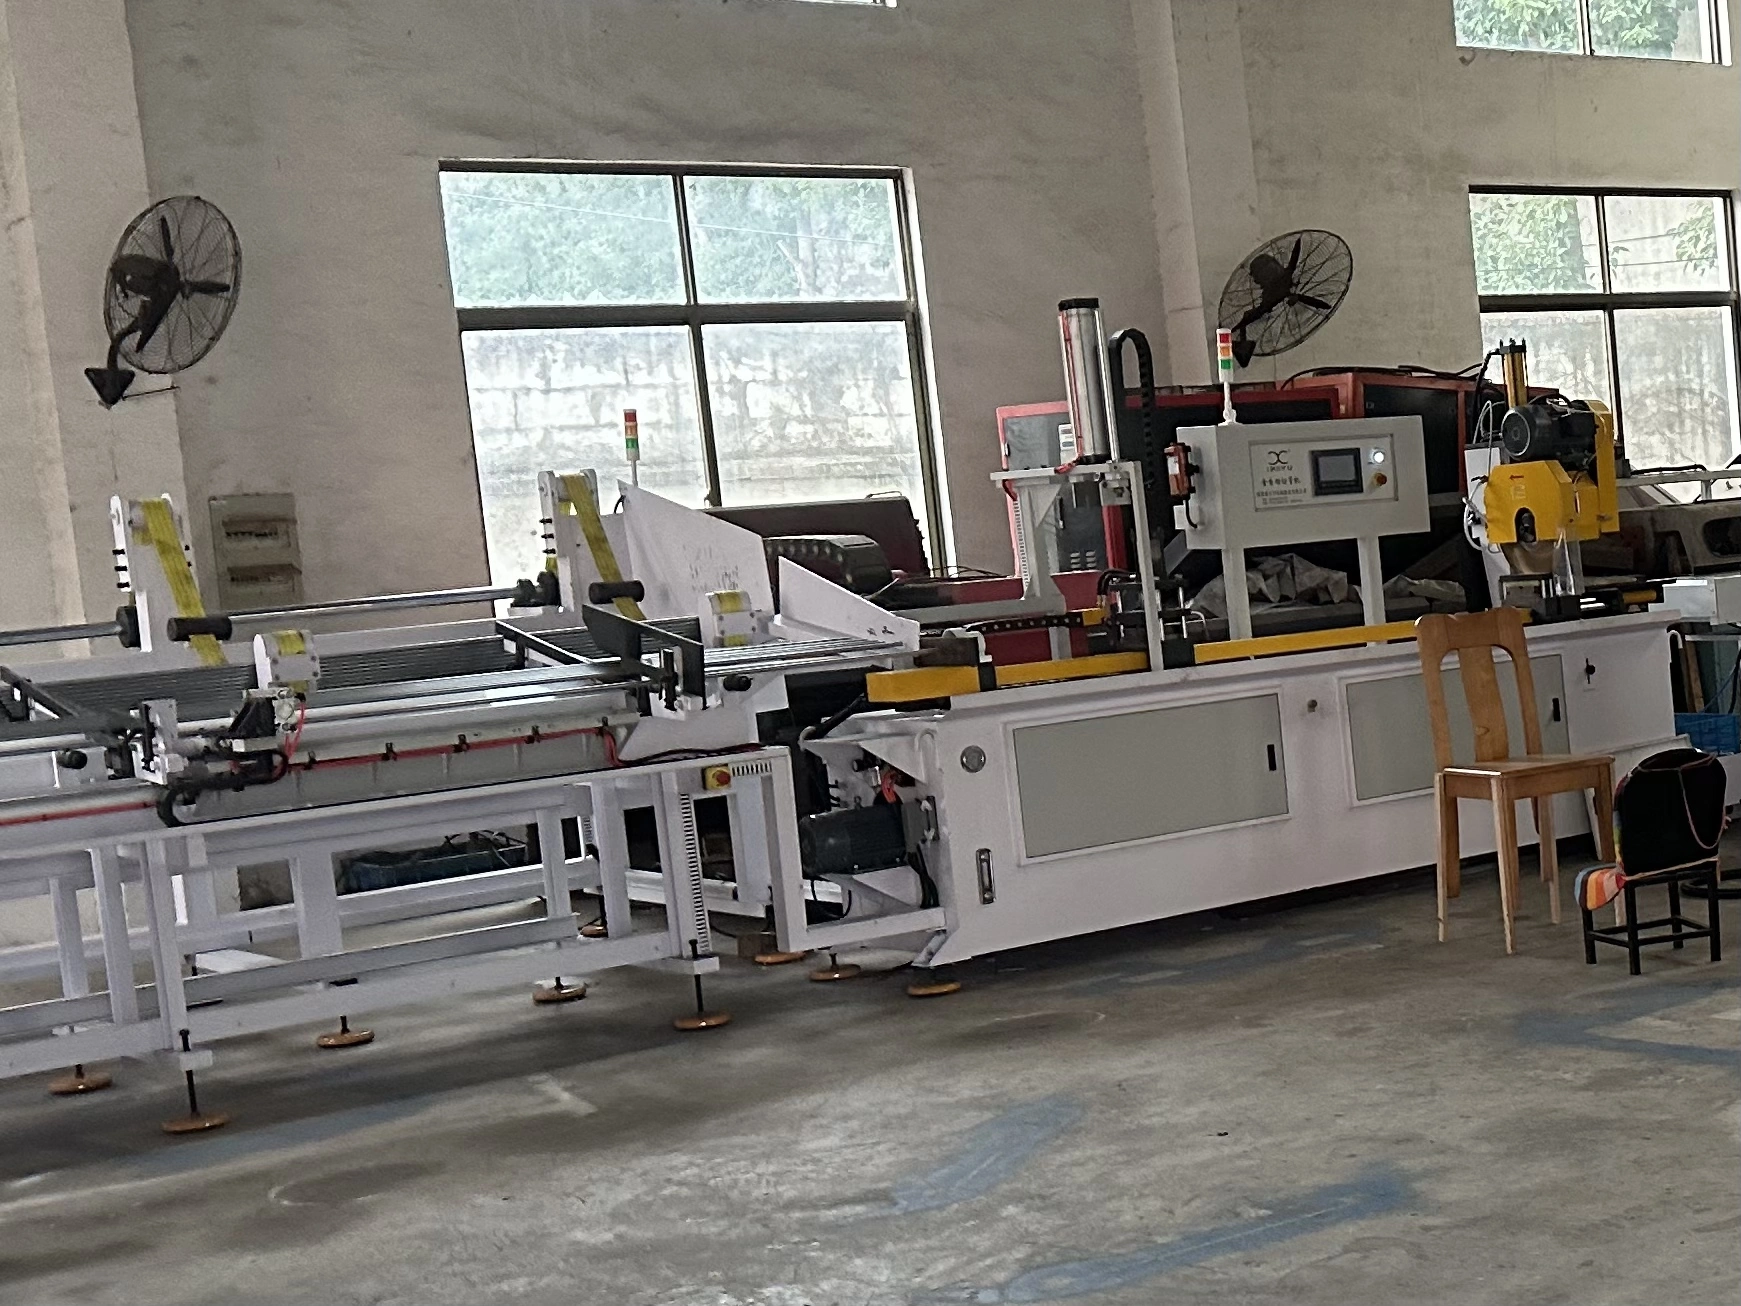
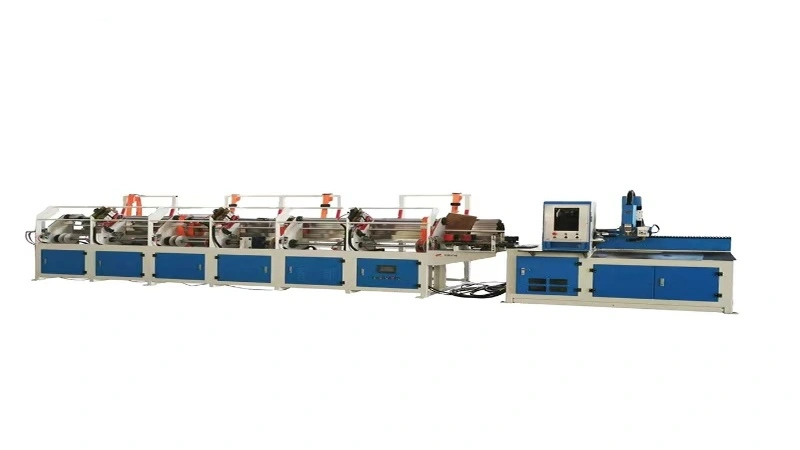
Typical machine: Multi‑station hydraulic / CNC tube end former. Different forming dies are swapped to produce diverse end profiles.
标准工作序列
- 管材切割与端面倒角
- 管体的精确夹持
- 冷成型时,前冲切
- 模具收缩
- 卸载成品管材,尺寸检查
主要管道端成形工艺(定义、功能、典型应用)
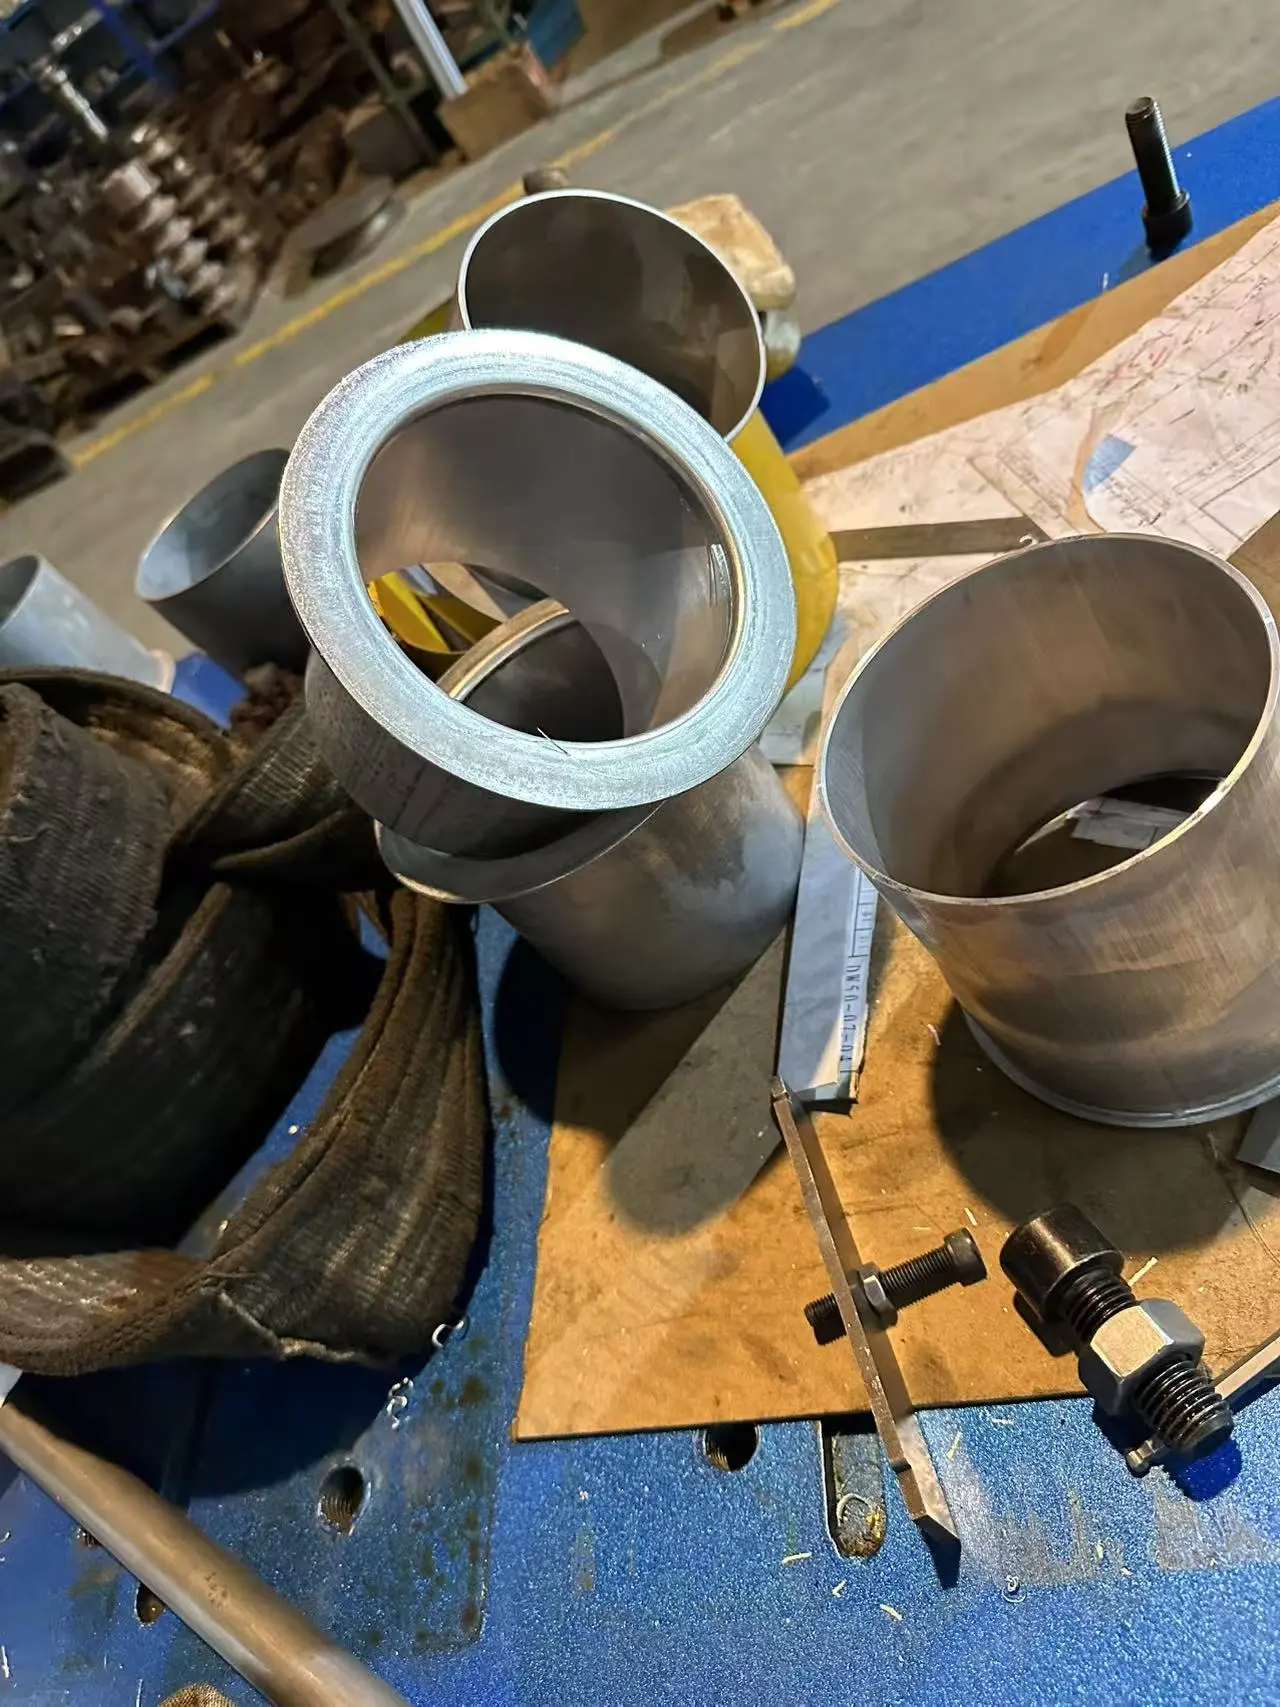
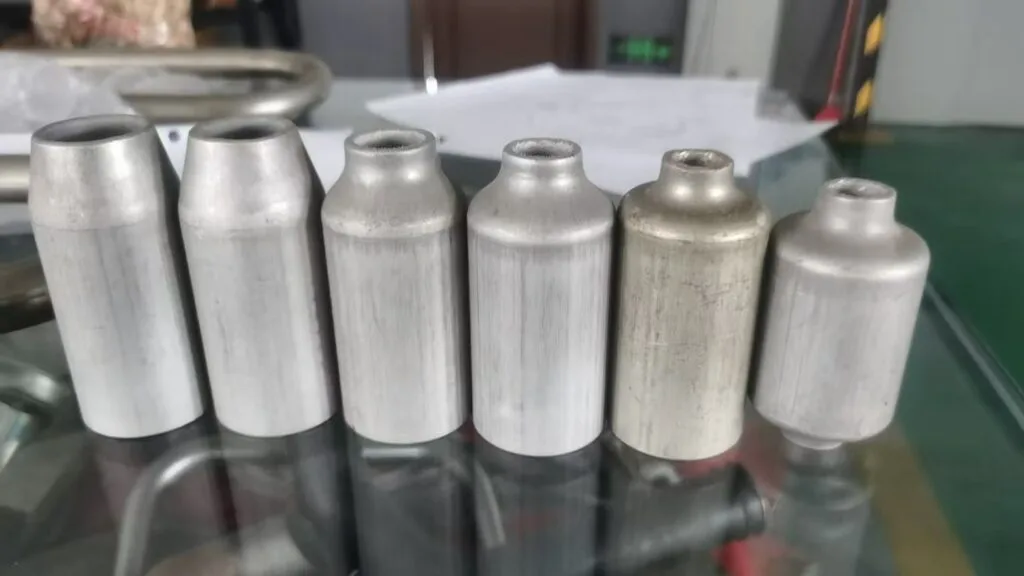
- 减颈/绞合(颈击)
- 定义:径向压缩管端以减少外径;冷成型后壁厚略微增加。
- 功能:用于伸缩管套管、喷嘴过渡、插入装配组件。
- 应用:家具管状框架、健身器材、喷嘴管。
shrinking pipe samples
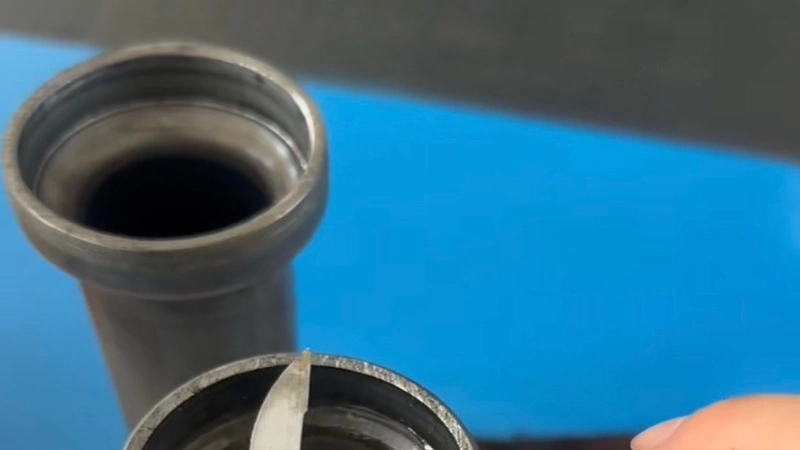
- 扩展(尺寸调整)
- 定义:将芯棒/分段模具置于管端内,以扩大端部外径和内径。
- 功能:允许另一段管段滑入;干涉接头。
- 应用:家具伸缩管、热交换器管。
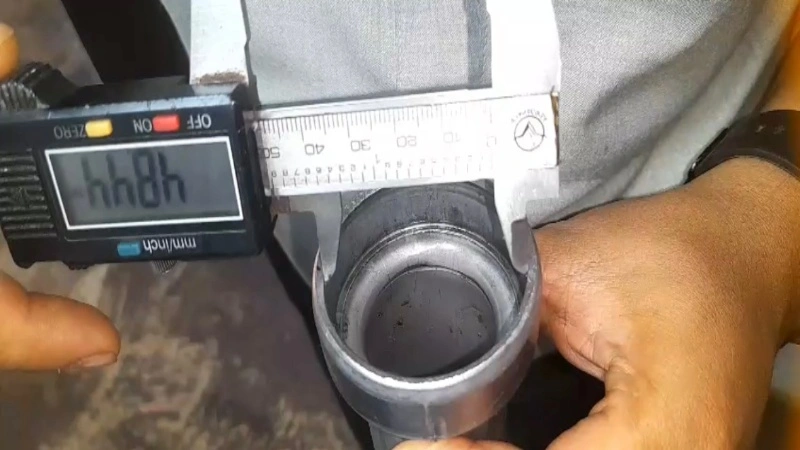
- 耀眼——
- 定义:在管端形成钟形锥形口(标准角度:37° SAE,45° JIS)。
- 功能:高压液压/燃油管线的金属间无泄漏密封。
- 应用:汽车制动管、液压管道配件。
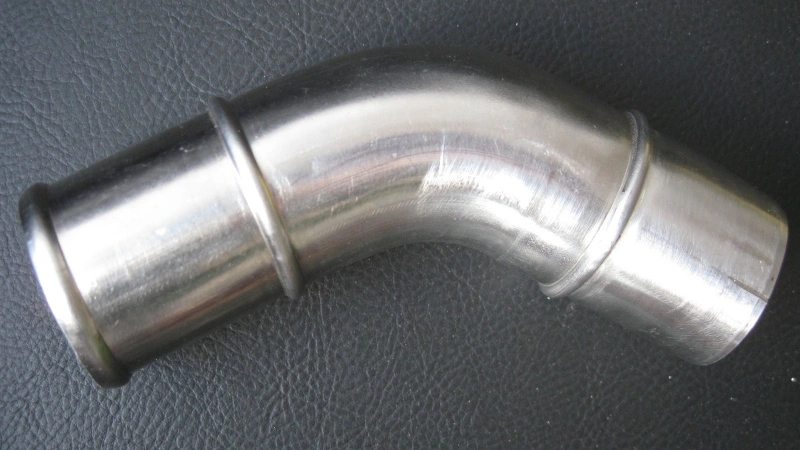
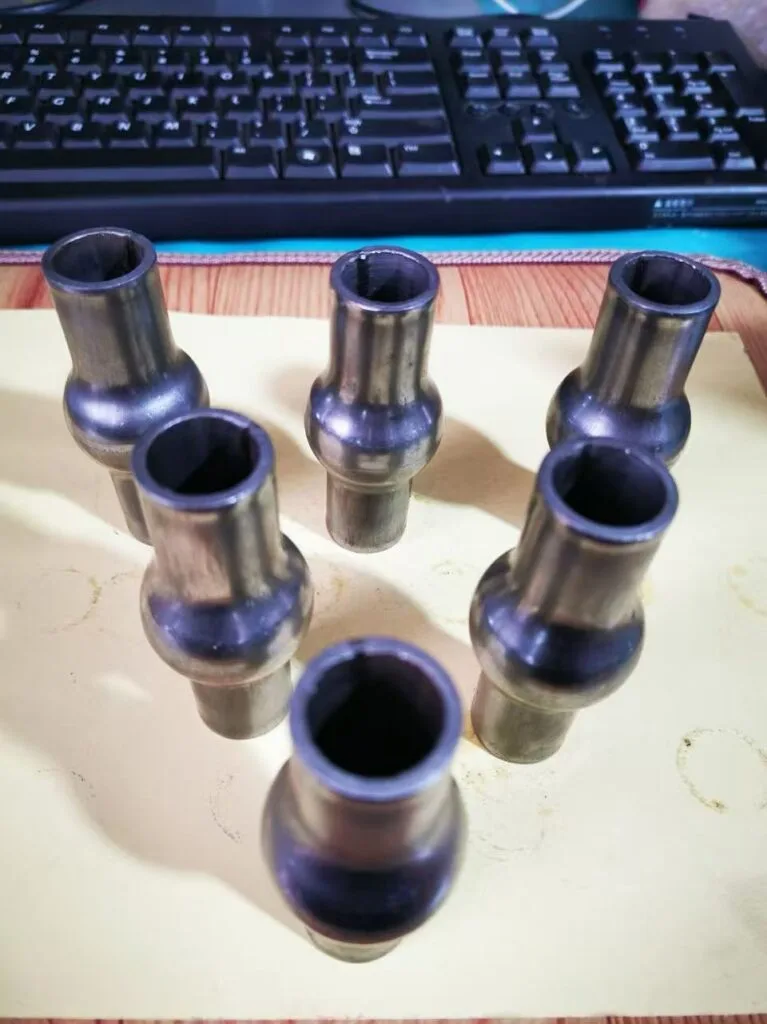
- 串珠(管状珠/膨胀)
- 定义:在管端外表面形成凸起的环状脊/珠状结构。
- 功能:用于夹紧软管的防脱落倒钩;防止橡胶软管在压力下打滑。
- 应用:汽车冷却系统软管、空调管道。
flaring pipe
- 法兰化
- 定义:将管端材料向外弯曲,形成平坦的圆形法兰唇缘。
- 功能:提供螺栓安装面或更大的焊接面积。
- 应用:管道焊接接头、滤芯壳体。
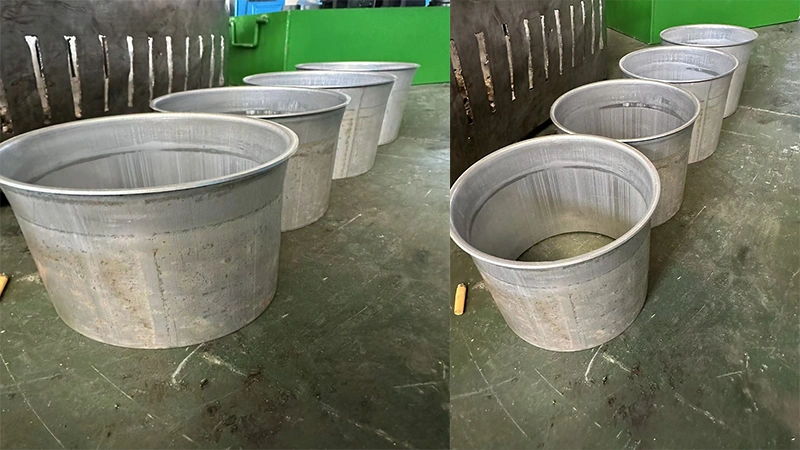
- 管端封口(管封口) -管端封口
- 定义:将压成型管的开口端接入完全或部分闭合的尖端,无需焊接。
- 功能:永久密封管端。
- 应用:家具腿、减震器壳体、安全保护管。
84E436C516C8bbf46168fdcaaaa87a1f
- 令人不适/增厚
- 定义:轴向压缩以局部加厚管端壁,同时不大幅改变外径。
- 功能:增加攻丝/螺纹时的壁体强度。
- 应用:液压螺纹管接头,高强度接头。
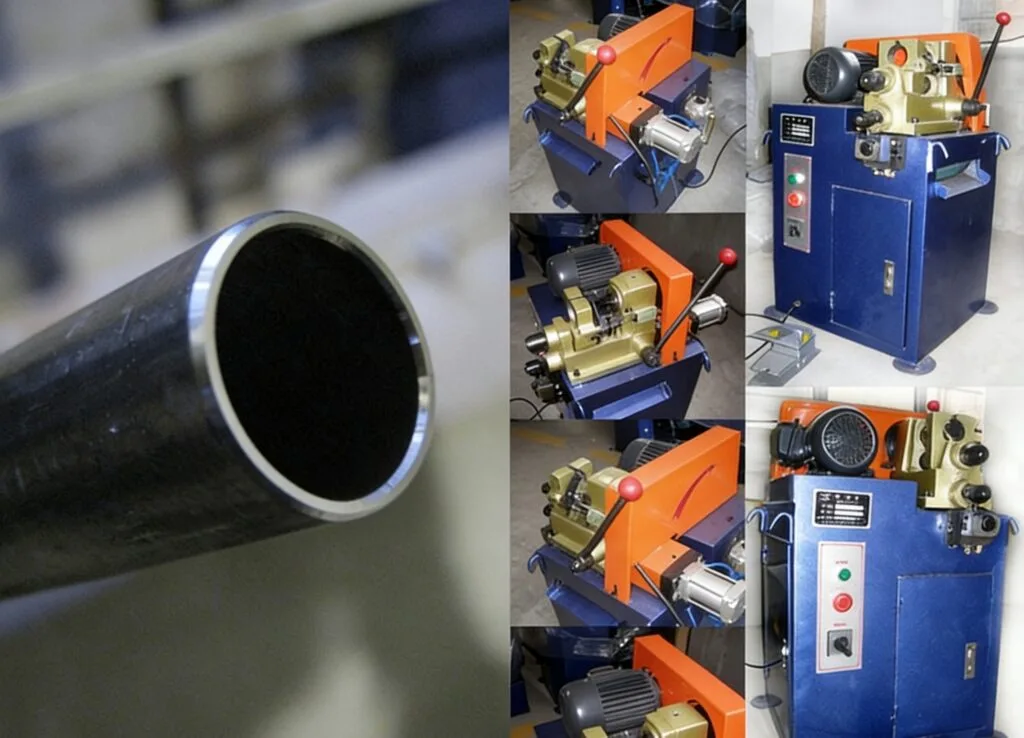
- 倒角/去毛刺
- 定义:在切割管口上铣出内外角,去除尖锐的毛刺。
- 功能:在进一步成型或组装前去除锋利边缘。
- 应用:所有上述端成形操作的预处理。
通用流程说明
- 支持材料:碳钢、不锈钢、铝、铜、黄铜、合金管。
- 薄壁管通常需要内部芯棒,以避免膨胀/扩充时起皱或塌陷。
- 大变形比需要多站渐进成形(多站机连续多次撞击)。
- 可以执行端成形 在弯管之前还是之后.通常最好在弯曲前先做端成型,以避免工件接触。
典型行业应用
汽车(制动、燃油、冷却管)、暖通空调与制冷、家具及健身设备框架、液压管道、热交换器、医疗设备、航空航天流体管线。
常见问题—管道端成形
问1:管端成型和管道弯曲有什么区别?
答:管道弯曲会改变整管的空间形状/中心线。管端成型仅使管子的短开口段变形;主管体几何形状保持不变。
问2:一台管状端成型机能否实现多种不同的端形状?
答:是的。更换专用成型模具。多工位数控管端成型机可以在一个机床周期内完成多种成形工序,无需手动换模。
问3:我应该在管道弯曲前还是之后进行管端成型?
答:最佳实践:做管道端成型 弯曲前.弯曲后,复杂的弯曲几何形状可能阻碍模具/芯轴进入管口。如果必须在弯曲后进行成型,则需要特殊的定制夹具。
问4:为什么薄壁管在膨胀/膨胀时会皱缩或塌陷?
答:内部支持不足。添加内部芯轴;降低单步变形比,采用多步渐进成型。
问5:喇叭口和串珠有什么区别?
A: 耀眼:管端外锥形喇叭口,用于金属与金属面密封连接。 串珠:管外表面的环形凸起环珠,用作锁橡胶软管的倒钩。
问6:管端成型能否替代焊接以实现管端密封?
答:是的,用于低压静态应用,通过以下方式 结算过程.它形成机械冷成型密封,无需焊接。不适合高压动态流体工作条件。
问7:一次成型的最大变形受限于什么?
答:管材的延展性、原始壁厚、模具几何形状。单步变形过大会导致开裂或皱缩;必须分为多站渐进式组建。
问8:方形/矩形型管能做管端成型吗?
答:可以,但需要定制成型模具。标准模具仅适用于圆形管。
问9:管端成型前需要做哪些预处理?
答:管子必须切割到准确长度,并且内外都要加倒角/去毛刺。锋利的毛刺会损坏模具并形成裂纹。
问10:管端成型是热工法还是冷工法?
答:多数是 冷成型(室温).特殊的难成形合金可采用局部加热热端成型作为替代解决方案。
问11:我的零件需要同时进行管道弯曲和管道端成形,有什么生产流程建议吗?
答:推荐工作流程:先切割管道→斜角→先成型管端,→再弯曲管子。如果顺序相反(先弯曲再弯端成型),可能会遇到芯棒/模具的接触困难。
问12:管端成型机能否与机器人自动化单元协同工作?
答:是的。数控多站管端成型机可保留信号-握手接口,供机器人装卸操作,集成到全管加工生产线,配合管材弯曲机和管材切割机。
标准工作流程:
倒角并压平管口→夹管→模具冷成型→卸载与尺寸检查
问:哪些管材和尺寸是兼容的?
A:
✅支持资料
碳钢/低碳钢、不锈钢(201/304/316)、铝合金、铜、黄铜。
注意:较硬的管子需要更高的成形力;薄壁管需要芯棒以防止皱缩
✅尺寸范围(参考资料)
- 外径:Φ6毫米~Φ115毫米
- 壁厚:0.3毫米~4毫米
- 主要用于圆形管子;可选择方形或矩形管,配备定制模具。
- 不同机器型号的容量不同。模具可以根据你的图纸或真实的管状样本进行定制
✅典型行业:汽车零部件、暖通空调、健身设备、家具、液压油管道。