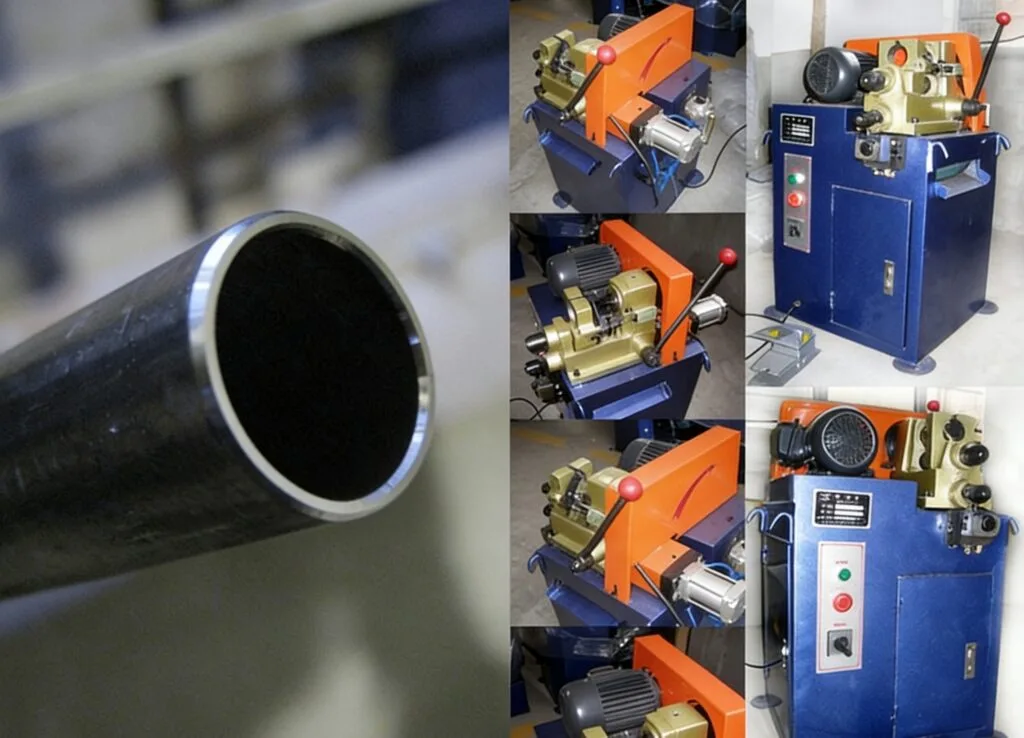
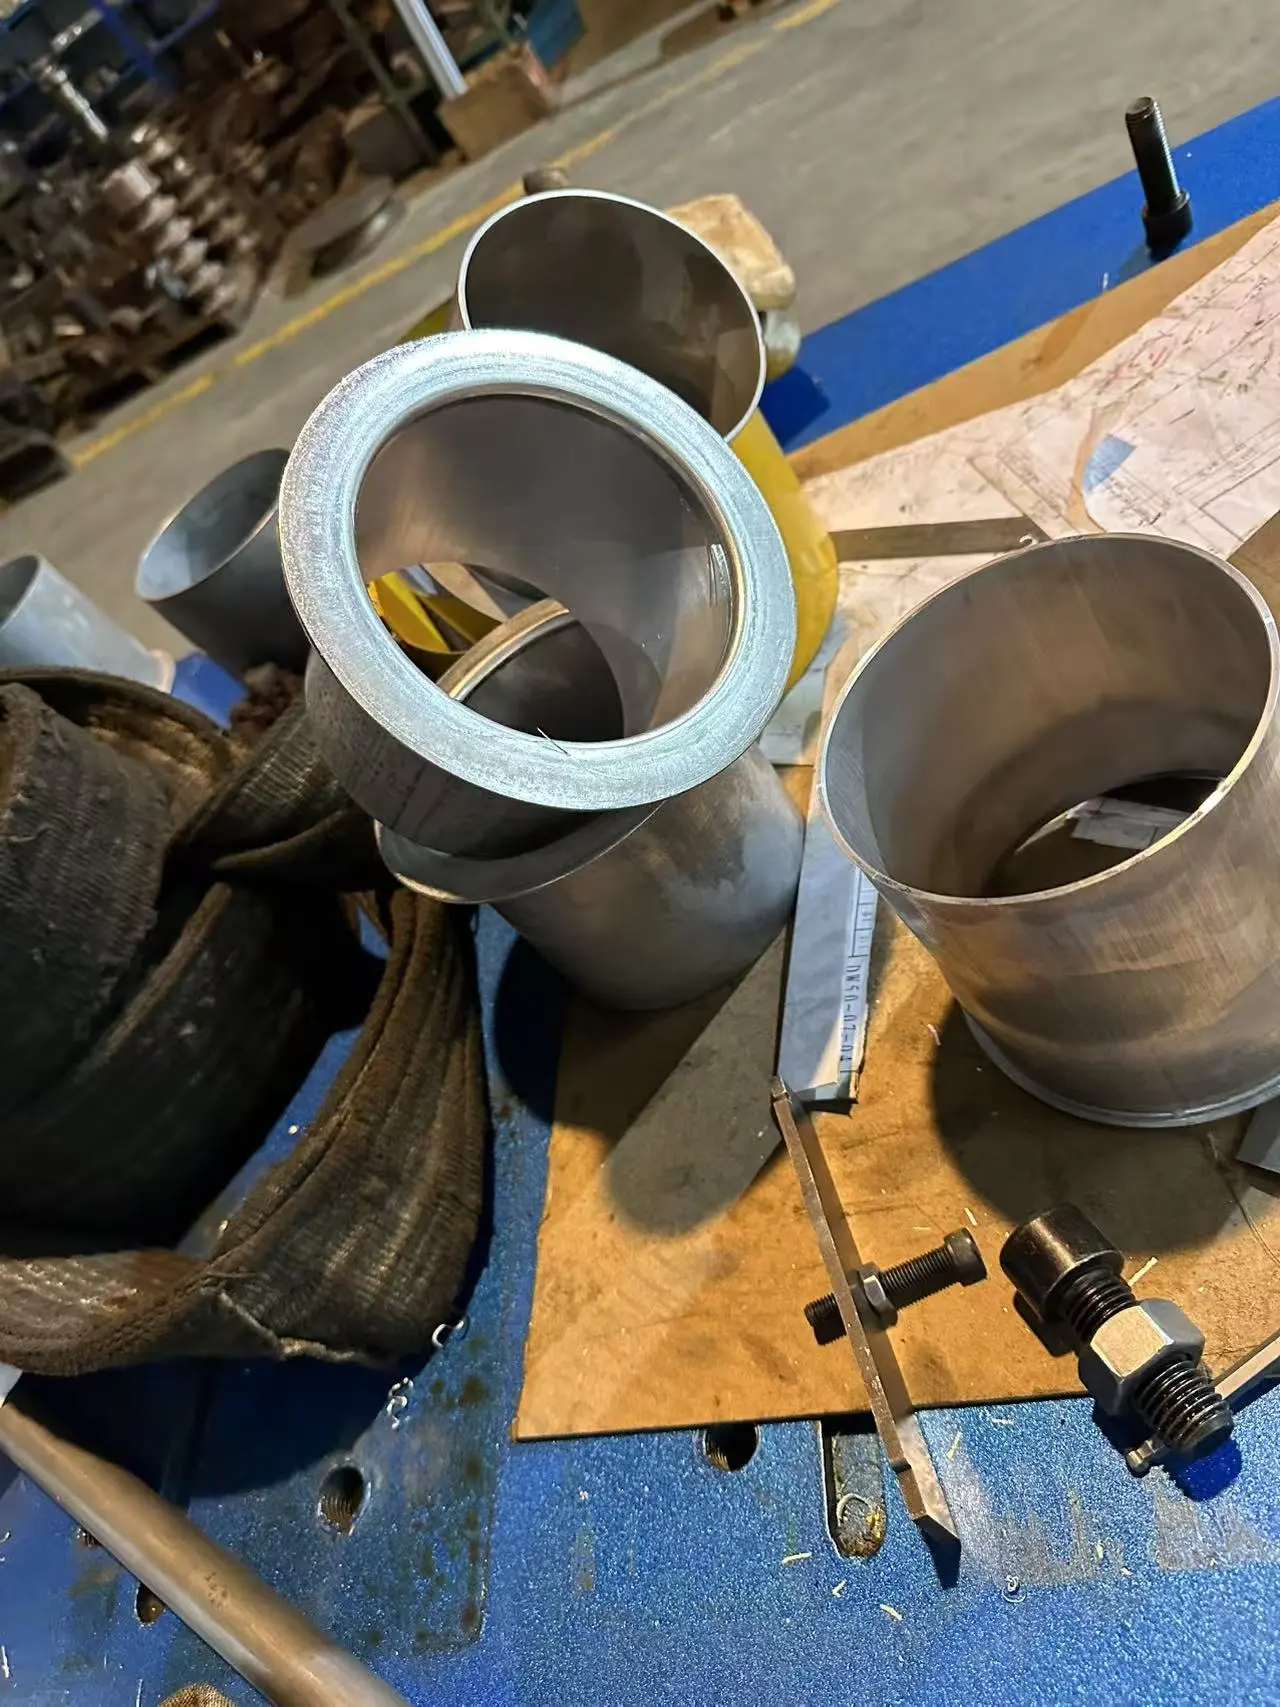
Le formage des extrémités de tuyau (formage des extrémités de tube) est un procédé de fabrication à froid par déformation plastique. Sans découpe par découpage par détachement, les matrices hydrauliques / servo-actionnées ne remodelent que l’extrémité ouverte du tuyau métallique, afin de réaliser l’assemblage, l’étanchéité, la connexion du tuyau, le soudage ou le renforcement structurel.
Difference vs Pipe Bending: Pipe bending changes the pipe centre‑line geometry; pipe end forming only modifies local geometry at pipe open ends, leaving main pipe body unchanged.
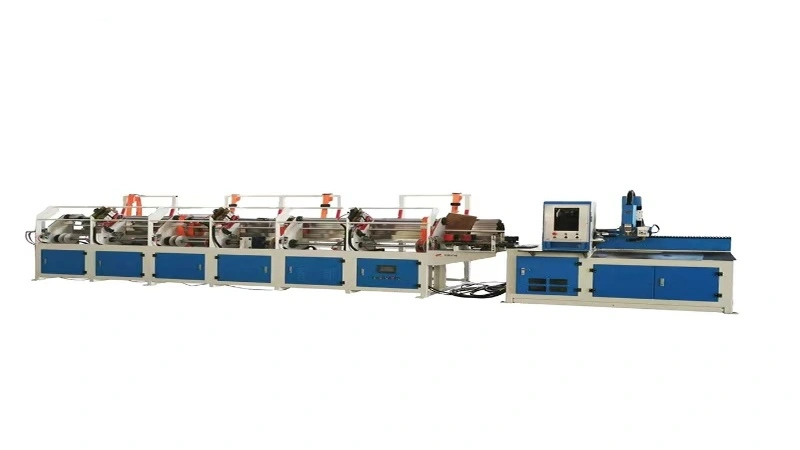
Typical machine: Multi‑station hydraulic / CNC tube end former. Different forming dies are swapped to produce diverse end profiles.
Séquence de travail standard
Découpe de tubes et chanfreinage des extrémités
Serrage précis du corps du tube
Course de la matrice avant pour la formation à froid
Rétraction du dé
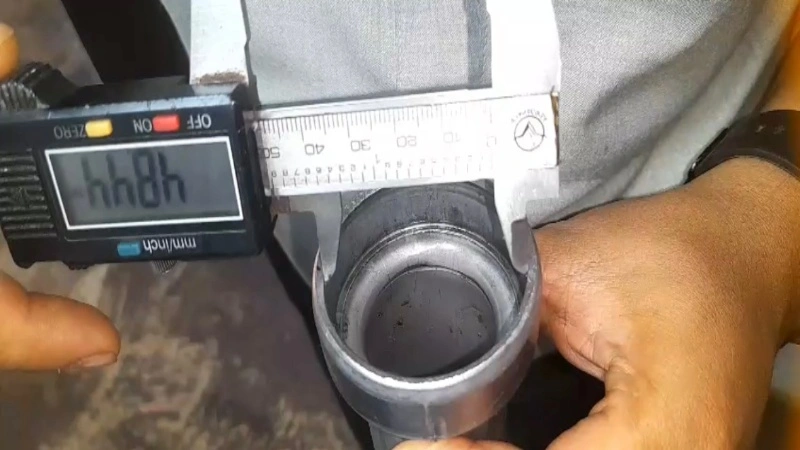
Décharger le tube fini, inspection dimensionnelle
Principaux processus de formage des extrémités de tuyau (définition, fonction, application typique)
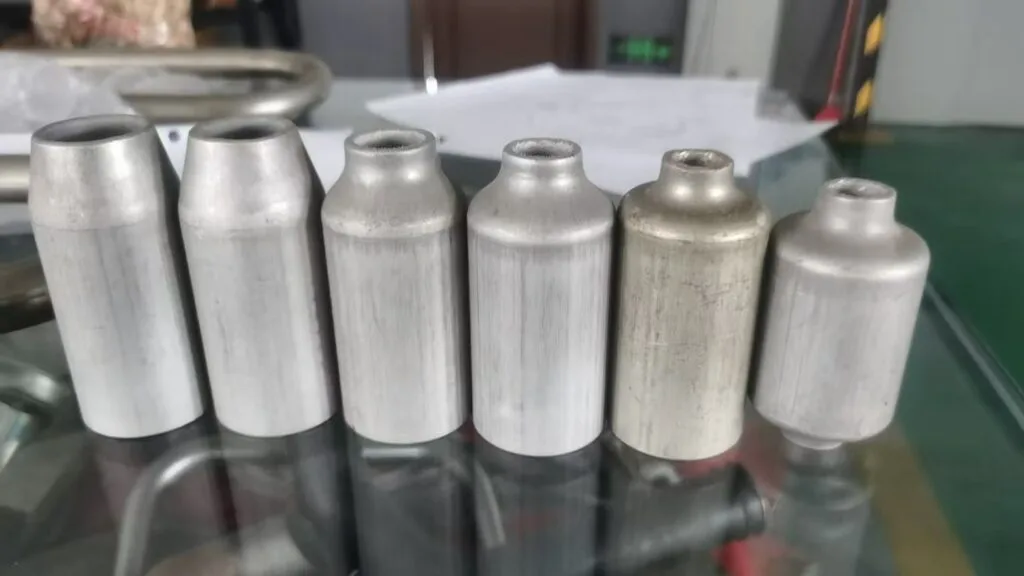
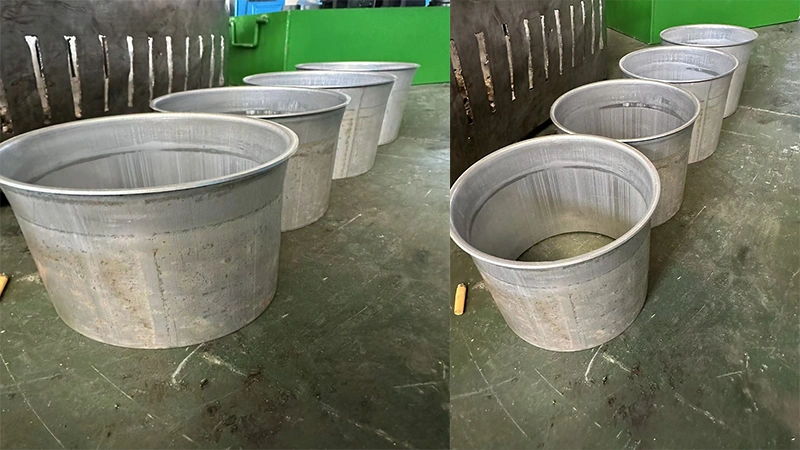
Réduction / Évasion (Necking)
Définition : Comprimer radialement l’extrémité du tuyau pour réduire le diamètre extérieur ; L’épaisseur de la paroi augmente légèrement après la formation à froid.
Fonction : Pour le nid des tubes télescopiques, la transition de la buse, l’ensemble insert-fit.
Application : Meubles Structures tubulaires, équipements de fitness, tuyaux à buse.
shrinking pipe samples
Expansion (taille)
Définition : forcer le mandrin / la puce segmentée à l’intérieur de l’extrémité du tuyau pour agrandir l’extrémité extérieure et intérieure.
Fonction : Permettre à un autre segment de tube de s’insérer à l’intérieur ; Joint d’interférence.
Application : Meubles tubulaires télescopiques, tubes d’échangeur de chaleur.
Échantillons de tuyaux expansifs
Éruption -
Définition : Formez une bouche conique en forme de cloche à l’extrémité du tube (angles standards : 37° SAE, 45° JIS).
Fonction : Étanchéité métal-métal sans fuite pour les conduites hydrauliques / de carburant haute pression.
Application : tuyaux de frein automobiles, raccords hydrauliques pour canalisations.
Échantillon bombé
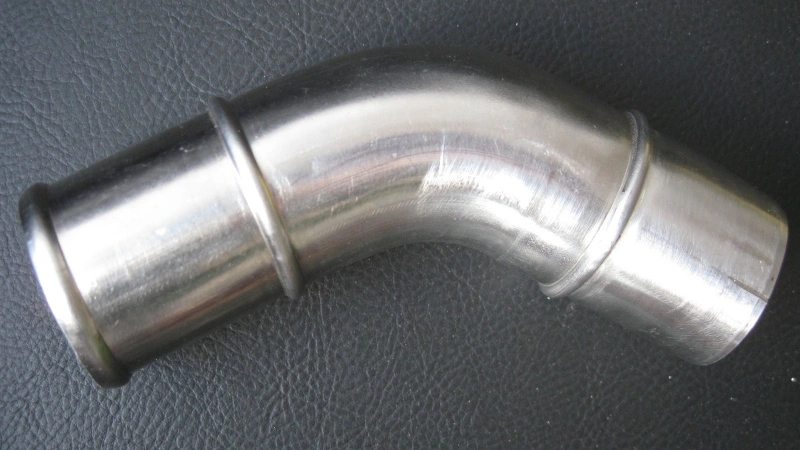
Perlage (perle tubulaire / Bosse)
Définition : Former une crête ou un perle circonférentiel surélevé autour de la surface extérieure de l’extrémité du tuyau.
Fonction : Barble anti-décollante pour serrage de tuyau ; Empêche le tuyau en caoutchouc de glisser sous pression.
Application : tuyaux de refroidissement automobile, conduites de climatisation.
flaring pipe
Flanging
Définition : Plier le matériau de l’extrémité du tube vers l’extérieur pour créer une lèvre de bride circulaire plate.
Fonction : Fournir une face de fixation boulonnée ou une surface de soudage plus grande.
Application : Soudure de canalisation, boîtiers de filtres.
Fermeture des extrémités (Scellement tubulaire) -管端封口
Définition : Bouche ouverte à la bouche du tuyau par press-formage dans une extrémité complètement ou partiellement fermée sans soudure.
Fonction : Sceller définitivement l’extrémité terminale du tube.
Application : Pieds de meubles, boîtier d’amortisseurs, tubes de protection de sécurité.
cold sealing machine samples
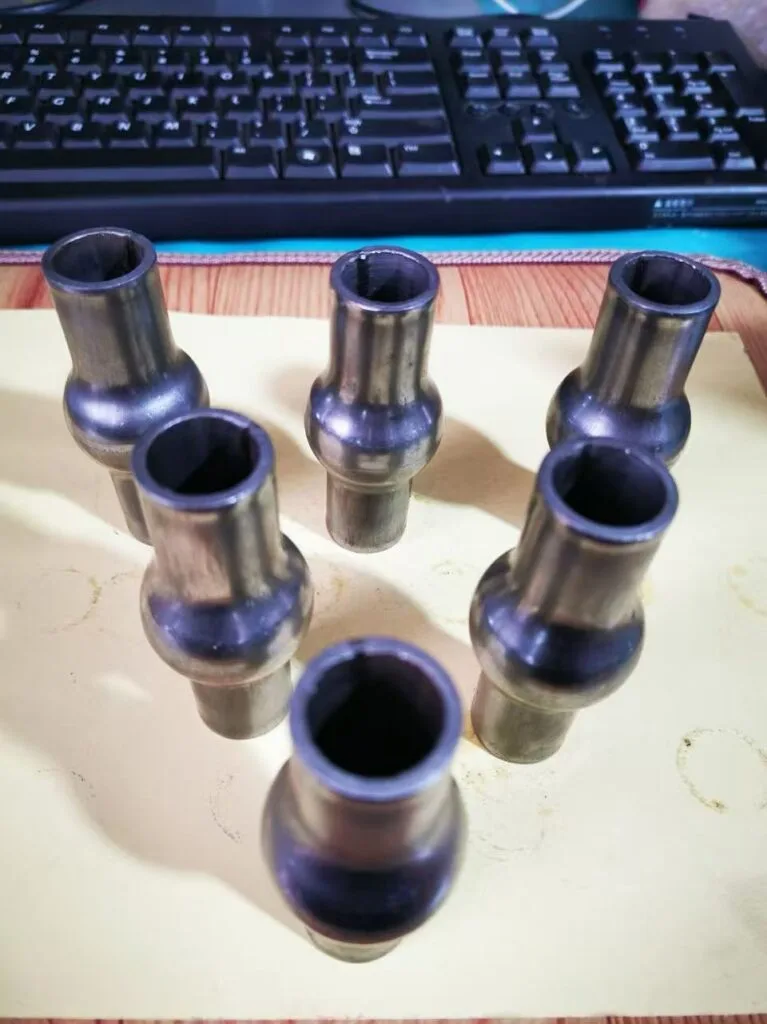
Perturbation / Épaississement
Définition : Compression axiale pour épaissir localement la paroi d’extrémité du tuyau sans trop modifier le diamètre externe.
Fonction : Augmenter la résistance des parois pour le tapotage / le filetage.
Application : Joints de tuyaux filetés hydrauliques, extrémités de raccords haute résistance.
Chanfreinage / Débavure
Définition : Angle intérieur/extérieur de la machine sur la sortie de tube coupée, enlever les meules tranchantes.
Fonction : Éliminer les bords tranchants avant de former ou d’assembler davantage les extrémités.
Application : Pré-traitement pour toutes les opérations de formage de fin ci-dessus.
Notes de procédé courantes
Machine à parement de tuyau
Matériaux supportés : acier au carbone, acier inoxydable, aluminium, cuivre, laiton, tube en alliage.
Les tubes à paroi fine nécessitent souvent un mandrin interne pour éviter les plis ou l’effondrement lors de l’expansion ou de l’évasement.
Un grand rapport de déformation nécessite une formation progressive multi-stations (plusieurs impacts en séquence dans une machine multi-station).
Peut effectuer le formage des extrémités avant ou après le pliage des tuyaux. Il est généralement préférable de faire le formage avant de plier pour éviter les interférences d’accès à la pièce.
Applications typiques dans l’industrie
Automobile (freins, carburant, tubes de refroidissement), CVC et réfrigation, meubles et cadres d’équipements de fitness, tuyauterie hydraulique, échangeurs de chaleur, équipements médicaux, conduites de fluides aérospatiales.
FAQ — Formage des extrémités de tuyau
Q1 : Quelle est la différence entre le formage des extrémités de tuyau et le pliage des tuyaux ?
R : La courbure des tuyaux modifie la forme spatiale / la ligne centrale de tout le tube. La formation des extrémités de tuyau ne déforme que la courte section ouverte du tube ; La géométrie du corps du tube principal reste inchangée.
Q2 : Une machine à former les extrémités de tubes peut-elle réaliser plusieurs formes différentes d’extrémité ?
R : Oui. Changez les matrices de formage dédiées. Le formeur à extrémités de tubes CNC multi-stations peut réaliser plusieurs opérations de formage différentes en un seul cycle de machine sans changement manuel de puce.
Q3 : Dois-je effectuer un formage des extrémités de tuyau avant ou après le pliage des tuyaux ?
R : Meilleure pratique : faire un formage d’extrémité de tuyau avant de courber. Après la flexion, une géométrie pliée complexe peut empêcher la matrice ou le mandrin d’accéder à l’ouverture des tubes. Des luminaires spéciaux sur mesure sont nécessaires si le formage doit être effectué après la courbure.
Q4 : Pourquoi les tubes à paroi fine se froissent-ils ou s’effondrent-ils lors de l’expansion ou de l’évasement ?
R : Soutien interne insuffisant. Ajoutez un mandron interne ; Réduire le rapport de déformation à un pas, adopter la formation progressive à plusieurs étapes.
Q5 : Quelle est la différence entre l’évasement et le perlage ?
A: Évasement: bouche de cloche à effiler vers l’extérieur à l’extrémité du tube pour la connexion métal-métal face joint. Perlage: Anneau surélevé circonférentiel sur la surface extérieure du tube, utilisé comme barbille pour verrouiller les tuyaux en caoutchouc.
Q6 : Le formage des extrémités de tuyau peut-il remplacer le soudage pour l’étanchéité des extrémités des tubes ?
R : Oui, pour une application statique à basse pression via Processus de clôture finale. Il forme un joint mécanique formé à froid sans soudure. Inadapté aux conditions de fonctionnement des fluides dynamiques à haute pression.
Q7 : Qu’est-ce qui limite la déformation maximale pour la formation en un seul coup ?
R : ductilité du matériau du tube, épaisseur de paroi d’origine, géométrie de la puce. Une déformation en un seul pas trop grande provoquera des fissures ou des plis ; doit se diviser en formation progressive multi-stations.
Q8 : Les tubes à profil carré ou rectangulaire peuvent-ils former les extrémités des tuyaux ?
R : Oui, mais cela nécessite des matrices de formage profilées sur mesure. Les dies standards sont réservés aux tubes ronds.
Q9 : Quel prétraitement est nécessaire avant le formage de pipe end-form ?
R : Le tube doit être coupé à la longueur exacte, ainsi que le chanfreinage intérieur et extérieur / débavure. Les meules tranchantes endommagent les matrices et provoquent des fissures.
Q10 : Le formage des extrémités de tuyau est-il un processus de travail à chaud ou à froid ?
R : La majorité est Formation à froid (température ambiante). Un alliage spécial difficile à former peut adopter le formage à chaud à chauffe local comme solution alternative.
Q11 : Mes pièces nécessitent à la fois la pliabilité et la formation des extrémités de tuyau, quelle suggestion de flux de production ?
R : Flux de travail recommandé : couper le tube → le chanfrein → former les extrémités du tuyau → puis plier le tuyau. Si vous inversez l’ordre (d’abord plier puis finir la forme), vous risquez d’avoir des difficultés d’accès à mandrel / dé.
Q12 : La machine de formage à extrémités de tuyau peut-elle fonctionner conjointement avec une cellule d’automatisation robotisée ?
R : Oui. Le formeur de tubes multi-stations CNC peut réserver l’interface signal-handshake pour le chargement-déchargement robotique, intégrée dans une ligne de production complète de traitement des tubes avec la machine de pliage et de découpe de tubes.
Flux de travail standard : Chanfrein et aplatissement du conduit de tube → Clamp tube → Formage à froid → Déchargement et inspection des dimensions
Q : Quels matériaux et tailles de tubes sont compatibles ?
Note : Les tubes plus durs nécessitent une force de formage plus élevée ; Les tubes à paroi fine nécessitent un mandrin pour éviter le froissement
✅ Plage de taille (référence)
Diamètre extérieur : Φ6 mm ~ Φ115 mm
Épaisseur du mur : 0,3 mm ~ 4 mm
Principalement pour les tubes ronds ; Des tubes carrés / rectangulaires sont disponibles avec des puces personnalisées.
Différents modèles de machines ont des capacités différentes. Les matrices peuvent être personnalisées en fonction de vos plans ou d’échantillons de tubes réels
Critères de sélection fondamentaux 1. Dimensions avant et après la formation Les données dimensionnelles du tube brut et de l’extrémité du tube fini constituent la base principale pour la sélection du modèle et la conception du coin. Note clé : une déformation excessive en une seule étape provoquera des fissures ou des plis. Une forte déformation nécessite une formation progressive multi-stationnaire. Suggestion : Préparez un dessin 2D marqué par un tube brut et des dimensions finales pour une évaluation du fabricant. 2. Nombre de stations de formage La quantité de station définit combien d’opérations de formage peuvent être effectuées dans un même cycle de serrage sans changement manuel de puce. Conseil : Sélectionnez les stations strictement selon le processus de votre processus ; N’achetez pas aveuglément des stations inutilisées supplémentaires. 3….
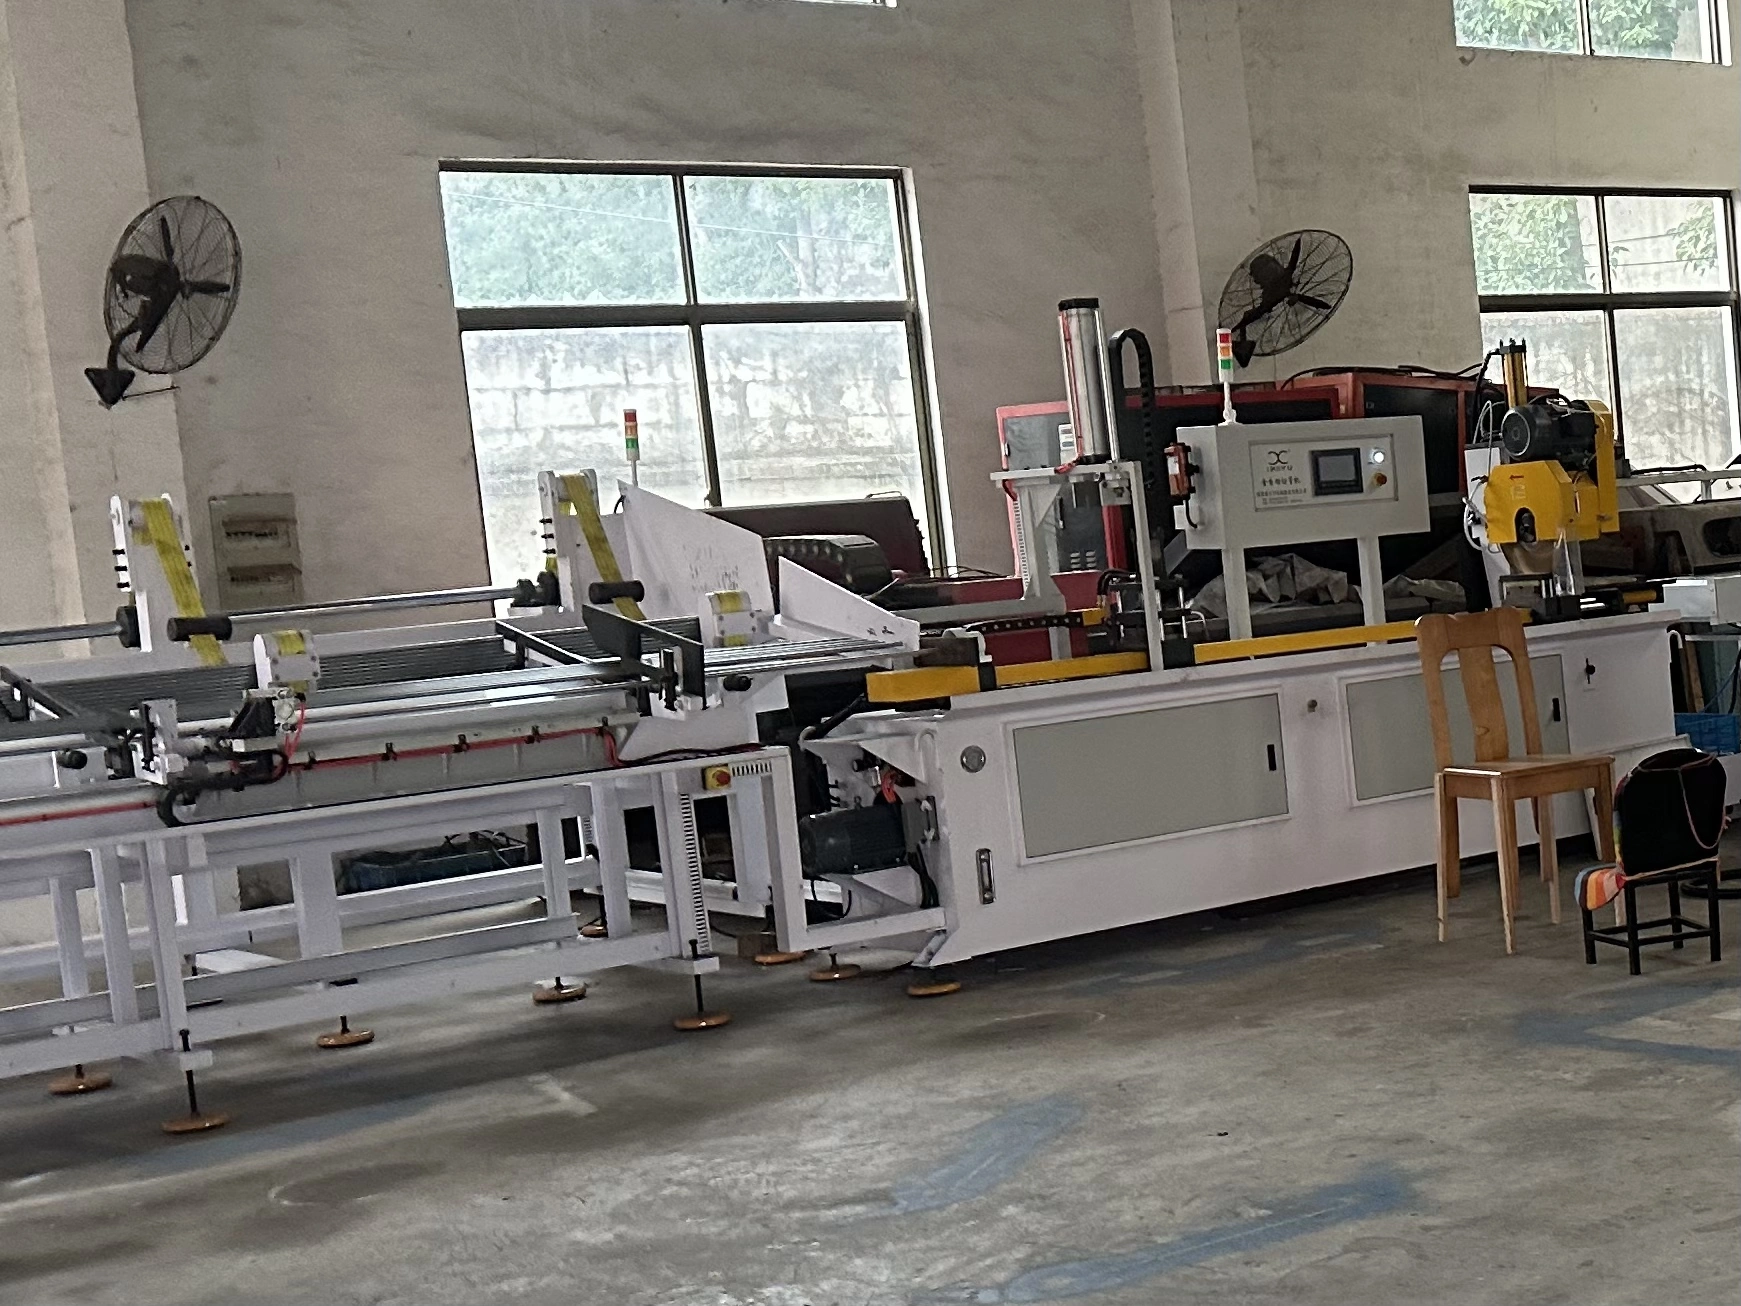
Les coupe-tuyaux manuelles fonctionnent bien pour les petits ateliers traitant des commandes de faible lot, tandis que les systèmes automatiques de coupe de tuyaux sont conçus pour réduire la manipulation manuelle en vue d’une production continue. Au-delà de la précision de coupe, les opérateurs doivent également prendre en compte le coût de la main-d’œuvre, la cohérence des pièces et le temps de changement lors du choix des équipements. 1. Définition manuelle du noyau Les opérateurs chargent manuellement les tubes, ajustent les luminaires, fixent la longueur de coupe et la découpe par déclencheur une pièce à la fois. Structure simple, faible investissement, adapté aux petits lots ou aux projets prototypes. Machine automatique de découpe de tuyaux Équipée d’alimentation automatique de chargeur, positionnement de longueur de servo, serrage automatique pneumatique/hydraulique, coupe continue et déchargement automatique. Préréglé...
Aperçu Le sciage à froid des tuyaux et la découpe laser de tubes à fibre sont deux solutions courantes pour le débouchage de tuyaux. De nombreux acheteurs ne comparent que les prix d’achat des machines, en ignorant les coûts de traitement secondaire cachés, la stabilité de précision et les pertes de matériaux. Cet article compare la précision réelle et le coût sur toute la durée de vie à titre de référence. 1. Principe de fonctionnement Tube Sciage à froid Coupe mécanique par cisaillement via lame de scie en carbure rotative. Il est conçu uniquement pour une coupe droite ou un biseau simple à angle fixe. Coupe de tubes laser à fibre : coupe thermique sans contact. Un laser à haute énergie fait fondre le métal, et un gaz d’assistance souffle le scorie en fusion. Il peut effectuer la découpe, le trou, la fente, le parchemin, le marquage et le biseau en un seul serrage. 2….