A formação de extremidades de tubo (formação de extremidades de tubo) é um processo de fabricação por deformação plástica a frio. Sem corte por remoção de lascas, matrizes hidráulicas / acionadas por servo remodelam apenas a extremidade aberta do tubo metálico, para realizar montagem, vedação, conexão de mangueira, soldagem ou armadura estrutural.
Difference vs Pipe Bending: Pipe bending changes the pipe centre‑line geometry; pipe end forming only modifies local geometry at pipe open ends, leaving main pipe body unchanged.
Typical machine: Multi‑station hydraulic / CNC tube end former. Different forming dies are swapped to produce diverse end profiles.
Sequência de Trabalho Padrão
Corte de tubos e chanfrado nas extremidades
Fixação precisa do corpo do tubo
Curso de morte para frente para formação a frio
Retração do dado
Descarregar tubo acabado, inspeção dimensional
Principais Processos de Formação de Extremidades de Tubos (Definição, Função, Aplicação Típica)
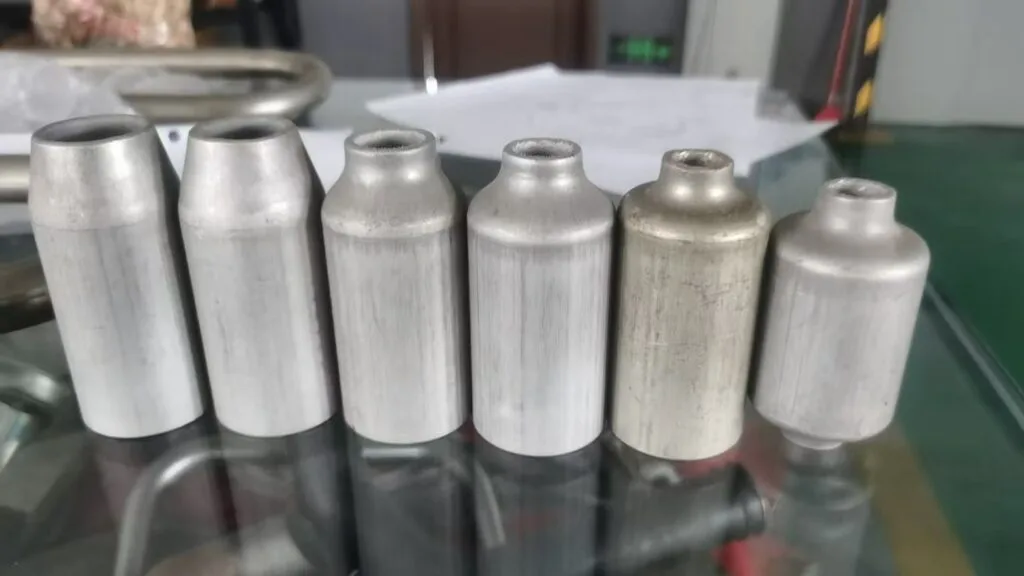
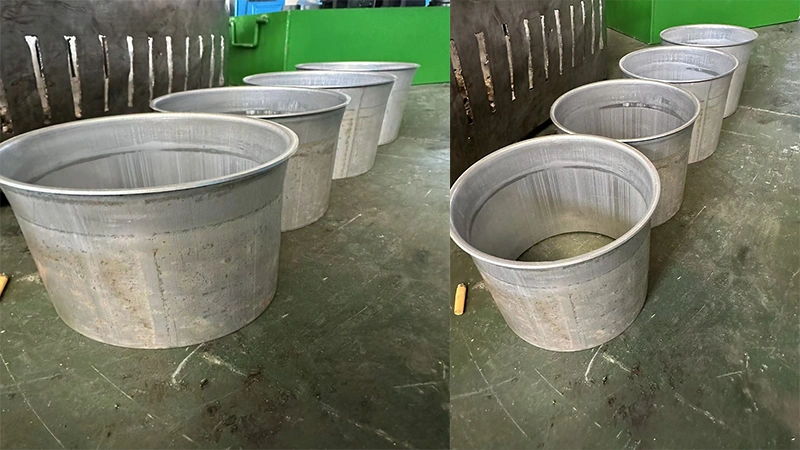
Redução / Swing (Necking)
Definição: Comprimir radialmente a extremidade do tubo para reduzir o diâmetro externo; A espessura da parede aumenta ligeiramente após a formação a frio.
Função: Para encaixe de tubos telescópicos, transição de bico, montagem de inserção.
Aplicação: Móveis, estruturas tubulares, equipamentos de fitness, tubos de bico.
shrinking pipe samples
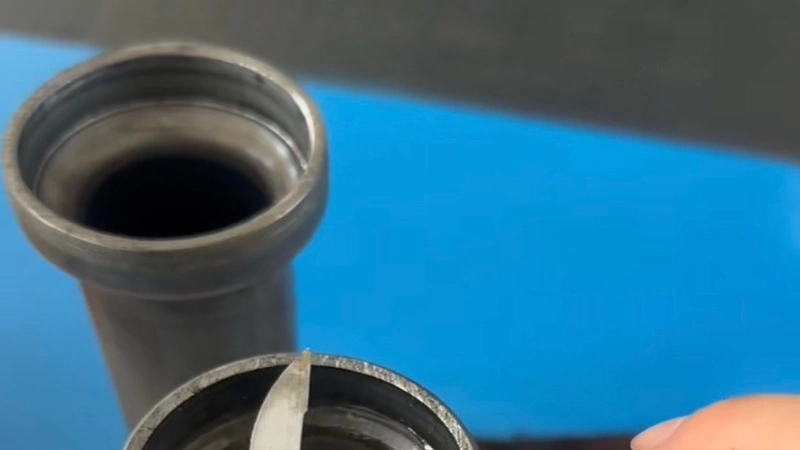
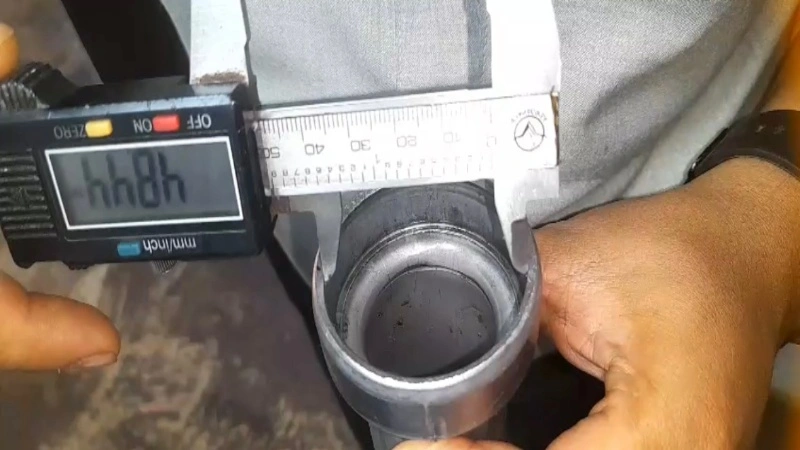
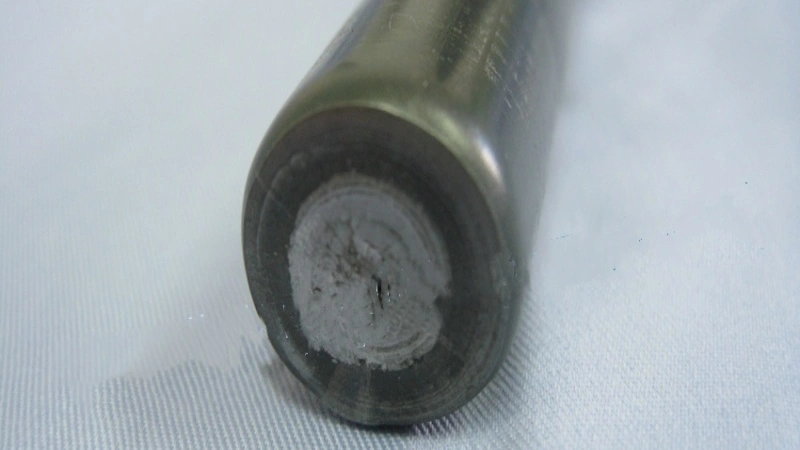
Expansão (Tamanho)
Definição: Forçar o mandril / matriz segmentada dentro da extremidade do tubo para ampliar o diâmetro externo e interno da extremidade.
Função: Permitir que outro segmento de tubo encaixe por dentro; Junta de interferência.
Aplicação: Móveis, tubos telescópicos, tubos de trocador de calor.
Amostras de tubos expansíveis
Inflamação -
Definição: Formar uma boca cônica em forma de sino na extremidade do tubo (ângulos padrão: 37° SAE, 45° JIS).
Função: Vedação sem vazamento metal a metal para linhas hidráulicas / de combustível de alta pressão.
Aplicação: Tubos de freio automotivo, conexões hidráulicas para tubulações.
Amostra inchada
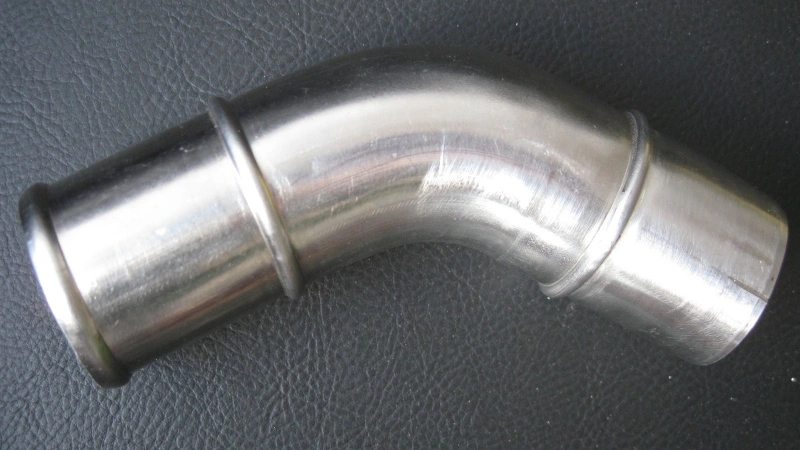
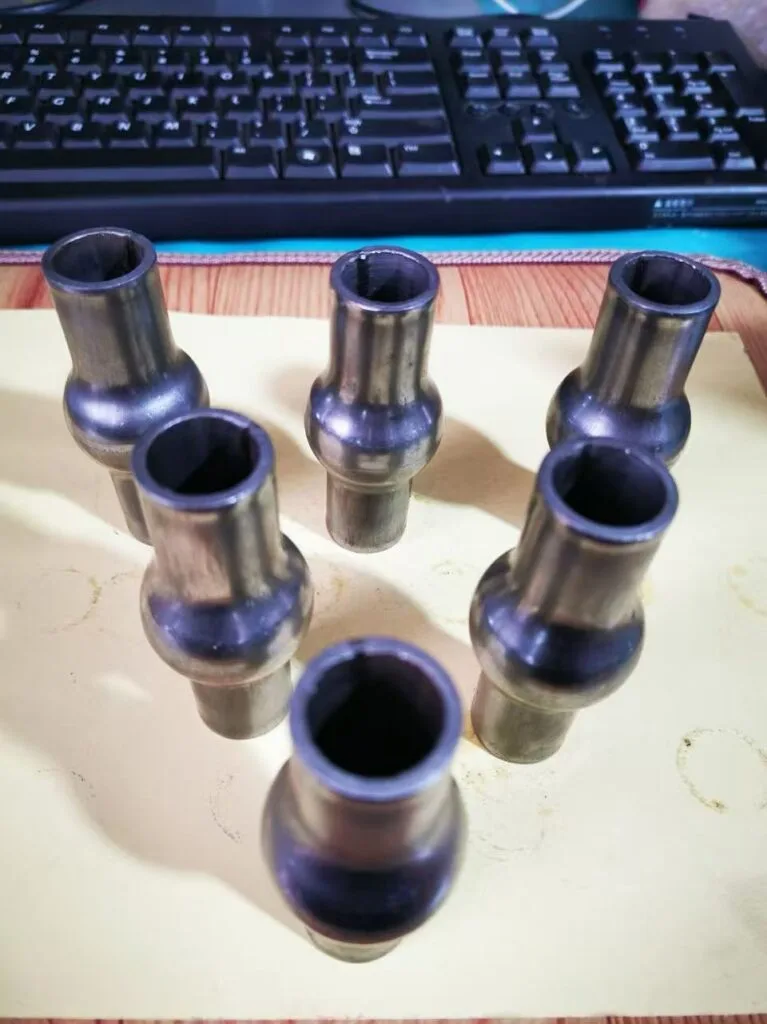
Contas (Conta de Tubo / Inchaço)
Definição: Forme uma crista/esfera circunferencial elevada ao redor da superfície externa da extremidade do tubo.
Função: Barbo anti-deslocamento para fixação de mangueiras; evita que a mangueira de borracha escorregue sob pressão.
Aplicação: Mangueiras para sistemas de resfriamento automotivos, tubulações para ar-condicionado.
flaring pipe
Flanging
Definição: Dobre o material das extremidades do tubo para fora para criar uma borda circular plana.
Função: Fornecer face de fixação por parafuso ou superfície de soldagem maior.
Aplicação: Juntas de soldagem de tubulação, carcaças de filtro.
Fechamento de Extremidade (Vedação em Tubo) -管端封口
Definição: Tubo de forma de pressão com extremidade aberta na ponta totalmente ou parcialmente fechada sem solda.
Função: Selar permanentemente a extremidade terminal do tubo.
Aplicação: Pernas de móveis, carcaça de amortecedores, tubos de proteção de segurança.
cold sealing machine samples
Desconforto / Espessamento
Definição: Compressão axial para engrossar localmente a parede da extremidade do tubo sem alterar muito o OD.
Função: Aumentar a resistência da parede para roscado / enfileiramento.
Aplicação: Juntas hidráulicas roscadas de tubos, extremidades de encaixe de alta resistência.
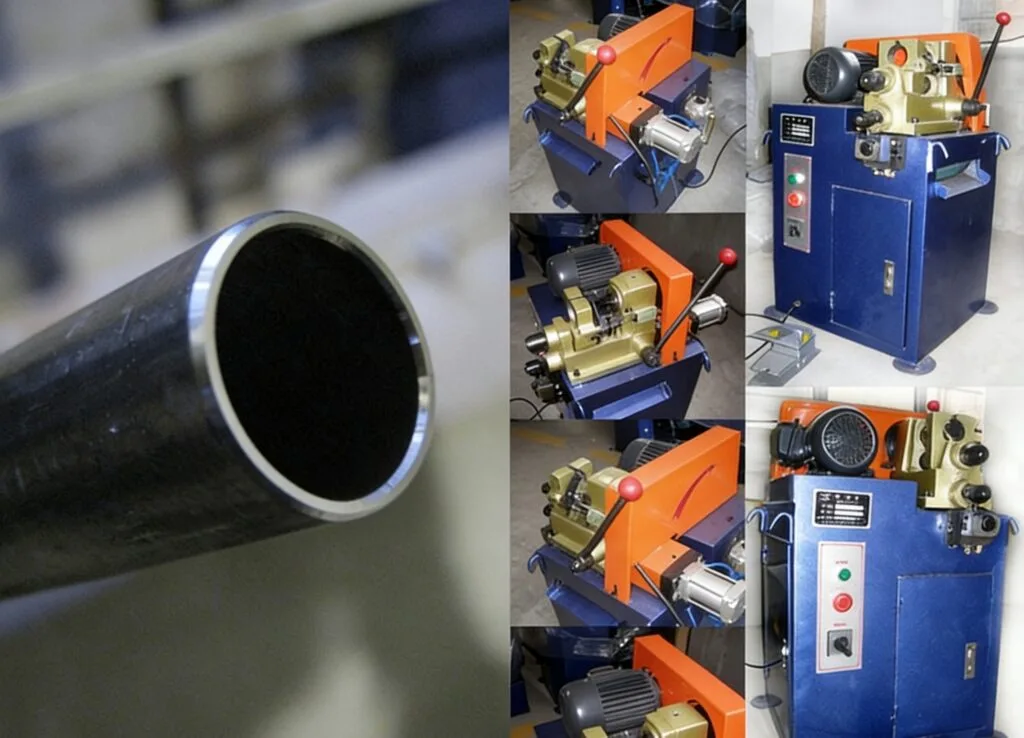
Chanframento / Desbarba
Definição: Ajuste o ângulo interno/externo da máquina na porta do tubo cortado, remova as rebarbas afiadas.
Função: Eliminar as bordas afiadas antes de formar ou montar as extremidades.
Aplicação: Pré-processamento para todas as operações de conformação final acima.
Tubos de parede fina frequentemente requerem mandril interno para evitar enrugamentos ou colapsos durante a expansão/alargamento.
Grande razão de deformação requer formação progressiva multi-estação (múltiplos impactos em sequência em máquinas multi-estações).
Pode realizar a formação de extremidades antes ou depois da flexão de tubos. Normalmente, é melhor fazer a formação das extremidades antes de dobrar para evitar interferência no acesso da peça.
Aplicações típicas na indústria
Automotivo (freio, combustível, tubos de resfriamento), HVAC e refrigeração, móveis e estruturas de equipamentos fitness, tubulação hidráulica, trocadores de calor, equipamentos médicos, linhas de fluido aeroespacial.
FAQ — Formação de Extremidades de Tubo
P1: Qual é a diferença entre formação de extremidades de tubo e flexão de canos?
R: A flexão do tubo muda a forma espacial / linha central de todo o tubo. A formação das extremidades do tubo deforma apenas a seção curta aberta do tubo; A geometria do corpo do tubo principal permanece inalterada.
P2: Uma máquina de formadora de extremidade de tubos pode realizar múltiplos formatos diferentes de extremidade?
R: Sim. Mude os dados dedicados para formação. Formadores de tubos CNC multi-estação podem concluir várias operações de conformação em um único ciclo de máquina, sem necessidade de troca manual do chip.
P3: Devo realizar a formação das extremidades dos tubos antes ou depois da flexão dos canos?
R: Boa prática: faça conformação de extremidades de tubo antes de dobrar. Após a flexão, geometria dobrada complexa pode impedir que o matriz/mandril acesse a abertura do tubo. Acessórios especiais personalizados são necessários se a conformação for necessária após a flexão.
P4: Por que tubos de parede fina enrugam ou colapsam durante a expansão/alargamento?
R: Apoio interno insuficiente. Adicione o mandlo interno; Reduzir a razão de deformação em passo único, adotar a formação progressiva em múltiplos passos.
P5: Qual é a diferença entre alargamento e bordado?
A: Alargamento: boca de sino com afilamento externo na extremidade do tubo para conexão de vedação frontal metal-metal. Bordado: conta de anel elevado circunferencial na superfície externa do tubo, usado como espinho para travar mangueiras de borracha.
P6: A conformação das extremidades dos tubos pode substituir a soldagem para vedação das extremidades dos tubos?
R: Sim, para aplicação estática em baixa pressão via Processo de fechamento final. Ele forma vedação mecânica a frio sem solda. Não é adequado para condições de trabalho de fluidos dinâmicos de alta pressão.
P7: O que limita a deformação máxima para formação de um golpe só?
R: Ductilidade do material do tubo, espessura original da parede, geometria do chip. Deformação de passo único muito grande causará rachaduras ou rugas; deve se dividir em formação progressiva com múltiplas estações.
P8: Tubos de perfil quadrado / retangular podem formar as extremidades dos tubos?
R: Sim, mas requer matrizes de formagem perfiladas sob perfil. Os dies padrão são apenas para tubos redondos.
P9: Qual pré-processamento é necessário antes da formação de extremidades de pipe?
R: O tubo deve ser cortado no comprimento exato, além de chanfra/desbarba interna e externa. Rebarbas afiadas danificam os moldes e causam rachaduras formando.
P10: A formação das extremidades dos tubos é trabalho a quente ou a frio?
R: A maioria é Formação a frio (temperatura ambiente). Uma liga especial de difícil de formar pode adotar a formação local por aquecimento quente como solução alternativa.
P11: Minhas peças exigem tanto dobra quanto formação de extremidade de tubos, qual sugestão de fluxo de produção?
R: Fluxo de trabalho recomendado: Corte tubo → chanfra → → de formação de extremidades de tubo e depois dobra o tubo. Se você inverter a ordem (dobrar primeiro e depois terminar a forma), pode enfrentar dificuldades de acesso a mandril / die.
P12: A máquina de formação de extremidades de tubos pode funcionar em conjunto com uma célula robótica de automação?
R: Sim. O formador de tubos multi-estação CNC pode reservar a interface sinal-handshake para carregamento e descarga robótica, integrada à linha completa de produção de processamento de tubos junto com a máquina de dobrar e cortar tubos.
Fluxo de trabalho padrão: Chanfrar e achatar a porta do tubo → Clamp tubo → Formar a frio → Descarregar e inspeção de dimensões
P: Quais materiais e tamanhos de tubos são compatíveis?
A: ✅ Materiais de Suporte Aço carbono / aço macio, aço inoxidável (201/304/316), liga de alumínio, cobre, latão.
Nota: Tubos mais duros precisam de uma força de formação maior; Tubos de parede fina precisam de mandril para evitar amassamento
✅ Faixa de Tamanho (referência)
Diâmetro externo: Φ6 mm ~ Φ115 mm
Espessura da parede: 0,3 mm ~ 4 mm
Principalmente para tubos redondos; Tubos quadrados/retangulares estão disponíveis com matrizes personalizadas.
Modelos diferentes de máquinas têm capacidade diferente. Os matrizes podem ser personalizados com base nos seus desenhos ou em amostras reais de tubos
✅ Indústrias típicas: peças automotivas, HVAC, equipamentos de fitness, móveis, tubulações de fluido hidráulico.
Critério Básico de Seleção 1. Dimensões Antes e Depois da Formação Dados dimensionais do tubo bruto e da extremidade do tubo acabado são a base principal para a seleção do modelo e o design do chip. Observação principal: Deformação excessiva em um único passo causará rachaduras ou rugas. Deformação pesada requer formação progressiva em múltiplas estações. Sugestão: Prepare um desenho 2D marcado com tubo bruto e as dimensões finais para avaliação do fabricante. 2. Número de estações de formagem A quantidade de estação define quantas operações de conformação podem ser concluídas em um ciclo de fixação sem troca manual do chip. Dica: Selecione estações estritamente de acordo com o fluxo do seu processo; Não compre estações extras sem uso às cegas. 3….
Cortadores manuais funcionam bem em pequenas oficinas que lidam com pedidos de baixo volume, enquanto sistemas automáticos de corte de tubos são construídos para reduzir o manuseio manual e permitir produção contínua. Além da precisão de corte, os operadores também precisam considerar o custo de mão de obra, a consistência da peça e o tempo de troca ao selecionar o equipamento. 1. Definição Manual de Núcleo Máquinas de Corte de Tubos Operadores carregam manualmente os tubos, ajustam os dispositivos, definem o comprimento de corte e o corte por gatilho uma peça de cada vez. Estrutura simples, baixo investimento, adequada para pequenos lotes ou protótipos. Máquina automática de corte de tubos Equipada com alimentação automática de carregadores, posicionamento de servos, fixação automática pneumática/hidráulica, corte contínuo e descarga automática. Pré-definido...
Visão geral Serra a frio de tubos e corte de tubos a laser de fibra são duas soluções comuns de blanking de tubos. Muitos compradores apenas comparam o preço de compra das máquinas, ignorando custos ocultos de processamento secundário, estabilidade de precisão e perda de material. Este artigo compara precisão real e custo do ciclo de vida completo para referência. 1. Princípio de Funcionamento Serra a Frio Corte mecânico de cisalhamento via lâmina rotativa de serra de carboneto. Ele foi projetado apenas para corte reto ou bisel simples de ângulo fixo. Corte de tubos a laser de fibra Corte térmico sem contato. Laser de alta energia derrete o metal, e o gás auxiliar sopra a escória derretida. Ele pode completar corte, furo, ranhura, revestimento, marcação e chanfro em uma única fixação. 2….