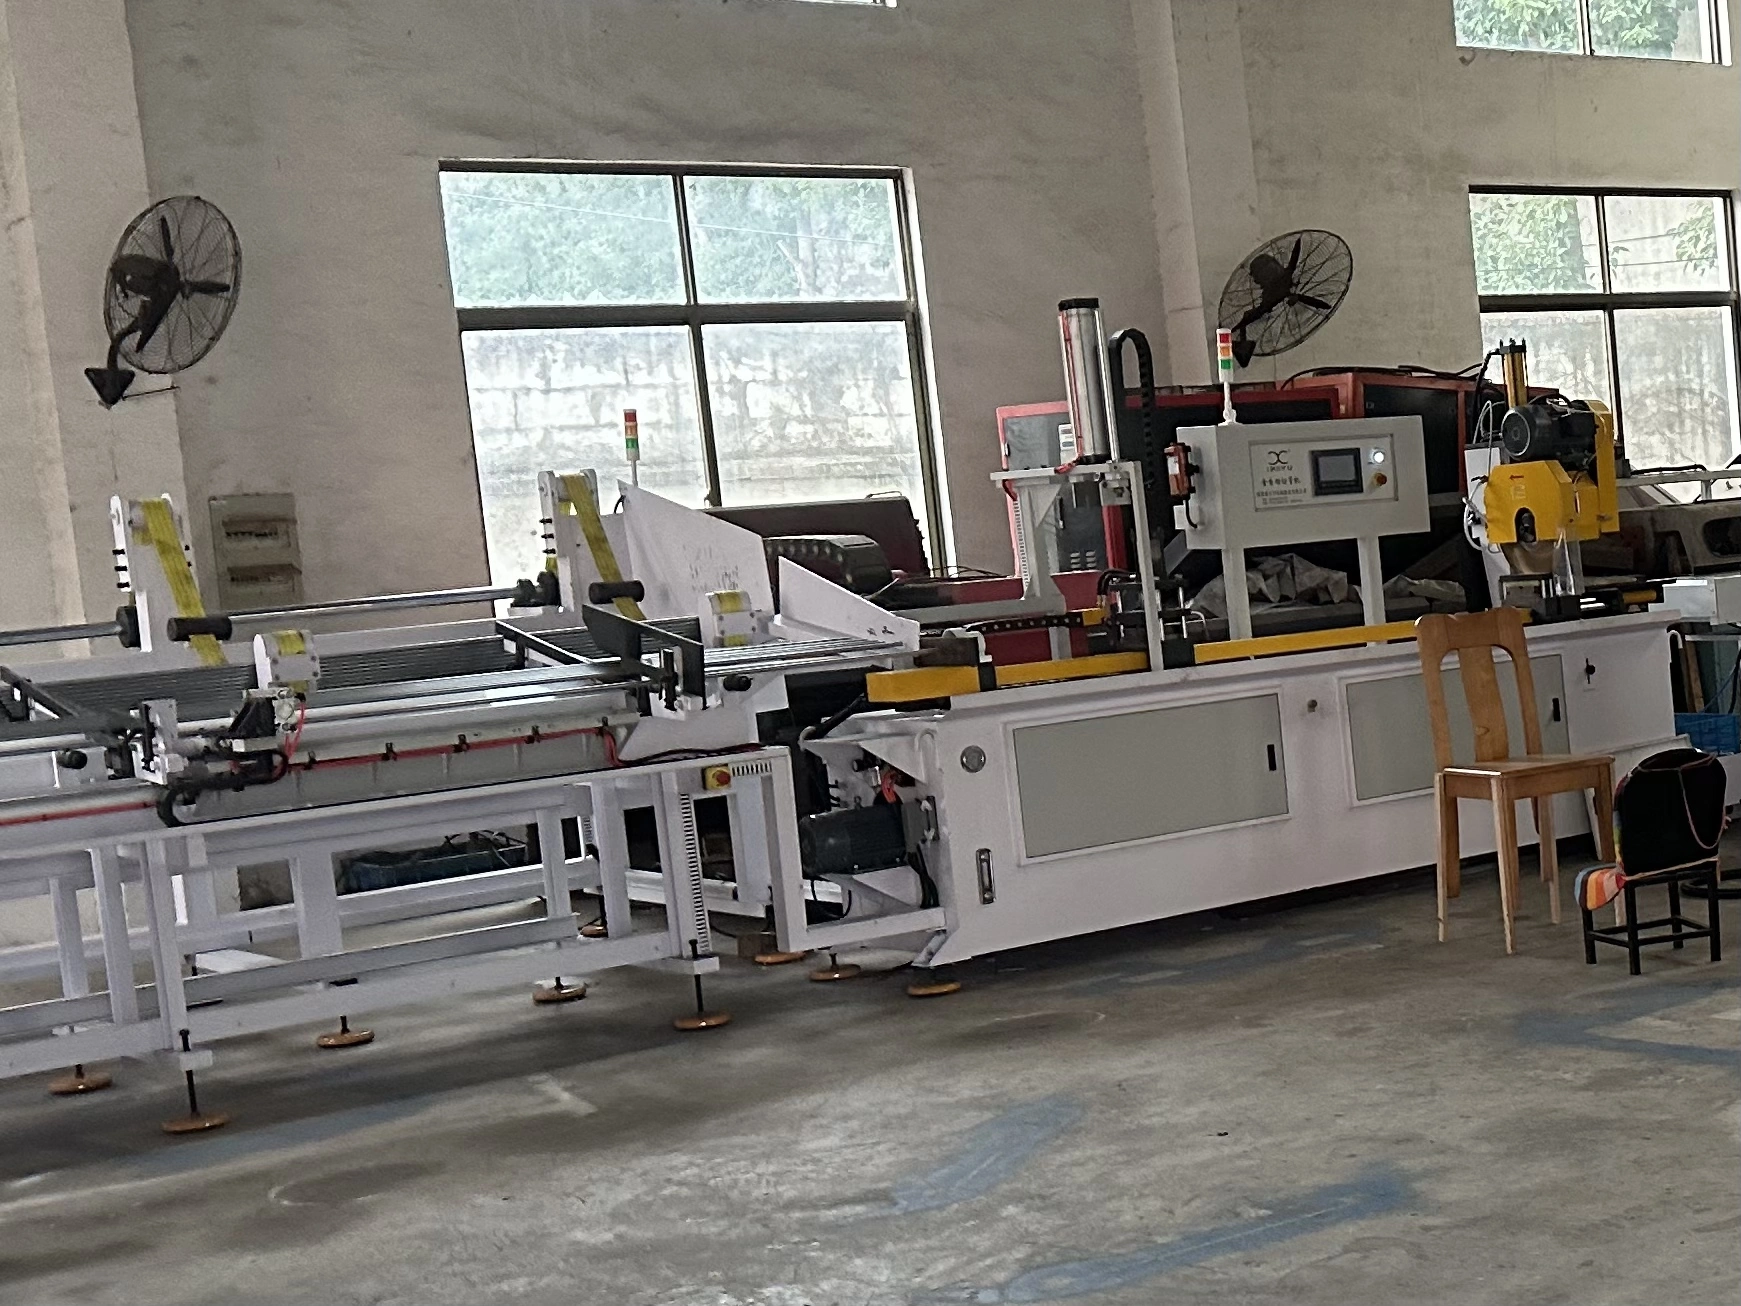
मुख्य चयन मानदंड
1. गठन से पहले और बाद के आयाम
कच्ची ट्यूब और तैयार ट्यूब के अंत का आयामी डेटा मॉडल चयन और डाई डिज़ाइन के लिए प्राथमिक आधार है।
- कच्ची ट्यूब डेटा बनाने से पहले: बाहरी व्यास (आयुध डिपो), दीवार मोटाई (डब्ल्यूटी), ट्यूब सामग्री (कार्बन स्टील, स्टेनलेस स्टील, एल्यूमीनियम, तांबा, मिश्र धातु, आदि), ट्यूब सीधेपन और काटने की गुणवत्ता। ट्यूब के सिरों को बनाने से पहले चम्फर्ड और डिबर किया जाना चाहिए।
- पोस्ट-फॉर्मिंग लक्ष्य डेटा: ट्यूब अंत की समाप्त आयुध डिपो / आईडी, विकृत खंड की अक्षीय लंबाई, विरूपण अनुपात।
3ए4एफ6सीएफ2222228090ए34ई8055एफ8सी477
- अधिकतम समग्र ट्यूब लंबाई: मशीन बिस्तर का आकार, क्लैंपिंग स्ट्रोक और वर्कपीस डिस्चार्जिंग स्पेस निर्धारित करता है।
डी535डी02बी954बीईसी851ए9एफ4817846एफए313
2. फॉर्मिंग स्टेशनों की संख्या
स्टेशन की मात्रा परिभाषित करती है कि मैनुअल डाई परिवर्तन के बिना एक क्लैंपिंग चक्र में कितने फॉर्मिंग ऑपरेशन पूरे किए जा सकते हैं।
- सिंगल-स्टेशन पाइप एंड पूर्व: डाई का केवल एक सेट स्थापित किया जा सकता है। पूरा करता है प्रति चक्र एक गठन ऑपरेशन. सरल एकल-प्रक्रिया वर्कपीस (केवल सिकुड़ना/विस्तार), कम और मध्यम बैच उत्पादन, लगातार मॉडल परिवर्तन के लिए उपयुक्त। लाभ: कम लागत, सरल सेटअप। नुकसान: बहु-चरण बनाने के लिए मैनुअल डाई रिप्लेसमेंट आवश्यक है।
- मल्टी-स्टेशन पाइप एंड पूर्व (2/3/4/6 स्टेशन): बुर्ज/स्लाइड प्लेटफॉर्म में कई डाई सेट होते हैं। मशीन स्वचालित रूप से एक क्लैंपिंग के भीतर अनुक्रमिक गठन को पूरा करने के लिए स्टेशनों को स्विच करती है। प्रगतिशील गठन या संयुक्त प्रक्रियाओं की आवश्यकता वाले वर्कपीस के लिए उपयुक्त (उदाहरण के लिए चम्फर → 1 हटना → बीडिंग → दूसरा सिकुड़ना)। बड़े-विरूपण भागों के लिए आदर्श जिन्हें एक हिट में समाप्त नहीं किया जा सकता है। लाभ: उत्पादन के दौरान कोई मैनुअल डाई स्वैप, उच्च दक्षता और स्थिर उत्पाद स्थिरता। नुकसान: उच्च उपकरण निवेश।
Tip: Select stations strictly according to your process flow; do not blindly purchase extra unused stations.
3. उत्पादन आउटपुट और चक्र समय
मशीन टन भार, सर्वो कॉन्फ़िगरेशन और स्वचालन विकल्पों की पुष्टि करने के लिए आवश्यक क्षमता का अनुमान लगाएं।
- आवश्यक आउटपुट: टुकड़े प्रति घंटे / प्रति 8-घंटे की पाली / प्रति दिन।
- मशीन चक्र समय (क्लैंपिंग, गठन, डाई रिट्रैक्शन और अनलोडिंग सहित):
- एकल स्टेशन: प्रति टुकड़ा 3-8 सेकंड (यात्रा और टन भार के अनुसार भिन्न होता है)।
- मल्टी स्टेशन: प्रति टुकड़ा 4-12 सेकंड (अधिक स्टेशन चक्र समय को थोड़ा बढ़ाते हैं)।
- खिला प्रकार
- मैनुअल फीडिंग: ऑपरेटर ट्यूबों को मैन्युअल रूप से लोड करता है, कम और मध्यम बैच में फिट बैठता है।
- ऑटो पत्रिका फीडिंग: बड़े पैमाने पर उच्च मात्रा में उत्पादन के लिए। मशीन को आरक्षित IO सिग्नल हैंडशेक इंटरफ़ेस की आवश्यकता होती है।
4. अन्य प्रमुख चयन कारक
- मशीन टन भार: ट्यूब आयुध डिपो, दीवार की मोटाई, सामग्री उपज शक्ति और विरूपण अनुपात द्वारा गणना की जाती है। अपर्याप्त टन भार अधूरे गठन की ओर जाता है।
- क्लैंपिंग रेंज: क्लैंपिंग क्षमता को कच्ची ट्यूब के बाहरी व्यास को कवर करना चाहिए।
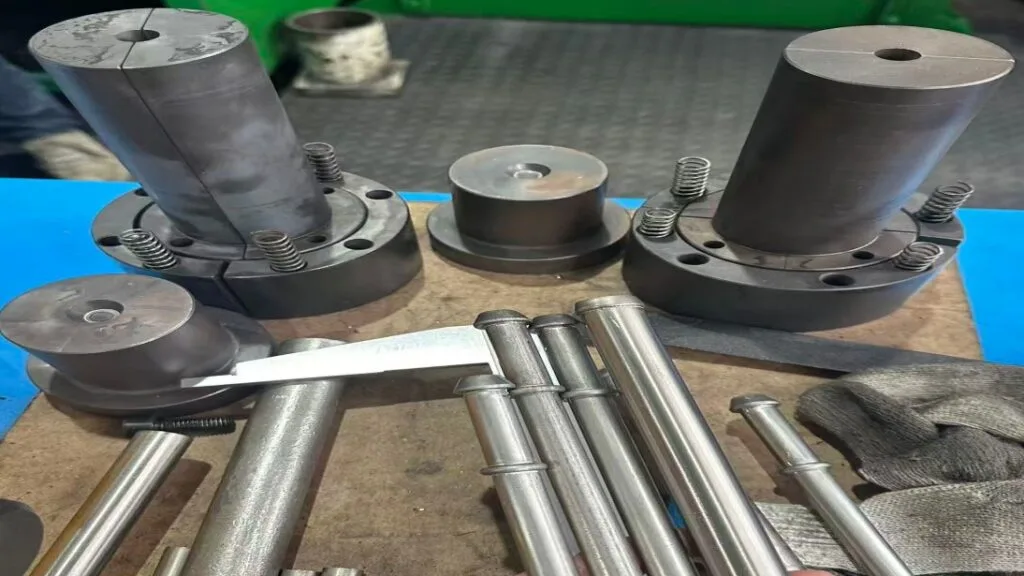
- खराद का मांस की आवश्यकता: पतली-दीवार वाली ट्यूब के विस्तार/भड़कने के लिए आंतरिक खराद का धुरा आवश्यक है ताकि ढहने और झुर्रियों को रोका जा सके।
-
नियंत्रण मोड
- हाइड्रोलिक एनसी: दुर्लभ उत्पाद परिवर्तन के साथ स्थिर बड़े पैमाने पर उत्पादन के लिए लागत प्रभावी।
- सीएनसी सर्वो: सटीक स्थिति नियंत्रण, तेजी से पैरामीटर समायोजन, लगातार मॉडल स्विचिंग और भविष्य के स्वचालन उन्नयन के लिए उपयुक्त।
- स्वचालन विस्तार क्षमता: यदि रोबोट लोडिंग की योजना बाद में बनाई गई है, तो आरक्षित आईओ इंटरफ़ेस के साथ सीएनसी मॉडल चुनें।
5. सामान्य चयन गलतियाँ
- दीवार की मोटाई, सामग्री और विरूपण अनुपात को अनदेखा करते हुए केवल मशीन अधिकतम आयुध डिपो क्षमता की जांच करें।
- एकल बनाने की प्रक्रिया के लिए मल्टी-स्टेशन मशीन खरीदें, जिसके परिणामस्वरूप अनावश्यक अतिरिक्त लागत आती है।
- विरूपण सीमा से परे एकल-स्टेशन मशीन पर भारी विरूपण तैयार भागों की अपेक्षा करें।
- प्री-प्रोसेसिंग छोड़ें: चम्फरिंग के बिना गड़गड़ाहट बनाने के दौरान ट्यूब क्रैकिंग को ट्रिगर करेगी।
Q1: मशीन चयन के लिए मुझे कौन सी आयामी जानकारी प्रदान करनी चाहिए?
ए: कच्ची ट्यूब आयुध डिपो, दीवार की मोटाई, सामग्री; लक्ष्य समाप्त अंत आयाम, अक्षीय बनाने की लंबाई, अधिकतम कुल ट्यूब लंबाई, प्लस समाप्त ट्यूब अंत की 2 डी ड्राइंग।
Q2: विरूपण अनुपात क्या है और यह क्यों मायने रखता है?
उत्तर: विरूपण अनुपात सिकुड़ने या विस्तार के दौरान व्यास परिवर्तन के प्रतिशत को संदर्भित करता है। बहुत बड़ा सिंगल-स्टेप विरूपण दरार या झुर्रियों का कारण बनता है। बड़े विरूपण को बहु-स्टेशन प्रगतिशील बनाने को अपनाना चाहिए।
Q3: सिंगल स्टेशन बनाम मल्टी स्टेशन, मुझे कितने स्टेशनों की आवश्यकता है?
ए: एकल स्टेशन चुनें यदि आपको निम्न/मध्यम बैचों के लिए केवल एक फॉर्मिंग ऑपरेशन की आवश्यकता है। मल्टी-स्टेशन मशीन चुनें जब अनुक्रमिक बहु-चरण बनाने या बड़े प्रगतिशील विरूपण की आवश्यकता होती है। अनावश्यक स्टेशनों से बचें जिनका आप कभी उपयोग नहीं करेंगे।
Q4: क्या अधिक स्टेशन बेहतर मशीन प्रदर्शन के बराबर हैं?
ए: नहीं। अधिक स्टेशन खरीद लागत बढ़ाते हैं। स्टेशन की मात्रा आपकी वास्तविक प्रक्रिया से मेल खाना चाहिए, अतिरिक्त अप्रयुक्त स्टेशन व्यर्थ निवेश हैं।
Q5: वास्तविक उत्पादन क्षमता की गणना कैसे करें?
उत्तर: मशीन चक्र समय और लोडिंग/अनलोडिंग समय के आधार पर गणना करें। एकल स्टेशन: ~3-8s/पीसी; मल्टी स्टेशन: ~4-12 एस / पीसी। मैनुअल फीडिंग सैद्धांतिक चक्र मूल्य से नीचे वास्तविक प्रति घंटा आउटपुट को कम करती है।
Q6: मेरे वर्कपीस को दो-चरणीय प्रगतिशील सिकुड़ने की आवश्यकता है, क्या मैं सिंगल-स्टेशन मशीन का उपयोग कर सकता हूं?
ए: तकनीकी रूप से व्यवहार्य है, लेकिन दूसरे गठन के लिए मैनुअल डाई परिवर्तन और फिर से क्लैंपिंग की आवश्यकता है। यह दक्षता और स्थिरता को कम करता है। बड़े पैमाने पर उत्पादन के लिए मल्टी-स्टेशन मॉडल की सिफारिश की जाती है।
Q7: ट्यूब OD मशीन विनिर्देश से मेल खाता है, दीवार की मोटाई अभी भी महत्वपूर्ण क्यों है?
उत्तर: मोटी दीवार या उच्च शक्ति वाली सामग्री को उच्च टन भार की आवश्यकता होती है। एक ही OD की पतली दीवार वाली ट्यूबों को पतन से बचने के लिए खराद का धुरा समर्थन की आवश्यकता हो सकती है। कभी भी केवल बाहरी व्यास से मशीन का चयन न करें।
Q8: क्या मैं ट्यूब एंड बनने से पहले चम्फरिंग और डिबगिंग छोड़ सकता हूं?
ए: अनुशंसित नहीं। तेज गड़गड़ाहट ठंड बनाने और खरोंच बनाने के दौरान दरार दीक्षा बिंदु बन जाती है। चम्फरिंग और डिबगिंग अनिवार्य पूर्व-प्रसंस्करण है।
Q9: हाइड्रोलिक एनसी और सीएनसी सर्वो पाइप एंड फॉर्मिंग मशीन के बीच क्या अंतर है?
ए: हाइड्रोलिक एनसी दुर्लभ उत्पाद परिवर्तन के साथ स्थिर बड़े पैमाने पर उत्पादन के लिए किफायती है। सीएनसी सर्वो सटीक स्थिति और त्वरित पैरामीटर समायोजन प्रदान करता है, जो लगातार भाग स्विचिंग और स्वचालन एकीकरण के लिए आदर्श है।
Q10: क्या मैं बाद में मौजूदा पाइप एंड बनाने की मशीन में रोबोट स्वचालित फीडिंग को फिर से लगा सकता हूं?
ए: आरक्षित आईओ सिग्नल हैंडशेक इंटरफ़ेस के साथ केवल सीएनसी संस्करण रोबोट कनेक्शन का समर्थन करते हैं। बुनियादी हाइड्रोलिक एनसी सिंगल-स्टेशन मॉडल को आम तौर पर रेट्रोफिट नहीं किया जा सकता है।
Q11: पतली दीवार ट्यूब के विस्तार के लिए किस कॉन्फ़िगरेशन की आवश्यकता है?
ए: मशीन को आंतरिक सहायक खराद का धुरा की स्थापना का समर्थन करना चाहिए। पतली दीवार टयूबिंग के विस्तार या भड़कने के दौरान ट्यूब के अंत में झुर्रियों और पतन को रोकने के लिए मैंड्रेल आवश्यक है।
Q12: क्या पाइप के अंत का निर्माण पाइप झुकने से पहले या बाद में किया जाना चाहिए?
ए: सर्वोत्तम अभ्यास: पूर्ण पाइप अंत बनाने पाइप झुकने से पहले. बेंट ट्यूब ज्यामिति मर जाती है या mandrels ट्यूब खोलने तक पहुँचने अवरुद्ध कर सकता है. कस्टम विशेष जुड़नार की आवश्यकता होती है यदि झुकने के बाद गठन अपरिहार्य है।